Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-31 Origine : Site

Les équipements de câbles à haute tension sont quotidiennement confrontés à des contraintes de fatigue extrêmes et à des exigences de charge massives. Les bobines, les treuils et les cadres structurels massifs doivent résister à d'immenses forces physiques. Ils fonctionnent sous tension dynamique continue. L’échec d’une soudure dans ces environnements brutaux n’est jamais qu’un retard opérationnel mineur. Cela représente un risque critique pour la sécurité. Elle entraîne également une lourde responsabilité financière.
Les alliages standards restent la référence industrielle pour ces applications lourdes. Ils offrent une résistance à la traction exceptionnelle et une rentabilité inégalée. Cependant, une mauvaise sélection des fournisseurs entraîne de graves problèmes structurels en aval. Vous risquez des microfissures cachées, une corrosion environnementale rapide et des non-conformités dangereuses. Ces défauts entraînent des pannes catastrophiques des équipements.
Pour minimiser ces risques liés aux fournisseurs, les acheteurs doivent évaluer rigoureusement les partenaires potentiels. Nous appliquerons une optique stricte de conformité aux normes. Nous examinerons en profondeur les protocoles de tests structurels. Nous examinerons également les exigences d’évolutivité de la production. Vous apprendrez exactement comment identifier un partenaire de fabrication véritablement compétent pour votre infrastructure de câbles robuste.
Vérifiez la conformité aux normes : sélectionnez uniquement les fournisseurs qui peuvent fournir des certifications AWS D1.1 documentées et des dossiers de sécurité conformes à l'OSHA.
Exigez des tests CND : un service fiable de soudage de l'acier au carbone doit proposer des tests non destructifs (CND) pour prouver l'intégrité des joints des équipements de câbles porteurs.
Vérifiez les capacités après soudage : l'acier au carbone nécessite un traitement de surface post-soudage rigoureux (galvanisation ou revêtement) pour survivre aux environnements difficiles, souvent extérieurs, typiques des opérations de câbles.
Examinez les WPS (Spécifications des procédures de soudage) : assurez-vous que le fournisseur utilise des paramètres validés spécifiquement optimisés pour la fabrication d'acier au carbone à haute contrainte.
Lorsque vous recherchez un Service de soudage de l'acier au carbone , évaluer leurs références fondamentales est une nécessité absolue. Vous ne pouvez pas vous fier à des promesses verbales concernant la qualité de fabrication. Commencez votre audit de fournisseur en exigeant des certifications AWS D1.1 actives. Cette norme de l’American Welding Society régit strictement la fabrication structurelle. Il garantit aux opérateurs de subir des tests rigoureux sur des qualités de matériaux exactes. Cela prouve qu’ils peuvent maîtriser les conceptions de joints lourds spécifiques utilisées dans les équipements de manutention de câbles.
Ensuite, examinez attentivement la conformité OSHA 1910.254. Les dossiers de sécurité des installations révèlent la véritable culture opérationnelle d’un atelier de fabrication. Si un fournisseur ignore la sécurité de base contre les arcs électriques, il ignore généralement également les tolérances de fabrication précises. Une mise à la terre appropriée des équipements protège les travailleurs des chocs électriques dangereux. Des systèmes de ventilation adéquats empêchent l’accumulation de fumées dangereuses dans les espaces clos. Les zones d’exploitation sécurisées évitent les accidents de travail catastrophiques. Vous voulez un partenaire de production qui donne quotidiennement la priorité à des protocoles de sécurité méticuleux.
Examinez également leurs pratiques de traçabilité des matières premières. Tout professionnel Welding Service maintient une documentation transparente et hautement vérifiable. Ils doivent enregistrer les métaux d’apport avec précision pour chaque quart de travail. Ils doivent suivre en permanence les chiffres de chaleur des matières premières. Un numéro de chaleur retrace le métal jusqu'au lot exact d'acier en fusion versé au broyeur. Les rapports d’essais de matériaux (MTR) fournissent une preuve concrète de la composition chimique. Cette paperasse devient vitale lors des audits de sécurité formels. C'est votre seule défense juridique en cas de défaillance structurelle sur le terrain.
Demandez les certificats d'opérateur AWS D1.1 les plus récents avant de signer des accords de non-divulgation.
Demandez un résumé détaillé de leur taux d’incidents enregistrables par l’OSHA au cours des trois dernières années.
Exigez des exemples de rapports d’essais de matériaux provenant de versions précédentes d’équipements lourds pour vérifier leur système de classement.
Vérifiez leurs protocoles de base de données sécurisées pour archiver les numéros de chaleur de l'acier sur des périodes prolongées.
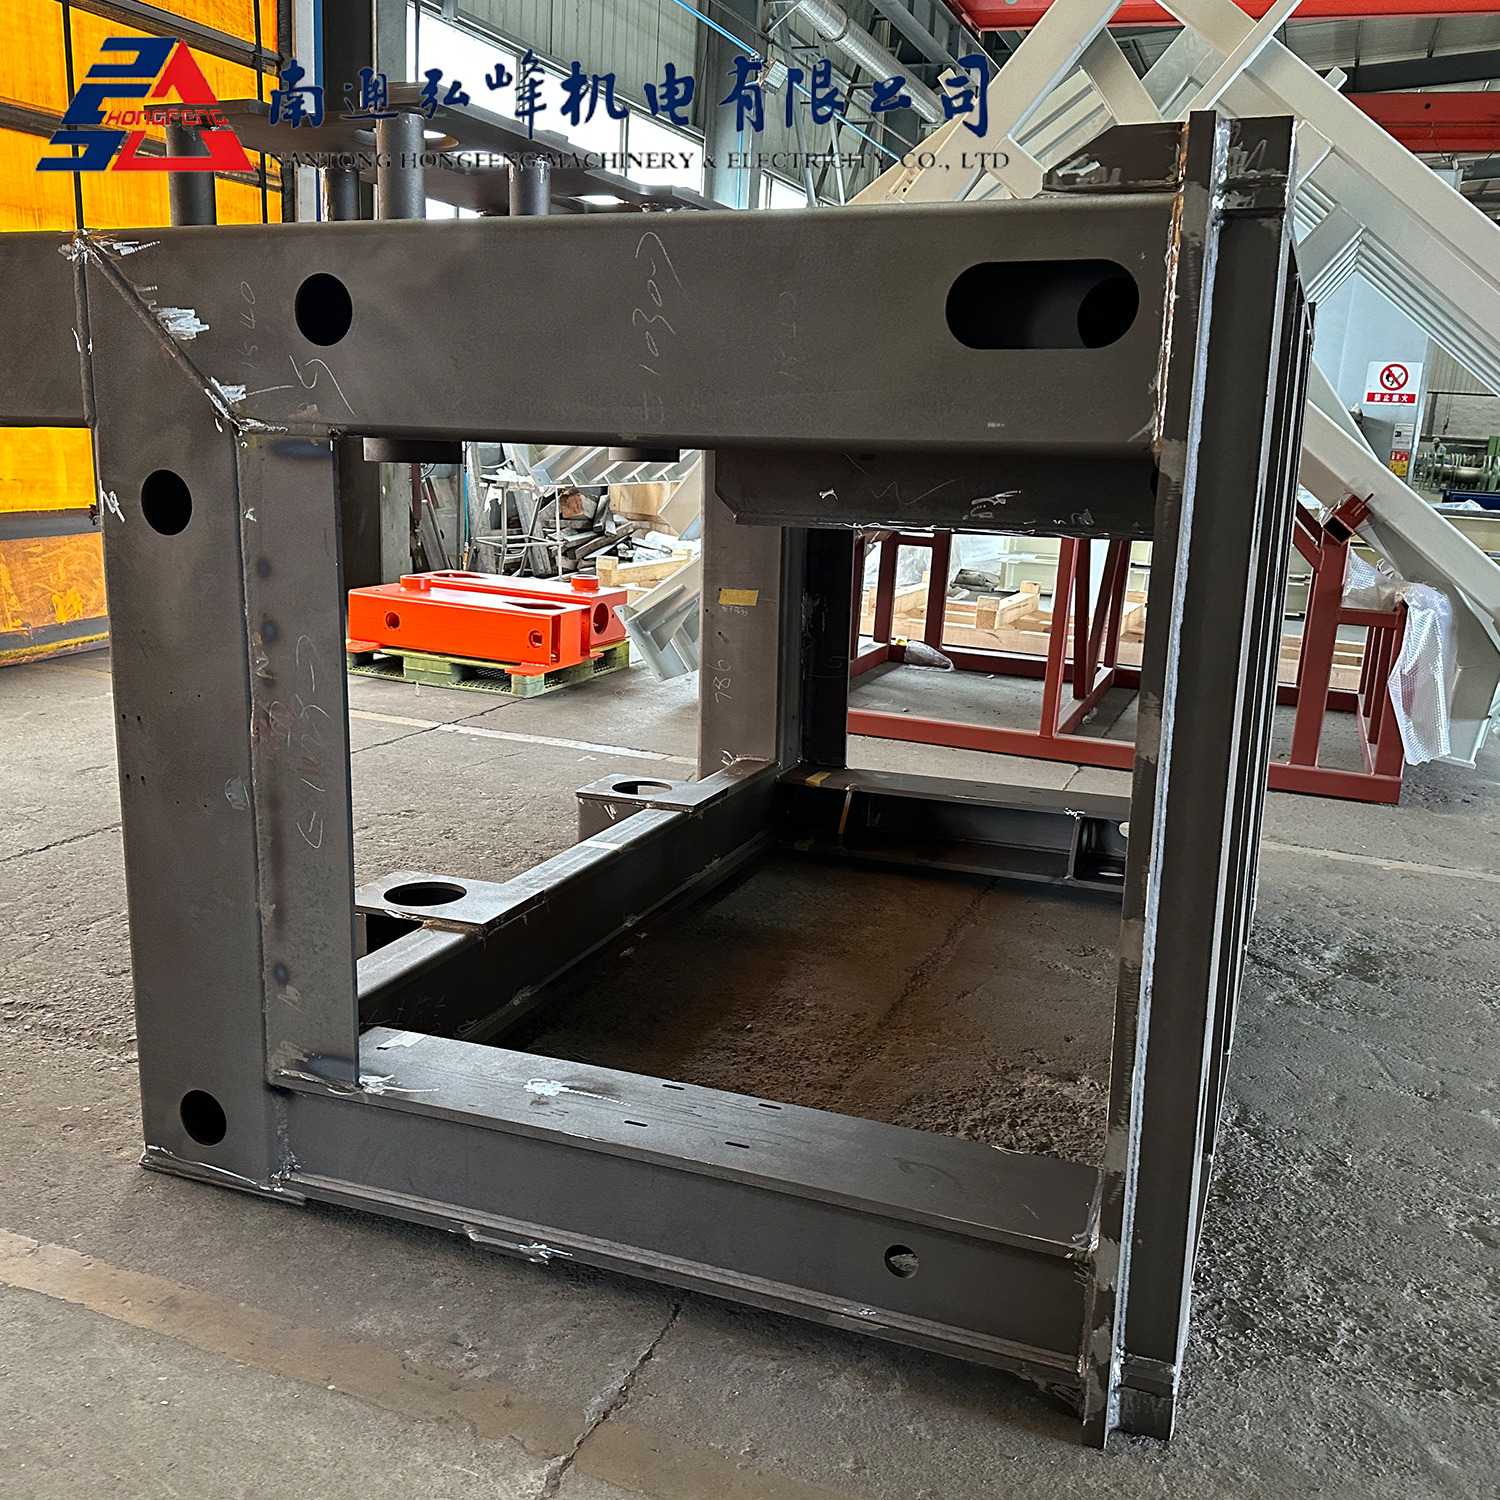
Les châssis d'équipement de câble subissent des charges dynamiques massives lors du déploiement sur le terrain. Par conséquent, il est essentiel d’adapter le processus de fabrication aux demandes de charge spécifiques. Vous devez évaluer si le fournisseur utilise la technologie appropriée pour chaque composant unique. L’utilisation d’un mauvais procédé d’arc entraîne une pénétration superficielle ou une distorsion thermique excessive. Cela compromet toute la structure du treuil.
Le soudage à l'arc fourré (FCAW) et le soudage à l'arc sous gaz métallique (GMAW) dominent la fabrication de métaux lourds. Ils permettent une pénétration incroyablement profonde dans les métaux de base épais. Les opérateurs comptent sur eux pour construire des charpentes massives. Ils les utilisent également pour fabriquer des bobines de câbles haute tension. Ces processus automatisés déposent rapidement le métal d’apport. Ils garantissent des joints robustes et résistants à la fatigue, capables de supporter des milliers de livres de force de traction.
À l’inverse, le soudage à l’arc sous gaz tungstène (GTAW) permet de réaliser des tâches délicates et précises. Vous en avez besoin pour des composants de routage de fils complexes ou des supports de capteurs sensibles. Il produit des joints hautement contrôlés et sans projections. Cela évite d’ajouter une contrainte thermique inutile aux supports métalliques plus fins.
Exigez toujours de voir leurs spécifications de procédure de soudage (WPS). Un fabricant expérimenté maintient des procédures d'ingénierie documentées et pré-qualifiées. Ces documents dictent la tension, l'ampérage, le dévidage du fil et la vitesse de déplacement exacts. Ils optimisent les paramètres pour votre qualité exacte de métal.
Processus de fabrication |
Profondeur de pénétration |
Application d'équipement de câble primaire |
Niveau de projection |
|---|---|---|---|
FCAW (Flux-Cored) |
Très profond |
Châssis lourds, tambours de treuil massifs |
Modéré à élevé |
GMAW (MIG) |
Profond |
Supports de support standard, brides de bobine |
Faible à modéré |
GTAW (TIG) |
Peu profond à modéré |
Guides de routage de précision, supports de capteurs sensibles |
Aucun |
Erreur courante : ne laissez jamais un fournisseur utiliser un WPS générique pour des applications très sollicitées. Ils doivent utiliser une procédure explicitement qualifiée pour la qualité précise du métal et l’épaisseur de votre bobine.
L’inspection visuelle seule est malheureusement insuffisante pour les équipements à charge dynamique. Les treuils à câble et les bobines lourdes sont quotidiennement confrontés à des vibrations mécaniques extrêmes. Ils supportent des milliers de livres de tension lors d'opérations standard. Les défauts cachés du sous-sol présentent un risque immense pour la sécurité opérationnelle. Des microfissures ou un manque de fusion interne peuvent provoquer une déchirure catastrophique du métal. Cela conduit à une rupture complète du cadre sous tension active.
Vous devez évaluer les capacités d’assurance qualité internes ou tierces de votre fournisseur. Un partenaire fiable déploie des protocoles rigoureux de tests non destructifs (CND). Ils utilisent une science avancée pour vérifier l’intégrité des joints sans endommager le produit final.
Tests par ultrasons (UT) : les techniciens utilisent des ondes sonores à haute fréquence. Ces ondes détectent des défauts internes profonds le long des chemins de charge critiques. Il est très précis pour mesurer la profondeur exacte d’une fissure interne cachée.
Tests radiographiques (RT) : L'imagerie par rayons X industrielle fournit un enregistrement visuel permanent. Il révèle clairement la porosité interne ou les inclusions de scories. RT est une norme industrielle pour la vérification des récipients sous pression critiques et des points d'ancrage à haute tension.
Test de particules magnétiques (MT) : Cette méthode excelle sur les matériaux ferromagnétiques. Il expose rapidement les discontinuités de surface et proches de la surface. Les techniciens magnétisent la pièce et appliquent des particules de fer pour mettre visuellement en évidence les minuscules fissures.
Enfin, lisez attentivement leur manuel qualité. Vérifiez s’ils fonctionnent sous un système de gestion certifié ISO 9001. La certification ISO prouve qu'ils gèrent systématiquement les reprises. Ils suivent en permanence les taux de défauts et mettent en œuvre des actions correctives immédiates. Ce système rigoureux évite les erreurs récurrentes lors des grandes séries de production.
Contrairement aux alliages inoxydables de qualité supérieure, les métaux standards à base de fer sont très sensibles à une oxydation sévère. Ils subissent facilement une dégradation rapide de l’environnement. Le déploiement des câbles se produit souvent dans des environnements extérieurs difficiles ou marins corrosifs. L’eau salée, la boue épaisse et l’humidité atmosphérique constante attaquent sans relâche l’acier exposé. Par conséquent, un traitement post-soudage robuste est absolument essentiel pour la longévité de l’équipement.
Tout d’abord, résolvez les contraintes métallurgiques internes. Demandez au fournisseur s'il effectue un traitement thermique après soudage (PWHT). Les composants structurels épais abritent d’immenses contraintes résiduelles après une fabrication à haute température. Un cycle thermique approprié soulage doucement ces forces internes. Il restaure une ductilité cruciale à la zone affectée par la chaleur. Cette étape critique évite les fissures de fatigue prématurées lorsque la bobine tourne sous de lourdes charges.
Deuxièmement, évaluez leur coordination de finition de surface. Le fournisseur doit coordonner en toute transparence une préparation complète de la surface. Ils doivent utiliser un sablage abrasif pour respecter les normes SSPC rigoureuses. Un jet de métal presque blanc SSPC-SP10 crée le profil d'ancrage physique parfait. Il permet aux revêtements industriels d’adhérer de manière agressive au métal brut.
Après la préparation, ils doivent appliquer des couches de protection très résistantes. La galvanisation à chaud offre une excellente protection sacrificielle contre la rouille agressive. Le revêtement en poudre offre une coque extérieure durable et résistante aux chocs. Les émaux marins industriels bloquent efficacement la pénétration de l’humidité. Si votre fournisseur laisse des joints non traités exposés, l'équipement se dégradera rapidement sur le terrain, entraînant des temps d'arrêt coûteux.
L’évaluation des compétences techniques ne représente que la moitié de la bataille. Vous devez également analyser l’évolutivité des fournisseurs et la résilience de la chaîne d’approvisionnement. La capacité de production doit correspondre parfaitement aux dimensions physiques de votre produit. Vérifiez si leur atelier de production peut physiquement manœuvrer des treuils massifs. Ils ont besoin de ponts roulants robustes pour soulever en toute sécurité des tambours de câbles de 10 pieds à travers l'atelier. Évaluez leurs capacités de production de volume requises. Une boutique peut produire d’excellents prototypes mais échouer complètement à livrer vingt bobines massives par mois.
De plus, renseignez-vous en profondeur sur les protocoles de maintenance de leurs équipements. Une production structurelle fiable nécessite des actifs physiques parfaitement entretenus. Renseignez-vous sur leurs calendriers d’étalonnage des machines. Les opérateurs ne peuvent tout simplement pas déposer des cordons cohérents et sans défauts en utilisant des dévidoirs dégradés. Ils ne peuvent pas pénétrer correctement en utilisant des sources d’énergie mal mises à la terre. Un entretien cohérent garantit une sécurité structurelle constante.
Recherchez des partenaires de fabrication qui adoptent volontiers le prototypage. Une inspection du premier article (FAI) est une nécessité absolue. Vous devez toujours imposer ce premier cycle avant de vous engager dans une production à grand volume.
Fournissez des dessins techniques exacts et des limites de tolérance fermes.
Commandez un seul assemblage complet de la bobine ou du cadre.
Effectuer des CND indépendants sur le prototype pour vérifier l'intégrité interne.
Vérifier la précision dimensionnelle externe et la qualité esthétique du revêtement.
Documentez tous les ajustements nécessaires avant d’autoriser le cycle de production complet.
La sélection d’un partenaire de fabrication fiable nécessite d’aller bien au-delà des comparaisons de prix de base. Vous devez examiner rigoureusement les certifications techniques et les cultures de sécurité.
Vérifiez toujours les certifications actives des opérateurs AWS D1.1 et les enregistrements de conformité OSHA.
Exigez des protocoles de tests non destructifs éprouvés pour découvrir les défauts structurels souterrains dangereux.
Assurez-vous que des stratégies robustes d’atténuation de la corrosion sont fermement en place, y compris le PWHT et la finition de surface professionnelle.
Avant de signer un contrat, demandez leur manuel qualité officiel.
Mandater une inspection du premier article pour valider toutes les réclamations physiques et structurelles avant d’augmenter la production.
R : Le soudage à l'arc fourré (FCAW) ou le soudage MIG robuste sont généralement préférés. Ces méthodes spécialisées offrent des taux de dépôt élevés et une pénétration extrêmement profonde. Ils fonctionnent exceptionnellement bien sur les composants structurels épais où l’intégrité portante ultime est la plus importante.
R : Les tests non destructifs identifient instantanément les défauts dangereux du sous-sol. Les inspections visuelles standards négligent facilement un manque de fusion ou des microfissures cachées. L'utilisation de tests par ultrasons ou par particules magnétiques évite les pannes catastrophiques du châssis lorsque l'équipement fonctionne sous une tension de câble élevée.
R : La galvanisation en interne n’est pas strictement nécessaire. Cependant, le fabricant que vous avez choisi doit se coordonner en toute transparence avec un partenaire de finition hautement fiable. Le métal non traité rouille rapidement dans les environnements d’exploitation typiques. Par conséquent, un transfert en douceur pour l’application du revêtement protecteur est absolument obligatoire.