Просмотры: 0 Автор: Редактор сайта Время публикации: 31 августа 2026 г. Происхождение: Сайт

Кабельное оборудование высокого напряжения ежедневно сталкивается с экстремальными усталостными нагрузками и нагрузками на огромные нагрузки. Катушки, лебедки и массивные конструкции должны выдерживать огромные физические нагрузки. Они работают в условиях постоянного динамического напряжения. Неисправность сварного шва в этих суровых условиях никогда не является просто незначительной задержкой в работе. Это представляет собой критическую угрозу безопасности. Это также несет серьезную финансовую ответственность.
Стандартные сплавы остаются отраслевым эталоном для этих тяжелых условий эксплуатации. Они обеспечивают исключительную прочность на разрыв и непревзойденную экономическую эффективность. Однако неправильный выбор поставщиков приводит к серьезным структурным проблемам в последующих цепях. Вы рискуете получить скрытые микротрещины, быструю коррозию под воздействием окружающей среды и опасное несоблюдение требований. Эти недостатки приводят к катастрофическому выходу оборудования из строя.
Чтобы минимизировать риски поставщиков, покупатели должны тщательно оценивать потенциальных партнеров. Мы будем применять строгий подход к соблюдению стандартов. Мы внимательно изучим протоколы структурных испытаний. Мы также рассмотрим требования к масштабируемости производства. Вы узнаете, как найти действительно способного партнера-производителя для вашей мощной кабельной инфраструктуры.
Проверьте соответствие стандартам. Составьте короткий список только поставщиков, которые могут предоставить документированные сертификаты AWS D1.1 и записи о безопасности, соответствующие требованиям OSHA.
Требование неразрушающего контроля: Надежная служба сварки углеродистой стали должна предлагать неразрушающий контроль (NDT) для подтверждения целостности соединений несущего кабельного оборудования.
Проверьте возможности после сварки. Углеродистая сталь требует тщательной обработки поверхности после сварки (гальванизации или нанесения покрытия), чтобы выдержать суровые условия эксплуатации, часто на открытом воздухе, типичные для эксплуатации кабелей.
Просмотрите WPS (спецификации процедуры сварки). Убедитесь, что поставщик использует проверенные параметры, специально оптимизированные для изготовления углеродистой стали, подвергающейся высоким нагрузкам.
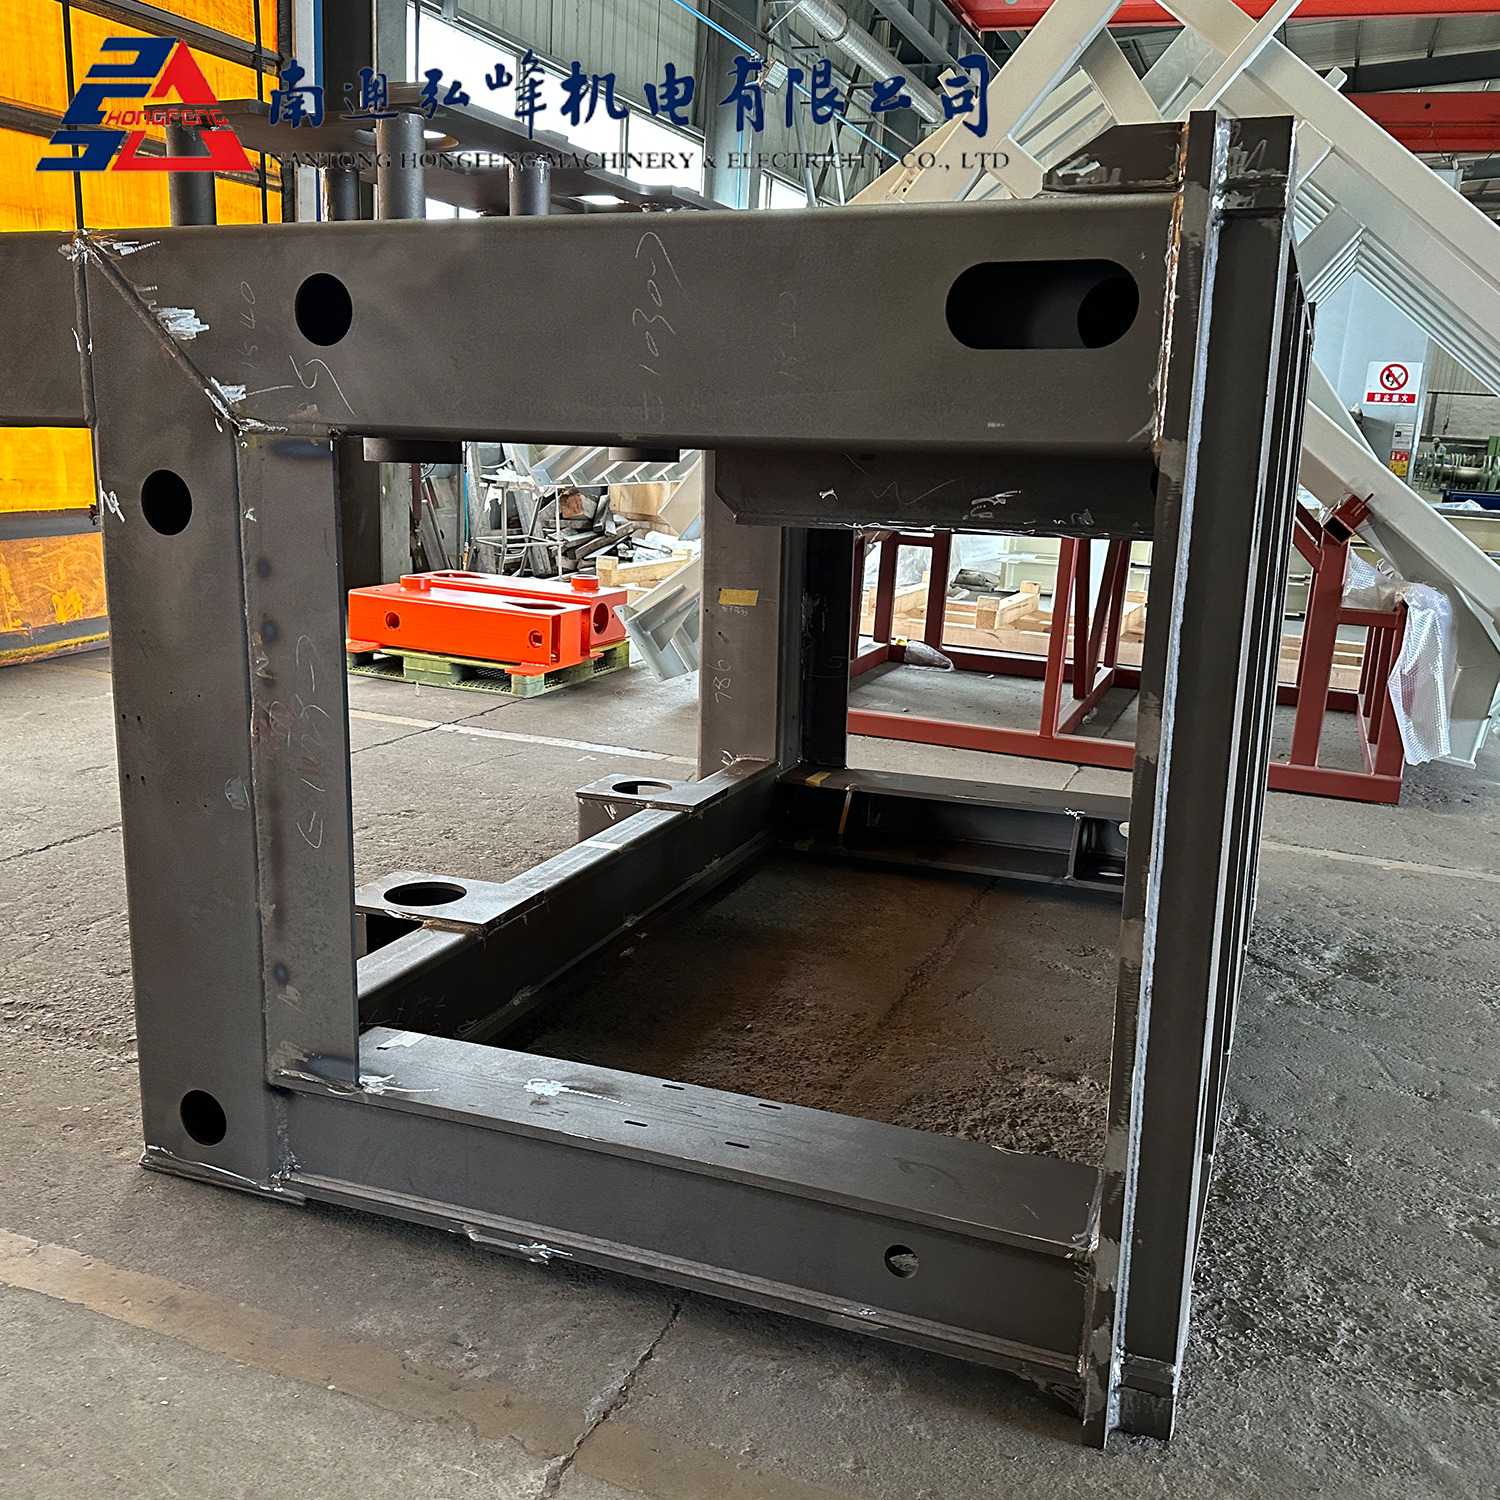
Когда вы получаете Услуги по сварке углеродистой стали , оценка их основных навыков является абсолютной необходимостью. Нельзя полагаться на словесные обещания относительно качества изготовления. Начните аудит поставщика с запроса активных сертификатов AWS D1.1. Этот стандарт Американского общества сварщиков строго регулирует изготовление конструкций. Это гарантирует, что операторы проходят строгие испытания на точных марках материалов. Это доказывает, что они могут освоить особые конструкции тяжелых соединений, используемые в оборудовании для транспортировки кабелей.
Затем внимательно проверьте соответствие требованиям OSHA 1910.254. Записи о безопасности предприятия раскрывают истинную культуру работы производственного цеха. Если поставщик игнорирует базовые правила дуговой безопасности, он обычно игнорирует и точные производственные допуски. Правильное заземление оборудования защищает работников от опасных поражений электрическим током. Соответствующие системы вентиляции предотвращают накопление опасного дыма в закрытых помещениях. Безопасные рабочие зоны предотвращают катастрофические несчастные случаи на рабочем месте. Вам нужен партнер по производству, который ежедневно уделяет приоритетное внимание строгим протоколам безопасности.
Кроме того, изучите их практику отслеживания сырья. Любой профессионал Компания Welding Service ведет прозрачную и легко проверяемую документацию. Они должны точно за каждую смену регистрировать присадочные металлы. Они должны постоянно отслеживать плавки сырья. По номеру плавки металл соответствует точной партии расплавленной стали, разлитой на стане. Отчеты об испытаниях материалов (MTR) предоставляют конкретные доказательства химического состава. Эта документация становится жизненно важной во время официальных проверок безопасности. Это ваша единственная юридическая защита, если на объекте когда-либо произойдет структурный сбой.
Прежде чем подписывать какие-либо соглашения о неразглашении, запросите самые последние сертификаты оператора AWS D1.1.
Попросите подробный отчет об уровне регистрируемых инцидентов OSHA за последние три года.
Требуйте образцы отчетов об испытаниях материалов предыдущих построек тяжелого оборудования для проверки их системы регистрации.
Проверьте их безопасные протоколы базы данных для архивирования номеров плавок стали в течение длительных периодов времени.
Каркасы кабельного оборудования выдерживают огромные динамические нагрузки во время развертывания в полевых условиях. Поэтому очень важно согласовать процесс изготовления с конкретными требованиями нагрузки. Вы должны оценить, использует ли поставщик правильную технологию для каждого уникального компонента. Использование неправильного процесса дуги приводит к неглубокому проплавлению или чрезмерной тепловой деформации. Это ставит под угрозу всю конструкцию лебедки.
Дуговая сварка порошковой проволокой (FCAW) и дуговая сварка газовым металлом (GMAW) доминируют в производстве тяжелых металлов. Они обеспечивают невероятно глубокое проникновение в толстые исходные металлы. Операторы полагаются на них при создании массивных структурных каркасов. Они также используют их для изготовления катушек с высоковольтным кабелем. Эти автоматизированные процессы быстро наносят присадочный металл. Они обеспечивают прочные, устойчивые к усталости соединения, способные выдерживать тяговое усилие в тысячи фунтов.
И наоборот, газовая вольфрамовая дуговая сварка (GTAW) решает деликатные и точные задачи. Он понадобится вам для сложных компонентов прокладки проводов или чувствительных креплений датчиков. Он обеспечивает строго контролируемые соединения без брызг. Это позволяет избежать ненужной тепловой нагрузки на более тонкие металлические брекеты.
Всегда требуйте ознакомления со спецификациями процедур сварки (WPS). Опытный производитель поддерживает документированные, предварительно квалифицированные инженерные процедуры. В этих документах указано точное напряжение, сила тока, подача проволоки и скорость перемещения. Они оптимизируют параметры для вашей конкретной марки металла.
Процесс изготовления |
Глубина проникновения |
Применение первичного кабельного оборудования |
Уровень разбрызгивания |
|---|---|---|---|
FCAW (порошковая проволока) |
Очень глубоко |
Тяжелые конструкции, массивные барабаны лебедки. |
От умеренного до высокого |
GMAW (МИГ) |
Глубокий |
Стандартные опорные кронштейны, фланцы катушки |
От низкого до среднего |
GTAW (ТИГ) |
От мелкого до умеренного |
Прецизионные направляющие, чувствительные крепления датчиков |
Никто |
Распространенная ошибка: никогда не позволяйте поставщику использовать стандартный WPS для приложений с высокой нагрузкой. Они должны использовать процедуру, специально предназначенную для конкретной марки металла и толщины вашей катушки.
Для оборудования, подвергающегося динамическим нагрузкам, одного только визуального осмотра крайне недостаточно. Кабельные лебедки и тяжелые катушки ежедневно сталкиваются с сильной механической вибрацией. Они выдерживают тысячи фунтов напряжения во время стандартных операций. Скрытые дефекты недр представляют огромный риск для эксплуатационной безопасности. Микротрещины или отсутствие внутреннего провара могут вызвать катастрофический разрыв металла. Это приводит к полному выходу из строя рамы при активном напряжении.
Вы должны оценить внутренние или сторонние возможности обеспечения качества вашего поставщика. Надежный партнер применяет строгие протоколы неразрушающего контроля (NDT). Они используют передовые научные достижения для проверки целостности суставов, не повреждая конечный продукт.
Ультразвуковой контроль (UT). Технические специалисты используют высокочастотные звуковые волны. Эти волны обнаруживают глубокие внутренние дефекты на пути критической нагрузки. Он очень точен для измерения точной глубины скрытой внутренней трещины.
Радиографическое тестирование (RT): промышленная рентгеновская визуализация обеспечивает постоянную визуальную запись. На нем четко выявляется внутренняя пористость или шлаковые включения. RT — это отраслевой стандарт для проверки критически важных сосудов под давлением и точек крепления высокого напряжения.
Магнитопорошковый тест (МТ): Этот метод превосходно работает с ферромагнитными материалами. Он быстро обнажает поверхностные и приповерхностные неоднородности. Техники намагничивают деталь и наносят частицы железа, чтобы визуально выделить крошечные трещины.
Наконец, внимательно просмотрите их руководство по качеству. Проверьте, работают ли они в рамках системы управления, сертифицированной по стандарту ISO 9001. Сертификация ISO доказывает, что они систематически проводят доработку. Они постоянно отслеживают уровень дефектов и незамедлительно принимают корректирующие меры. Эта строгая система предотвращает повторяющиеся ошибки во время крупных производственных циклов.
В отличие от нержавеющих сплавов премиум-класса, стандартные металлы на основе железа очень чувствительны к сильному окислению. Они легко переносят быстрое ухудшение состояния окружающей среды. Развертывание кабеля часто происходит в суровых условиях окружающей среды или в агрессивной морской среде. Соленая вода, густая грязь и постоянная атмосферная влага безжалостно обнажали сталь. Поэтому надежная послесварочная обработка имеет решающее значение для долговечности оборудования.
Во-первых, устраните внутренний металлургический стресс. Спросите поставщика, выполняет ли он послесварную термообработку (PWHT). Толстые конструктивные элементы испытывают огромные остаточные напряжения после изготовления при высоких температурах. Правильный термоцикл мягко снимает эти внутренние силы. Он восстанавливает решающую пластичность зоны термического влияния. Этот важный шаг предотвращает преждевременное усталостное растрескивание при вращении золотника под большими нагрузками.
Во-вторых, оцените их координацию обработки поверхности. Поставщик должен четко координировать комплексную подготовку поверхности. Они должны использовать абразивную пескоструйную очистку для достижения строгих стандартов SSPC. Пескоструйная очистка металла почти белого цвета SSPC-SP10 создает идеальный профиль физического анкера. Это позволяет промышленным покрытиям агрессивно связываться с необработанным металлом.
После подготовки необходимо нанести прочные защитные слои. Горячее цинкование обеспечивает превосходную защиту от агрессивной ржавчины. Порошковое покрытие обеспечивает прочную, ударопрочную внешнюю оболочку. Промышленные морские эмали эффективно блокируют проникновение влаги. Если ваш поставщик оставит незащищенными необработанные соединения, оборудование быстро выйдет из строя в полевых условиях, что приведет к дорогостоящим простоям.
Оценка технических навыков – это только полдела. Вы также должны проанализировать масштабируемость поставщиков и устойчивость цепочки поставок. Производственная мощность должна идеально соответствовать физическим размерам вашего продукта. Проверьте, могут ли их производственные цеха физически маневрировать массивными лебедками. Им нужны мощные мостовые краны, чтобы безопасно поднимать 10-футовые кабельные барабаны по цеху. Оцените их требуемый объем выпускаемой мощности. Бутик может производить отличные прототипы, но совершенно не в состоянии поставлять двадцать огромных катушек в месяц.
Кроме того, изучите их протоколы обслуживания оборудования. Надежная структурная продукция требует безупречного обслуживания физических активов. Спросите о графике калибровки их машины. Операторы просто не могут укладывать стабильные, бездефектные швы, используя устаревшие механизмы подачи проволоки. Они не могут добиться должного проникновения, используя плохо заземленные источники питания. Последовательное техническое обслуживание обеспечивает постоянную структурную безопасность.
Ищите партнеров-производителей, которые охотно займутся прототипированием. Проведение первой инспекции изделия (FAI) является абсолютной необходимостью. Вам всегда следует требовать этот первоначальный запуск, прежде чем приступать к крупносерийному производству.
Предоставьте точные инженерные чертежи и строгие пределы допусков.
Закажите одну полную сборку катушки или рамы.
Проведите независимый неразрушающий контроль прототипа для проверки внутренней целостности.
Проверьте точность внешних размеров и эстетическое качество покрытия.
Задокументируйте все необходимые корректировки, прежде чем санкционировать полный производственный цикл.
Выбор надежного партнера-производителя требует выхода далеко за рамки простого сравнения цен. Вы должны тщательно изучить технические сертификаты и культуру безопасности.
Всегда проверяйте действующие сертификаты оператора AWS D1.1 и записи о соответствии требованиям OSHA.
Требуйте проверенных протоколов неразрушающего контроля для выявления опасных дефектов подземных конструкций.
Обеспечьте наличие надежных стратегий борьбы с коррозией, включая термообработку и профессиональную обработку поверхности.
Прежде чем подписывать какой-либо контракт, запросите у них официальное руководство по качеству.
Перед расширением производства обязать провести первую проверку изделия для проверки всех физических и структурных претензий.
О: Обычно предпочтительным является дуговая сварка порошковой проволокой (FCAW) или сварка MIG в тяжелых условиях. Эти специализированные методы обеспечивают высокую скорость осаждения и чрезвычайно глубокое проникновение. Они исключительно хорошо работают на толстых конструктивных элементах, где наибольшее значение имеет максимальная несущая способность.
Ответ: Неразрушающий контроль мгновенно выявляет опасные дефекты под поверхностью. При стандартном визуальном осмотре легко не заметить непровар или скрытые микротрещины. Использование ультразвукового или магнитопорошкового контроля предотвращает катастрофические поломки рамы, когда оборудование работает при сильном натяжении кабеля.
Ответ: Оцинковка собственными силами не является строго необходимой. Однако выбранный вами производитель должен беспрепятственно координировать свои действия с высоконадежным партнером по отделке. Необработанный металл быстро ржавеет в типичных условиях эксплуатации. Поэтому плавная передача объекта для нанесения защитного покрытия абсолютно обязательна.