Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site

Une fuite microscopique ne ressemble à rien à l’œil nu. Pourtant, dans l’atelier de production d’une usine aérospatiale ou d’une installation de dispositifs médicaux, ce défaut invisible est une bombe à retardement. Les méthodes de test traditionnelles passent constamment à côté de ces micro-fuites. Cela introduit de graves risques de sécurité dans le produit final. Cela expose également les fabricants à des responsabilités énormes.
Les établissements avant-gardistes abandonnent ces protocoles obsolètes. Vous ne pouvez tout simplement pas réparer ce que vous ne pouvez pas mesurer. Dans ce guide, nous expliquons exactement pourquoi la mise à niveau vers L'équipement de détection de fuite à l'hélium corrige de manière permanente ces angles morts du contrôle qualité, préservant ainsi la réputation de votre marque et de l'utilisateur final.
Pour vraiment comprendre pourquoi cette technologie est la référence, nous devons examiner la physique. Lorsqu’un ingénieur évalue un lot de composants nouvellement scellés, il doit avoir la certitude absolue que le joint hermétique est intact. La spectrométrie de masse offre cette certitude exacte.
Lors de la sélection d’un gaz traceur pour les tests industriels, les métallurgistes évaluent la taille moléculaire, la sécurité et les niveaux de fond environnementaux. L'hélium gagne sur tous les fronts. Avec une masse atomique de 4 amu, c'est la deuxième plus petite molécule de l'univers. Contrairement à l’hydrogène, l’hélium est un gaz rare. Il est complètement inerte. Il ne réagira jamais avec les composants électriques internes, ne laissera jamais de résidus corrosifs et ne présentera jamais de risque d'inflammabilité dans une usine très fréquentée. Sur le plan opérationnel, l'hélium est présent dans l'atmosphère naturelle à une concentration d'environ 5 parties par million seulement. Ce niveau de fond exceptionnellement bas fournit une base de référence stable. Des capteurs sophistiqués peuvent détecter d’infimes traces de gaz qui s’échappent sans interférence atmosphérique.
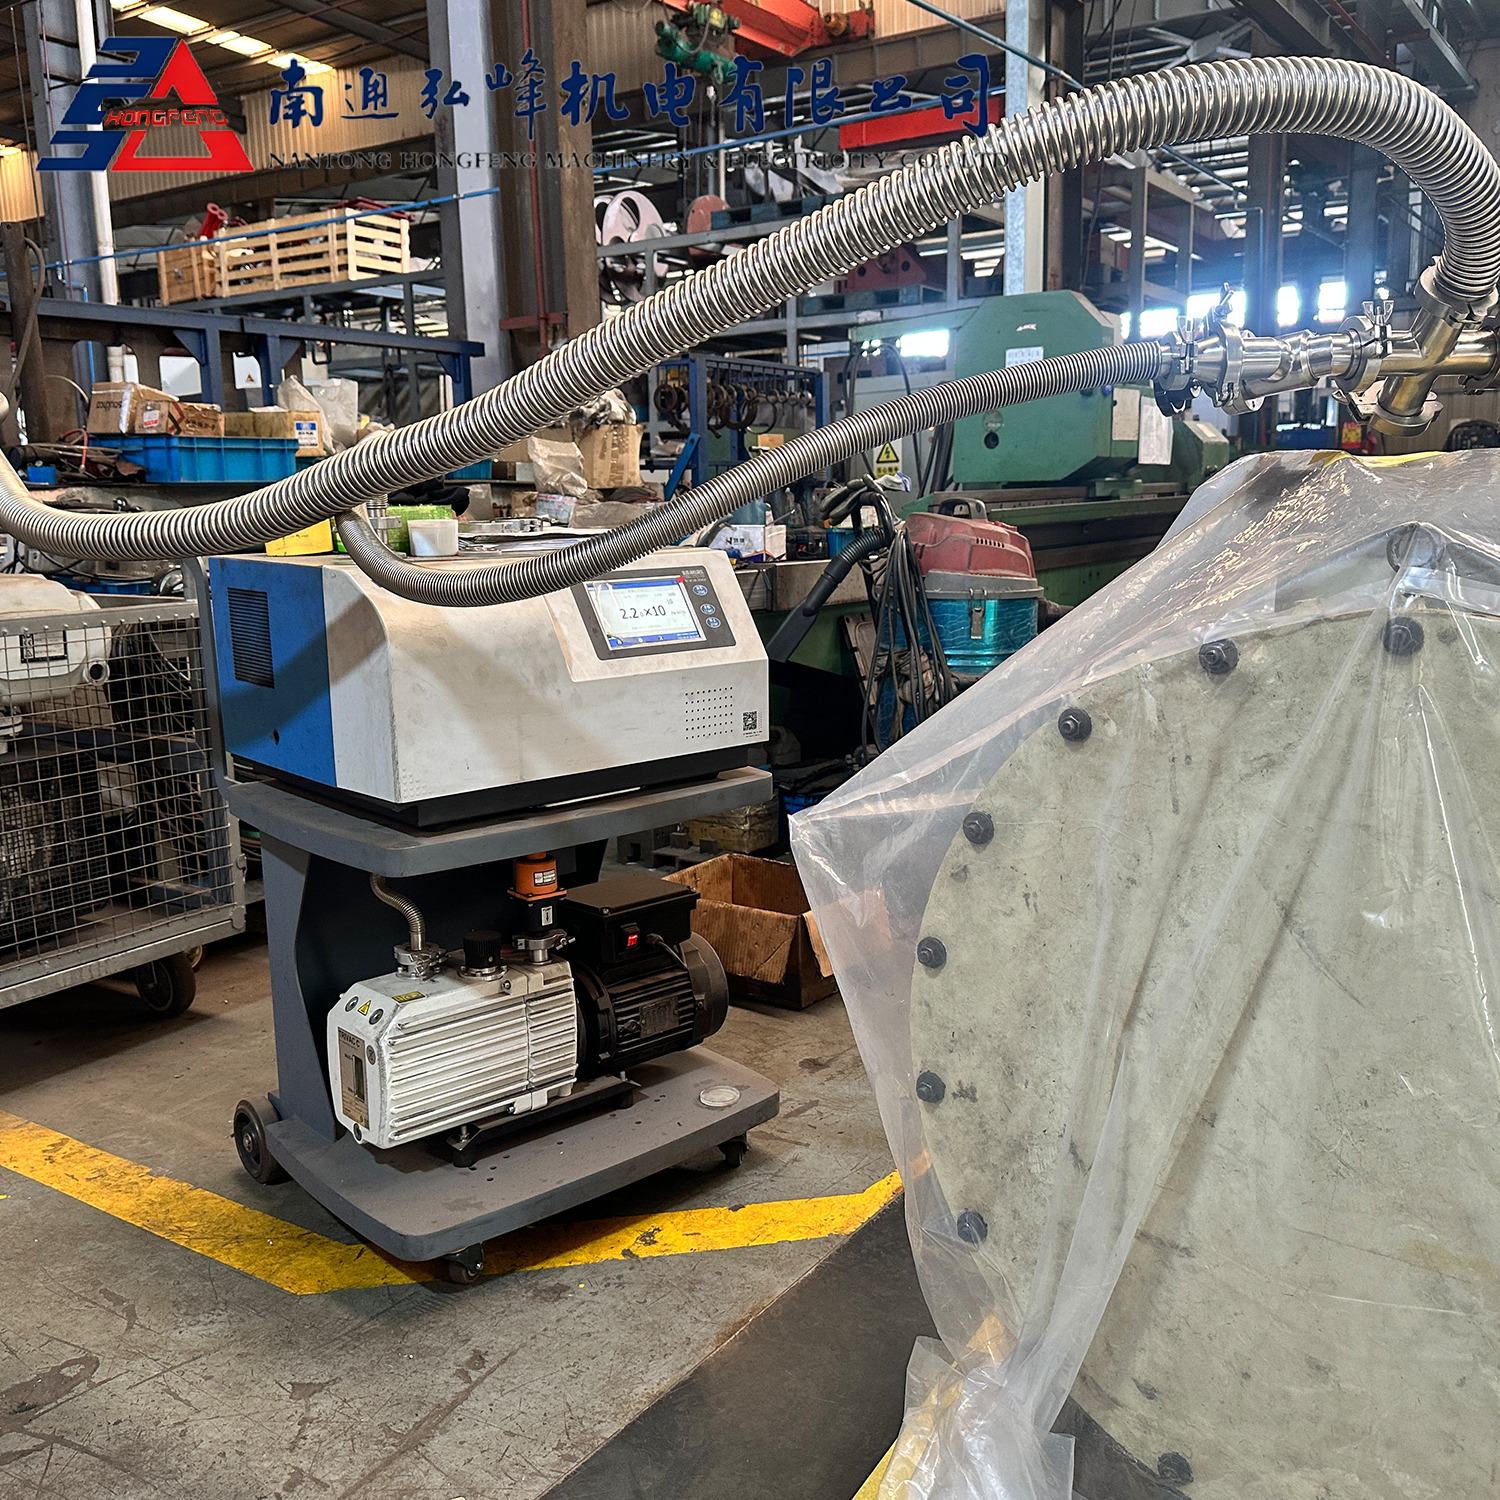
Le cœur opérationnel du système est le détecteur de fuites par spectromètre de masse à hélium . Le processus de diagnostic commence lorsque le gaz est aspiré de l’éprouvette dans une chambre à vide poussé. À l’intérieur de cet environnement ultra-propre, un filament durable à double iridium ionise les molécules de gaz. Ces ions nouvellement formés sont accélérés et traversent un champ magnétique précisément calibré.
Étant donné que les ions d’hélium possèdent un rapport masse/charge spécifique, le champ magnétique dévie leur trajectoire selon un angle hautement prévisible. Les molécules plus lourdes ou plus légères frappent simplement les parois de la chambre. Les ions d'hélium sont dirigés directement vers un collecteur d'ions. Le courant électrique qui en résulte fournit un taux de fuite exact et quantifiable plutôt qu'une simple estimation de réussite ou d'échec. Les unités industrielles haut de gamme atteignent régulièrement un taux de fuite minimum détectable de 5,0 x 10 -12 mbar l/s, garantissant que même les perméations les plus microscopiques sont capturées instantanément.
En fonction de la géométrie physique du composant et du seuil de sensibilité requis, les opérateurs utilisent deux méthodes de diagnostic principales.
| Méthode de test | Principe opérationnel | Limite de sensibilité typique | Meilleur cas d’utilisation |
|---|---|---|---|
| Test sous vide | La pièce est placée dans une chambre à vide. L'hélium est introduit à l'intérieur de la pièce ou pulvérisé à l'extérieur. | 10-12 mbar l/s | Composants de haute précision, pièces aérospatiales et dispositifs médicaux hermétiquement fermés. |
| Test de renifleur | La pièce est pressurisée à l'hélium. Un opérateur utilise une sonde portative pour scanner l'extérieur. | 10-7 mbar l/s | Localisation exacte des points de fuite sur les grands assemblages, les joints de plomberie ou les réservoirs sous pression. |
La mise à niveau vers une méthodologie de haute précision est motivée par les coûts cachés importants des anciens protocoles de test. S'appuyer sur des méthodes obsolètes crée un dangereux faux sentiment de sécurité sur la chaîne de production.
Les tests de bulles d’eau reposent entièrement sur l’observation humaine. Un technicien met une pièce sous pression, la plonge dans un réservoir d'eau et surveille la montée des bulles. Cette méthode est hautement subjective et notoirement sujette aux erreurs humaines. Il est physiquement impossible pour l’œil humain de détecter des micro-fuites inférieures à 10 -3 mbar l/s. De plus, l’immersion de composants industriels dans l’eau introduit de l’humidité dans le flux de travail. Cela déclenche souvent une oxydation ou des courts-circuits catastrophiques dans les assemblages électroniques sensibles plus tard.
Les tests de chute de pression mesurent une chute de pression interne sur une période de temps spécifique. Bien qu’automatisé, il mène une bataille perdue d’avance contre la thermodynamique. Selon la loi des gaz parfaits, la pression est directement proportionnelle à la température. Une baisse mineure de la température ambiante d’usine peut facilement masquer une véritable perte de pression, conduisant à un faux passage. La détection de l'hélium contourne entièrement ce problème en mesurant directement la masse du gaz traceur qui s'échappe. Les résultats restent totalement insensibles aux variations brusques de température et aux changements de volume.
S'appuyer sur la chute de pression pour des composants à enjeux élevés entraîne des fuites cachées qui pénètrent discrètement dans la chaîne d'approvisionnement mondiale. Considérons un capteur hermétiquement fermé utilisé dans les systèmes de freinage automobile modernes. Si une micro-fuite réussit un test rudimentaire de perte de pression mais permet à l’humidité de pénétrer sur une période de trois ans, les circuits internes finiront par se corroder. Le rappel de produits qui en résulte et les graves dommages causés à la marque dépassent de loin l'investissement initial requis pour une technologie de gaz traceur appropriée.
La demande d’une précision extrême n’est pas universelle dans tous les secteurs manufacturiers. Cependant, pour des industries critiques spécifiques, l’intégrité hermétique constitue la base absolue de la sécurité.
Alors que la transition mondiale vers les énergies alternatives s’accélère, l’intégrité structurelle des piles à combustible à hydrogène fait l’objet d’un examen minutieux. Les molécules d'hydrogène sont exceptionnellement petites et sujettes à la perméation. Tester les cuves de confinement avec de l’hydrogène pur présente de graves risques d’explosion dans l’usine. L’hélium constitue le substitut sûr idéal. Si une bouteille haute pression contient de l’hélium lors d’un test rigoureux au spectromètre de masse, les ingénieurs peuvent la déployer en toute confiance pour le stockage de l’hydrogène sur le terrain.
Le secteur des véhicules électriques repose entièrement sur la stabilité de la technologie des batteries lithium-ion. Ces cellules à forte densité énergétique sont notoirement sensibles à l’humidité ambiante. Même la pénétration d'humidité microscopique réagit violemment avec l'électrolyte interne, générant des gaz dangereux et provoquant potentiellement un emballement thermique. Les fabricants utilisent des protocoles automatisés de gaz traceur pour vérifier les joints hermétiques des cellules de batterie individuelles, des boîtiers extérieurs et des circuits de refroidissement liquide complexes.
Les composants conçus pour l’exploration spatiale doivent fonctionner parfaitement dans un environnement brutal de vide poussé. Une fuite microscopique dans un propulseur de propulsion de satellite met en péril une mission de plusieurs millions de dollars en quelques secondes. Les ingénieurs aérospatiaux s'appuient exclusivement sur la spectrométrie de masse à l'hélium pour atteindre les -11 seuils de sensibilité rigoureux de 10 mbar l/s exigés par les agences spatiales internationales.
La sélection du système approprié nécessite un examen attentif des spécifications techniques, des environnements de production physiques et des objectifs de débit opérationnel. Vous ne pouvez pas simplement regarder une brochure ; vous devez adapter la machine à la réalité de votre sol.
La toute première étape consiste à définir le taux de fuite maximum autorisé pour votre produit spécifique. Ce calcul est dérivé du volume interne du produit, de la pression de fonctionnement et de la durée de vie opérationnelle prévue. Il est essentiel de faire correspondre les spécifications de la machine au taux de rejet requis par votre secteur. Les unités hautes performances offrent une large plage de mesure, allant souvent de 10 -12 à des fuites brutes massives, garantissant ainsi une polyvalence sur différentes gammes de produits.
Dans un environnement de fabrication en évolution rapide, le débit de production est directement lié au temps de cycle. La vitesse à laquelle un test est effectué dépend fortement de la capacité des pompes à vide d'ébauche internes. Des pompes plus grandes et plus robustes évacuent l'air atmosphérique de la chambre d'essai beaucoup plus rapidement. Par exemple, un système équipé d'une pompe à palettes rotatives de grande capacité réduira de moitié les temps de pompage par rapport aux modèles standard, permettant ainsi au spectromètre de masse de commencer ses mesures plus tôt. L'évaluation du volume interne de vos pièces de test par rapport à la vitesse de la pompe évite des goulots d'étranglement coûteux en production.
Pour la maintenance sur le terrain ou l’inspection des pipelines, les renifleurs portables sont idéaux. Ils offrent la mobilité nécessaire dans des espaces confinés. À l’inverse, pour les environnements de production de masse comme la fabrication de pièces automobiles, les systèmes en ligne automatisés stationnaires sont obligatoires. Ces chambres à vide robotisées s'intègrent directement dans la chaîne d'assemblage existante, offrant un contrôle qualité 100 % automatisé sans intervention manuelle de l'opérateur.
Pour les directeurs d’ingénierie et les responsables des achats, l’intégration de protocoles de tests de haute précision implique une évaluation financière importante. Le dilemme principal se résume souvent à quatre chemins distincts.
La location est très pratique pour les besoins opérationnels à court terme, tels que les validations R&D ou les arrêts de maintenance périodiques. L'achat devient la décision financière la plus logique lorsque les tests d'étanchéité font partie intégrante du processus de fabrication quotidien. Posséder entièrement le système réduit le coût total de possession sur une période de plusieurs années et permet une intégration logicielle approfondie avec les réseaux internes de gestion de la qualité.
Si une installation utilise déjà des chambres à vide massives, la modernisation est une stratégie très rentable. En conservant les lourdes chambres en acier et les accessoires pneumatiques existants, les installations peuvent intégrer des un équipement de détection des fuites d'hélium et des pompes à vide améliorées pour répondre aux normes de sensibilité actuelles. Cependant, un remplacement complet est nécessaire lorsque les systèmes existants souffrent de pannes mécaniques chroniques ou de fuites de vide microscopiques dans la chambre elle-même.
L’acquisition d’une technologie de pointe n’est que la première étape. L'efficacité à long terme de tout spectromètre de masse repose entièrement sur une maintenance rigoureuse et programmée. Sans étalonnage précis, même les systèmes les plus avancés finissent par produire des données compromises.
Au fil du temps, les composants internes subissent de fortes contraintes physiques et chimiques. Le filament de la source d'ions se dégrade par émission continue d'électrons. Les capteurs internes sont subtilement contaminés par des débris microscopiques ou des huiles d'usinage résiduelles s'échappant des composants testés. Cette usure cumulée entraîne une dérive de sensibilité. Un étalonnage annuel effectué par des techniciens certifiés est une nécessité absolue. Les techniciens nettoient la source d'ions, remplacent les filaments usés et vérifient l'efficacité de la pompe à vide.
La vérification quotidienne est tout aussi importante pour les environnements de production continue. Les opérateurs gèrent cela à l’aide de fuites standards. Une fuite standard est un dispositif de référence conçu avec précision qui libère du gaz traceur à un taux constant et vérifié mathématiquement. Avant le début d’une période de test, les opérateurs introduisent la fuite standard dans le système. En cas de divergence, l'opérateur doit régler le détecteur avant de tester des produits réels. De nombreuses unités modernes disposent de fuites standard intégrées qui automatisent entièrement cette vérification d'étalonnage quotidienne.
Le paysage des tests industriels est en constante évolution. Nous assistons à une poussée incessante en faveur de la miniaturisation des composants, parallèlement à une demande pour une plus grande transparence des données opérationnelles. À mesure que la fabrication de semi-conducteurs et les dispositifs médicaux implantables deviennent plus petits, les seuils de taux de fuite acceptables diminuent de façon exponentielle. Les données de l’industrie indiquent une évolution massive vers des tests en ligne 100 % automatisés plutôt que vers l’échantillonnage par lots, fortement motivée par les mandats zéro défaut dans les secteurs des véhicules électriques et de l’aérospatiale.
Parallèlement, la fluctuation de l’offre mondiale d’hélium gazeux a stimulé le développement de systèmes intégrés de récupération d’hélium. Au lieu d’évacuer le gaz traceur dans l’atmosphère une fois le cycle de test terminé, les fabricants avant-gardistes utilisent des unités de récupération en boucle fermée. Ces systèmes capturent, purifient et recompressent jusqu'à 95 % de l'hélium épuisé. Cette approche durable réduit considérablement les dépenses opérationnelles à long terme et protège les installations de la volatilité de la chaîne d'approvisionnement.
Les détecteurs modernes ne sont plus non plus des machines isolées. Ils agissent comme des nœuds entièrement connectés au sein d’un écosystème d’usine intelligente. Les systèmes compatibles IoT transmettent des données en temps réel sur les taux de fuite directement dans les systèmes ERP des usines. Cela signifie que les équipements modernes prédisent les défaillances potentielles des joints sur la base des tendances des données historiques et alertent les équipes de maintenance de l'usure de la pompe avant qu'une panne ne se produise.
Les méthodes de test obsolètes constituent un sérieux handicap dans le paysage manufacturier actuel axé sur la précision. S'appuyer sur des tests visuels de bulles ou sur des méthodes de diminution de pression thermodynamiquement défectueuses rend votre ligne de production vulnérable aux micro-fuites cachées. Ces oublis provoquent des défaillances dévastatrices des produits et de graves dommages à la marque.
La spectrométrie de masse à l'hélium garantit une sécurité et une fiabilité absolues des produits. En utilisant un gaz traceur inerte et hautement pénétrant, les détecteurs modernes offrent une précision de test inégalée. Les avantages à long terme des tests en ligne automatisés, des taux de rappel réduits et une protection totale de la marque sont indéniables.
Si votre installation dépend encore de bains-marie ou d’une baisse de pression de base, il est temps de la mettre à niveau. Protégez votre ligne de production et garantissez une fiabilité absolue des produits. Découvrez toute la gamme de équipement de détection de fuite d'hélium de haute précision chez Hongfeng Machine pour trouver la configuration exacte adaptée à vos exigences spécifiques en matière de débit et de sensibilité.
La sensibilité dépend fortement de la méthode de test utilisée. Les systèmes à chambre à vide haut de gamme testent les pièces dans un environnement complètement sous vide et peuvent détecter des fuites microscopiques aussi petites que 10 -12 mbar l/s. Les sondes renifleurs portatives utilisées pour les tests localisés sur des composants sous pression détectent généralement des taux de fuite allant jusqu'à 10 -7 mbar l/s.
Oui, c'est exceptionnellement sûr. L'hélium est un gaz noble et inerte. Il ne réagit pas chimiquement avec d’autres éléments, métaux ou composants électroniques sensibles. Il est totalement non toxique, ininflammable et non explosif. Cela en fait un gaz traceur idéal pour une utilisation dans les environnements de fabrication fermés et les salles blanches.
Bien que l’hydrogène soit moins cher et possède une taille moléculaire légèrement plus petite, il présente d’importants problèmes de sécurité. L'hydrogène est hautement inflammable et explosif lorsqu'il est mélangé à de l'oxygène à des concentrations supérieures à 4 %. L'hélium offre l'équilibre parfait : une taille atomique minuscule pour une pénétration maximale sans aucun des risques de combustion associés à l'hydrogène.
Le coût varie considérablement en fonction de la configuration du système. Les unités de renifleur portables sont relativement abordables, tandis que les chambres à vide robotisées entièrement automatisées et sur mesure pour la production automobile en ligne nécessitent un investissement en capital plus important. Cependant, les installations récupèrent généralement ces coûts rapidement grâce à l'élimination des faux laissez-passer, à la réduction des coûts de main-d'œuvre et à la prévention des rappels de produits coûteux.
Les tests sous vide rigoureux consistent à placer le composant à l’intérieur d’une chambre scellée, à évacuer l’air et à mesurer l’hélium qui pénètre à travers la pièce. Cette méthode est hautement automatisée et offre la sensibilité la plus élevée possible. La détection des fuites par renifleur consiste à pressuriser la pièce avec de l'hélium et à utiliser une sonde portative pour scanner manuellement l'extérieur de la pièce afin de localiser l'emplacement physique exact d'une fuite. Le reniflement est moins sensible mais excellent pour identifier des points de réparation spécifiques.
L'entretien préventif de routine, tel que la vidange de l'huile des pompes à palettes rotatives et le remplacement des filtres d'échappement, doit être effectué tous les trois à six mois en fonction du volume d'essai. Un étalonnage formel à l'aide d'une fuite de référence étalon certifiée doit être effectué au moins une fois par an pour garantir que le spectromètre de masse conserve sa précision et est conforme aux normes de qualité ISO.