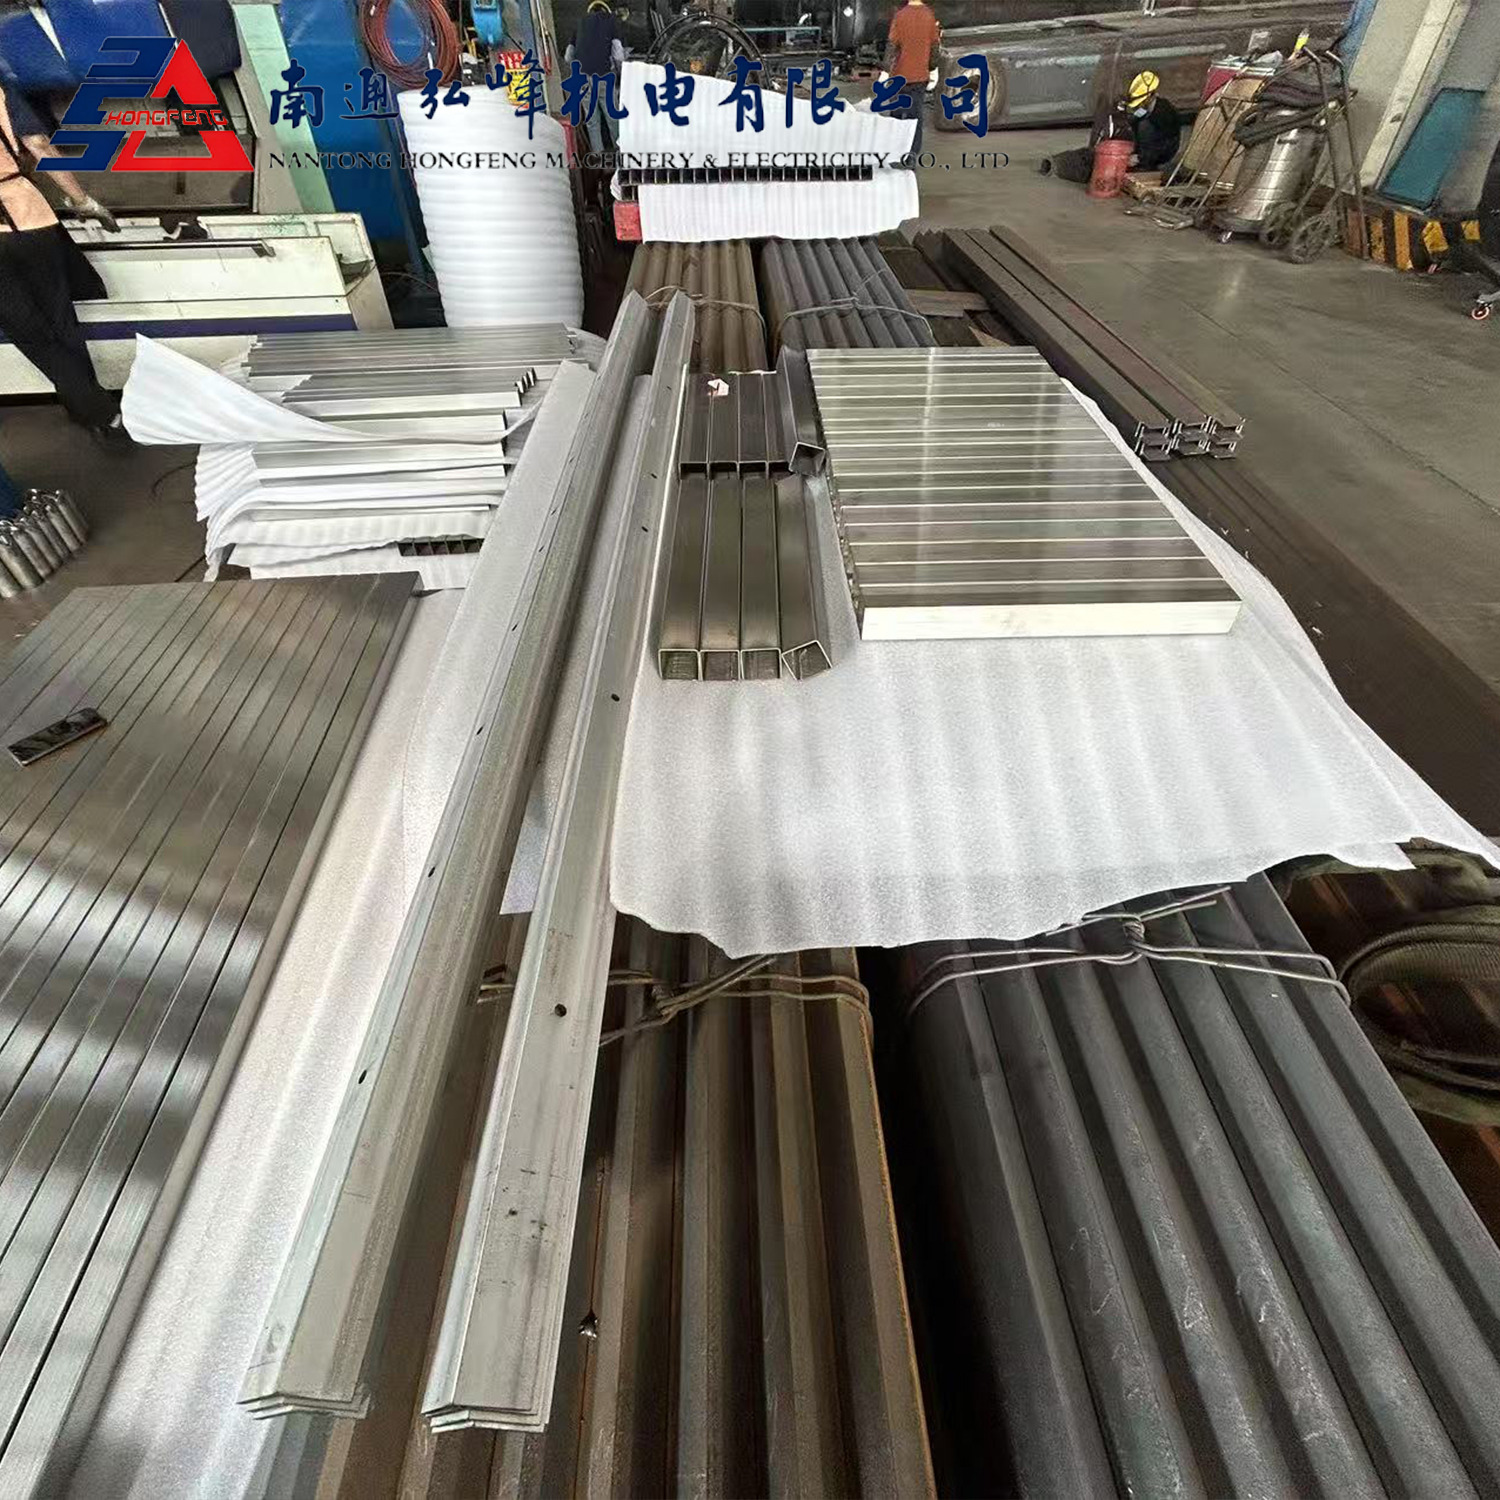
エンジニアは製品開発中に重大なジレンマに日常的に直面します。サブトラクティブ マニュファクチャリングの極めて高い精度と、接合プロセスの構造上の柔軟性とのバランスをとらなければなりません。間違った選択をすると、本番環境全体で連鎖的な障害が発生します。製造プロセスを実際の部品要件に合わせて調整しないと、すぐに予算超過につながります。過剰な材料スクラップが発生し、構造の完全性が簡単に損なわれる可能性があります。これらのエラーにより最終組み立てが遅れ、プロジェクト支出が膨らみます。
この記事では、次のエンジニアリング プロジェクトを導くための、明確で証拠に基づいた評価フレームワークを提供します。調達チームとエンジニアリング チームは、これらの特殊な技術から選択する方法を正確に学びます。当社では、特定の許容誤差、物理的規模、予算制限に基づいて方法を評価します。また、両方の方法論を組み合わせることで得られる大きな利点についても説明します。これらを組み合わせることで、製造コストを最適化しながら、堅牢で高性能のコンポーネントを構築できます。
CNC 加工は 厳密にサブトラクティブであり、比類のない精度 (厳しい公差) と一体構造の強度を提供しますが、材料の無駄が多くなり、加工時間がかかるため、大きくてかさばる形状の場合はコストが法外に高くなります。
溶接製造は、 大規模で複雑なアセンブリ、フレーム、中空構造をコスト効率よく作成することに優れていますが、熱歪みや本質的に緩いベースライン公差などのリスクが生じます。
量とセットアップ: CNC では事前のプログラミングと固定が必要ですが (スケール再現性に優れています)、1 回限りの大型プロトタイプの場合は手動または半自動溶接の方が高速です。
ハイブリッドな現実: 多くの工業用カスタム部品では、最初に構造フレームを溶接し、続いて必要な公差を達成するために重要な取り付け面で溶接後の CNC 加工を行うという組み合わせのアプローチが必要です。
製造を適切に選択するには、まず各プロセスを動かす基本的な仕組みを理解する必要があります。それらは材料を異なる方法で処理し、個別のセットアップを必要とし、独特の機械的特性を生み出します。
CNC 加工は 厳密にサブトラクティブ製造プロセスとして機能します。金属またはプラスチックの固体ビレットから複雑な部品を直接彫刻します。このプロセスはコンピューターの自動化に大きく依存しています。自動化されたツールパスにより、材料を正確に除去できます。物理マシンのエンベロープと特定のツールの形状により、コンポーネントのサイズと内部機能に厳しい制限が設定されます。
逆に、 溶接は 付加または接合プロセスとして機能します。オペレーターは、制御された熱と特定の充填材を使用して、別々の金属コンポーネントを融合させます。このアプローチでは、平らなシートメタルと標準的なチューブストックを簡単に組み合わせることができます。バルク材料を削り取ることなく、生のストックを統一された剛性の高い構造に迅速に変換します。
具体的なプロジェクトの目標を定義せずに、最適な方法を選択することはできません。業界によって優先される製造結果も異なります。設計を確定する前に、次の重要な基準を評価してください。
寸法精度の要件: 部品が正しく嵌合するにはミクロンレベルの精度が必要ですか?
耐荷重特性: コンポーネントは大きな動的力や静的な構造荷重に耐えられますか?
化粧仕上げ: 最終組み立てには、機械から取り出した直後の完璧な表面が必要ですか?
予算の制限: 初期セットアップ料金やユニットあたりの生産コストを低く抑えるために最適化していますか?
市場投入までの時間の制約: 来週までに大まかな機能プロトタイプが必要ですか?
コンポーネントの精度が最終的な決定要因となる場合には、サブトラクティブマニュファクチャリングが主流となります。大規模な生産バッチ全体での再現性が保証されます。
サブトラクト法は、非常に厳密なエンジニアリング要求を満たすのに優れています。航空宇宙や医療機器などの業界は、この信頼性に全面的に依存しています。
極めて高い精度: このプロセスでは、厳密な幾何学的寸法と公差 (GD&T) を簡単に処理できます。最新のフライス盤では、公差が ±0.001 インチ以下に抑えられています。
複雑な形状: 5 軸ミルを使用すると、複雑な形状を簡単に製造できます。標準的な既製の金属素材からは製造できない機能を彫刻します。
モノリシックな完全性: 単一の金属ブロックから部品を削り出すことで、均一な強度が保証されます。最終コンポーネントには、弱い接合部や予測できない熱影響ゾーンは含まれません。
卓越した精度にもかかわらず、サブトラクティブ マニュファクチャリングには特定の経済的および物理的制限が生じます。見積もり段階ではこれらの要素を考慮する必要があります。
材料廃棄物: サブトラクティブ法は本質的に高価な原材料をスクラップチップに変えます。材料を切り取るためだけに料金を支払うのは、大きなコンポーネントの場合はあまり効果がありません。
マシンエンベロープ: マシンの物理的な寸法により、パーツのサイズが厳密に制限されます。部品がミルテーブルの制限を超える場合、それを単一の部品として加工することはできません。
ツールとセットアップ時間: 高額な初期プログラミング料金と治具料金がかかります。このため、単一ユニットの大型部品は、大規模な生産に比べて異常に高価になります。
ベスト プラクティス: CAD モデルの内側コーナー半径を標準化します。均一な半径を使用すると、機械工は複数の作業に単一の工具を使用できるようになります。これにより、プログラミング時間とアクティブなサイクル時間が短縮されます。
よくある間違い: 重要ではない外観上の特徴を許容しすぎないでください。すべての表面に過剰な精度を要求すると、機能の向上がゼロになるため、生産コストが大幅に上昇します。
結合プロセスは、大規模なエンジニアリング プロジェクトに非常に高い柔軟性をもたらします。これらは、サブトラクティブ マシン テーブルに固有の物理サイズの制限を克服します。
ファブリケーターは接合プロセスを活用して、産業機器、車両フレーム、建築構造物を迅速に構築します。
大規模構造物: 巨大なシャーシ、重機フレーム、大型保護エンクロージャの製造は非常に効率的です。サイズは店舗の床面積によってのみ制限されます。
軽量化: 中空構造セクション (HSS) を中実金属ビレットで簡単に置き換えることができます。曲げられたシートメタルを使用すると、剛性を維持しながらアセンブリ全体の重量が大幅に軽減されます。
費用対効果の高いスケーリング: 標準化された生の金属チューブを使用してかさばる部品を構築することは、信じられないほど経済的です。固体ビレットの生の塊に対する支払いを避けることができます。
金属に集中した熱を加えると、本質的に構造的および寸法的複雑さが生じます。エンジニアは、これらの冶金学的変更を計画する必要があります。
熱歪み: 高い熱入力により、金属の歪みが常に発生します。二次的な後処理操作がなければ、ミリメートルレベルの厳密な精度を達成することは困難であることがわかります。
熱影響部 (HAZ): 激しい熱により、局所的な金属学的変化が引き起こされます。ジョイントのすぐ周囲の金属は脆くなることがよくあります。これにより、動的荷重下で潜在的な疲労脆弱性が生じます。
一貫性の要素: 最終的な品質は、手動のオペレーターのスキルに大きく依存します。大量の再現性を達成するには、多くの場合、自動ロボットセルへの多額の先行投資が必要になります。
ベスト プラクティス: 組み立て中に戦略的な順序計画を実施します。千鳥状のパターンで接合部をステッチすることにより、全体的な熱歪みと反りが大幅に最小限に抑えられます。
よくある間違い: エンジニアは、HAZ に存在する降伏強度の低下を無視することがよくあります。接合部付近の金属の弱化状態に基づいて、構造上の安全係数を常に計算してください。
これらの方法を並べて比較すると、エンジニアリング上の意思決定プロセスが明確になります。私たちは、重要な製造パラメーター全体で各プロセスがどのように実行されるかを詳しく説明する構造化された比較表を作成しました。
製造上の特徴 |
CNC加工 |
溶接製作 |
|---|---|---|
精度と公差 |
ミクロン(極めて高精度) |
ミリメートル (ベースライン精度が低い) |
サイズ別のコスト効率 |
小~中部品に最適 |
大きくてかさばる構造アセンブリを支配する |
リードタイム(試作) |
非常に複雑で小さなジオメトリの場合は高速化 |
標準ストックを使用した大規模アセンブリの高速化 |
一枚岩の強さ |
優れた(均一な材料特性) |
変動(熱影響部の導入) |
上記のマトリックスは、部品製造に関するいくつかの基本的な真実を明らかにしています。
精度と公差: サブトラクティブ プロセスでは、常に微視的な公差範囲に達します。接合プロセスは熱膨張と闘い、強く固定されない限り精度はミリメートルレベルに制限されます。
サイズ別のコスト効率: アルミニウムの巨大な固体ブロックをフライス加工して薄いフレームにすると、膨大な費用が無駄になります。まったく同じフレームを既製のアルミニウムチューブから製造すると、価格は数分の一になります。
リードタイムとプロトタイピング: 製造業者は、標準的な構造用鋼の切断と仮付け溶接をわずか数時間で行うことができます。逆に、小さくて非常に複雑な医療プロトタイプのフライス加工は、コンピューター プログラムが完成すると迅速に行われます。
材料の適性: どちらの方法でも、標準的なアルミニウム、スチール、ステンレス鋼を美しく処理できます。ただし、一部の特定の航空宇宙用アルミニウム合金 (7075-T6 など) は、驚異的な機械加工性を備えていますが、標準的な接合技術には完全に耐えられません。多くの場合、材料の選択によって、利用可能な製造方法が決まります。
重工業や複雑な製品設計が、厳密な二項対立の現実で運用されることはほとんどありません。どちらかの方法を選択することが必ずしも必要または最適であるとは限りません。現代のエンジニアリングの課題の多くは、プロジェクトを最終的に成功させるために、洗練されたハイブリッド アプローチを必要とします。
最先端の産業用コンポーネントのほとんどは、フライス加工された部品の微細な精度とともに、組み立てられたアセンブリの物理的なスケールを必要とします。単一の鋼鉄ブロックから巨大な機械ベースを無理に組み立てると、プロジェクトの予算が破綻します。逆に、手動の接合技術のみに依存すると、組み立てポイントの不一致や、将来的にベアリングの破損が確実になります。
業界標準では、溶接後の機械加工プロセスが非常に有利です。まず、技術者は標準的なチューブと厚いプレートを使用して大まかな構造フレームを製作します。次に、構造全体に厳密な熱応力緩和プロセスを適用します。この重要なステップは、加熱中に閉じ込められた内部応力を緩和します。最後に、オペレーターは応力を緩和したアセンブリ全体を巨大な大型水平ミルにロードします。その後、ミルは最終的な重要なフィーチャーを正確にカットします。
カスタムのベアリング ボア、平らな取り付けパッド、および特別にタップされたネジ穴が必要な大型の産業用シャーシを考えてみましょう。内部ギアが正しく噛み合うためには、これらの特定の機能の精度を犠牲にすることはできません。しかし、巨大な固体鋼ブロックから 8 フィートのシャーシ全体をフライス加工することは経済的に不可能です。最初に組み立てられたシャーシを作成し、次に機能的な基準面のみをフライス加工することにより、非常に持続可能な価格帯で完璧な機械的アライメントを実現します。
技術的な違いを理解することで基礎が得られますが、実用的なフレームワークが必要です。このロジックを適用して、調達戦略をスムーズに最終決定します。
カスタム パーツを正確に配線するには、次の番号付きの進行に従ってください。
部品は標準のミリング範囲内に収まりますか? 最大寸法を測定します。部品が標準テーブルの制限を超えている場合は、製造またはハイブリッド アプローチに頼る必要があります。
特定の公差は ±0.030 インチよりも厳しいですか? 「はい」の場合、標準的な結合手法ではニーズを満たせない可能性があります。サブトラクティブ マニュファクチャリングを指定するか、溶接後の機械加工を必要とする必要があります。
アセンブリの軽量化が主な要因ですか? 「はい」の場合は、固体金属ブランクを削り出すのではなく、中空構造セクションを使用してアセンブリを設計します。
材料は高熱の適用を可能にしますか? 合金の仕様を確認してください。局所的な熱で材料に亀裂が入った場合は、サブトラクティブ法が唯一の実行可能な方法になります。
適切な文書化は、受け取った見積もりの正確さに直接影響します。提出した CAD モデルが重要な機械的公差と標準構造寸法を明確に区別していることを確認してください。図面が混乱していると見積もり担当者が混乱し、見積価格が膨らみます。
包括的な製造可能性設計 (DFM) レビューを実行できる製造パートナーと緊密に相談してください。熟練したエンジニアは、高価なフライス加工作業をコスト効率の高い製造代替品に切り替える絶好の機会を定期的に特定します。
行動喚起: 製造戦略について推測するのはやめましょう。現在の 3D モデルと付随する 2D エンジニアリング図面を今すぐ当社のチームに提出してください。当社は、お客様固有の寸法要件に合わせた包括的な技術評価と正確な価格見積もりを提供します。
最適な製造方法を選択することは、製品の構造的な成功と経済的な実行可能性を根本的に左右します。どちらのプロセスも、あらゆるシナリオにおいて普遍的に優れているというわけではありません。最終的な価値は、正確な部品の形状、厳しい公差の要求、および意図する生産規模に大きく依存します。減算法により、完璧な精度とモノリシック部品の強度が保証されます。逆に、接合プロセスは、大規模なアセンブリに対して比類のない拡張性と材料経済性を実現します。
ほとんどの複雑な産業プロジェクトは、両方の分野を取り入れることで最終的に利益を得ることができます。両方の機能を 1 つ屋根の下でシームレスに提供する経験豊富なメーカーと提携することを強くお勧めします。統合された施設により、ベンダーのコミュニケーションの誤りが排除され、公平な DFM ガイダンスが提供され、原材料から最終組み立てまで高度に合理化された品質管理プロセスが保証されます。
A: いいえ。小さくて非常に複雑な部品の場合、サブトラクティブ マニュファクチャリングの方が、自動化された再現性とユニットあたりのセットアップ時間が最小限であるため、コストが大幅に削減されることがよくあります。ただし、原材料の無駄が大幅に削減されるため、大型でかさばる構造の接合製造ははるかに安価になります。
A: 製造されたジョイントは、正しく設計されていれば極度の荷重要件を容易に満たすことができますが、本質的に熱影響部 (HAZ) が発生します。これらのゾーンは局所的な冶金を変化させます。モノリシック機械加工部品は通常、コンポーネント全体にわたってより均一な構造的完全性を提供します。
A: 自動フライス加工では、±0.001 インチから ±0.005 インチの範囲の厳しい公差が日常的に維持されます。標準的な接合製造では、通常、±0.060 インチから ±0.125 インチの緩やかなベースライン公差が保持されます。この違いは主に、加熱プロセス中の予測できない熱歪みによって発生します。
A: 3D ファイルでベース アセンブリを明確にモデル化します。 2D エンジニアリング図面上で、すべての加工後の操作を明示的に呼び出します。特定のデータム面、重要な取り付けパッド、および二次加工が必要な公差の厳しいフィーチャーを明確にマークします。