Visualizações: 0 Autor: Editor do site Horário de publicação: 24/06/2026 Origem: Site

Os engenheiros enfrentam rotineiramente um dilema crítico durante o desenvolvimento de produtos. Eles devem equilibrar a extrema precisão da fabricação subtrativa com a flexibilidade estrutural dos processos de união. Fazer a escolha errada cria falhas em cascata na produção. O desalinhamento do processo de fabricação com os requisitos reais das peças leva rapidamente a estouros de orçamento. Causa desperdício excessivo de material e pode facilmente comprometer a integridade estrutural. Esses erros atrasam a montagem final e inflacionam os gastos do projeto.
Este artigo fornece uma estrutura de avaliação clara e baseada em evidências para orientar seu próximo projeto de engenharia. As equipes de compras e engenharia aprenderão exatamente como escolher entre essas técnicas especializadas. Avaliamos métodos com base em tolerâncias específicas, escala física e limites orçamentários. Também exploraremos as imensas vantagens de combinar as duas metodologias. Combiná-los ajuda a construir componentes robustos e de alto desempenho, ao mesmo tempo que otimiza os custos de fabricação.
A usinagem CNC é estritamente subtrativa, oferecendo precisão incomparável (tolerâncias rígidas) e resistência monolítica, mas torna-se proibitiva em termos de custo para geometrias grandes e volumosas devido ao alto desperdício de material e ao tempo de usinagem.
A fabricação por soldagem é excelente na criação de montagens, estruturas e estruturas ocas grandes e complexas com boa relação custo-benefício, embora introduza riscos como distorção térmica e tolerâncias de linha de base inerentemente mais frouxas.
Volume versus configuração: O CNC requer programação e fixação iniciais (melhor para repetibilidade em escala), enquanto a soldagem manual ou semiautomática pode ser mais rápida para grandes protótipos únicos.
A realidade híbrida: muitas peças industriais personalizadas exigem uma abordagem combinada – soldar primeiro uma estrutura estrutural, seguida de usinagem CNC pós-soldagem em superfícies de montagem críticas para atingir as tolerâncias exigidas.
Para fazer a escolha certa de fabricação, você deve primeiro compreender a mecânica fundamental que conduz cada processo. Eles lidam com materiais de maneira diferente, exigem configurações distintas e produzem propriedades mecânicas exclusivas.
A Usinagem CNC opera estritamente como um processo de fabricação subtrativo. Ele esculpe peças complexas diretamente de tarugos sólidos de metal ou plástico. O processo depende muito da automação do computador. Percursos automatizados determinam a remoção exata de material. Os envelopes físicos da máquina e as geometrias específicas das ferramentas estabelecem limites rígidos no tamanho dos componentes e nas características internas.
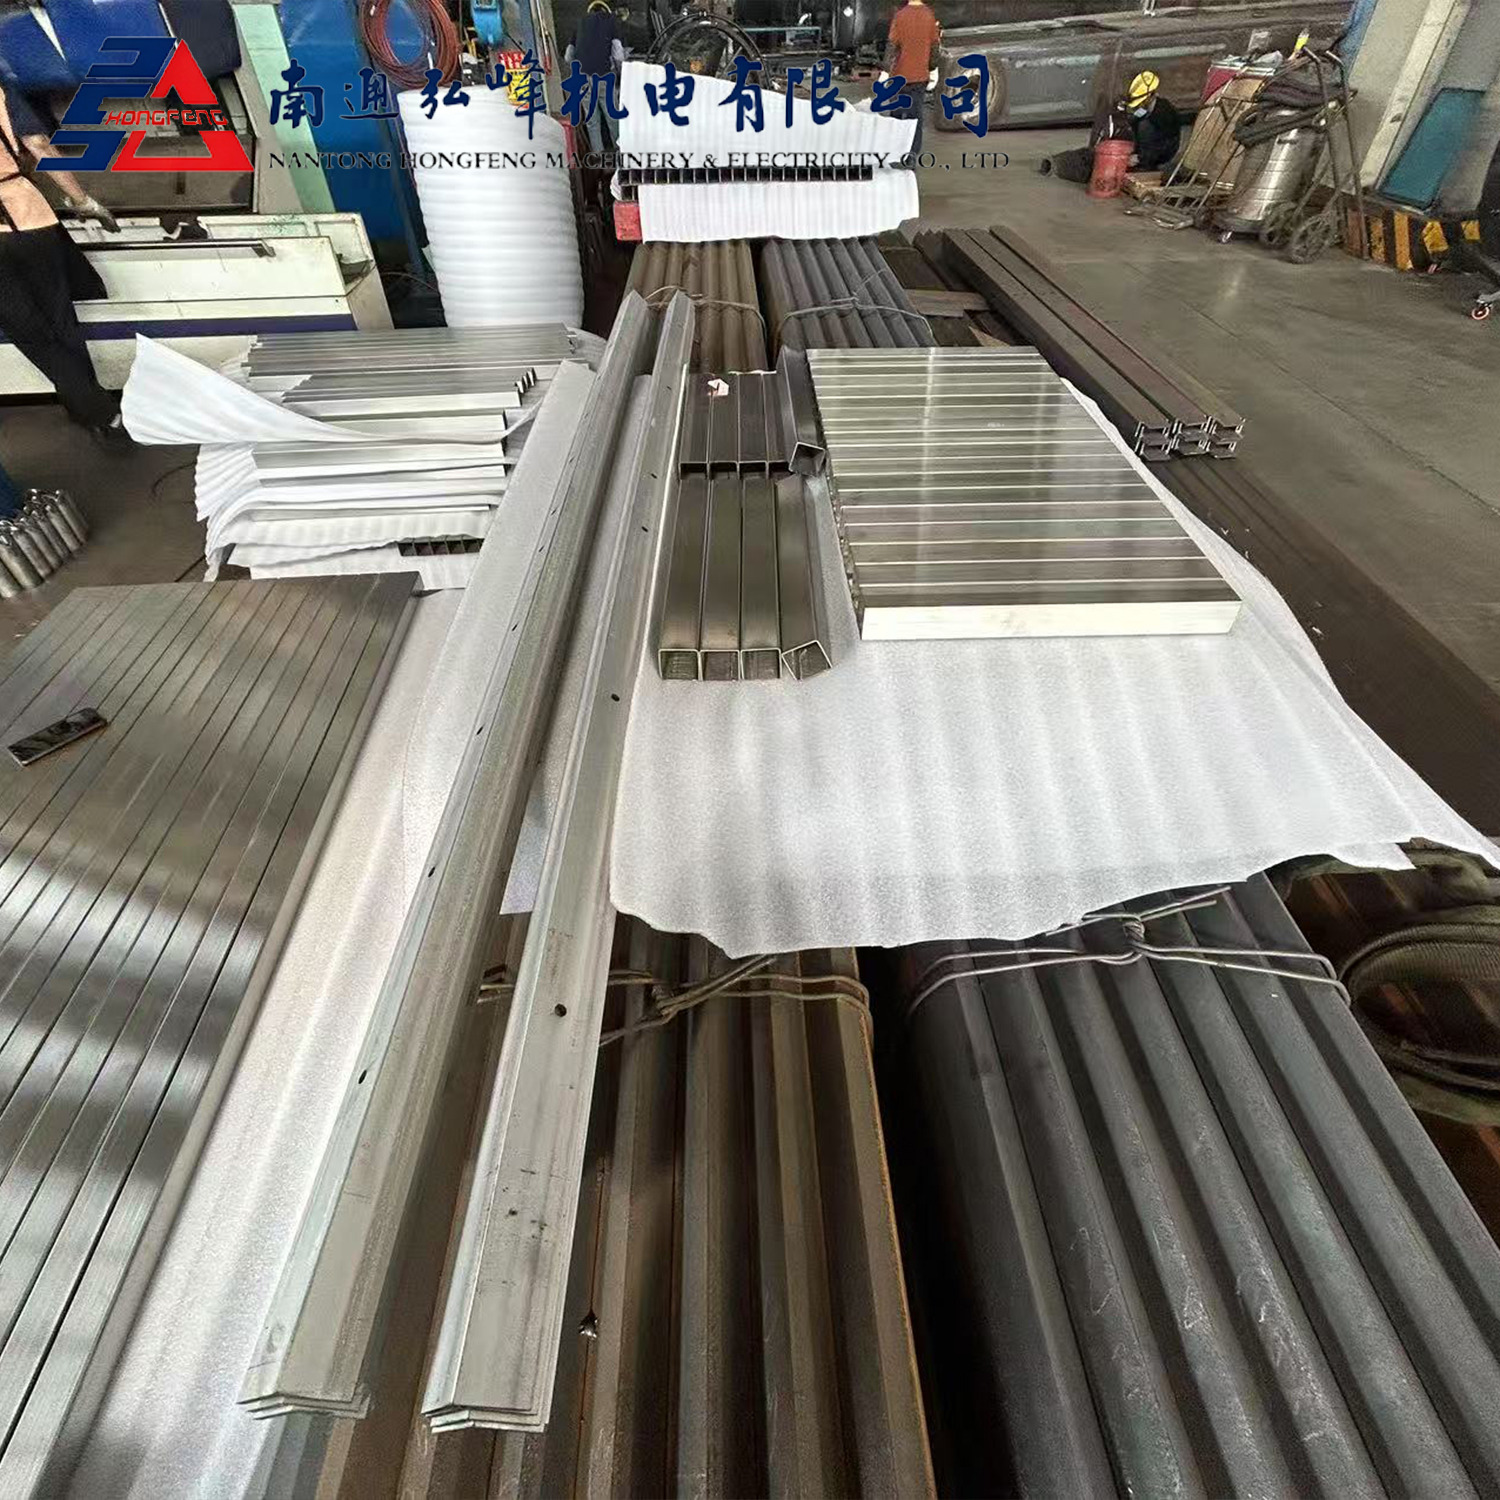
Por outro lado, A soldagem atua como um processo aditivo ou de união. Os operadores usam calor controlado e materiais de enchimento específicos para fundir componentes metálicos separados. Essa abordagem combina facilmente chapas metálicas planas e tubos padrão. Ele transforma rapidamente o material bruto em uma estrutura unificada e rígida, sem desmembrar o material a granel.
Você não pode selecionar o melhor método sem definir metas específicas do projeto. Diferentes indústrias priorizam diferentes resultados de fabricação. Avalie estes critérios principais antes de definir seu projeto:
Requisitos de precisão dimensional: A peça requer precisão em nível de mícron para encaixar corretamente?
Características de suporte de carga: O componente suportará forças dinâmicas pesadas ou cargas estruturais estáticas?
Acabamento cosmético: A montagem final requer uma superfície impecável logo após a máquina?
Limites de orçamento: você está otimizando taxas baixas de configuração inicial ou baixos custos de produção por unidade?
Restrições de tempo de lançamento no mercado: você precisa de um protótipo funcional aproximado até a próxima semana?
A fabricação subtrativa domina sempre que a precisão dos componentes atua como o fator decisivo final. Garante repetibilidade em grandes lotes de produção.
Os métodos subtrativos são excelentes no atendimento a demandas de engenharia altamente rigorosas. Indústrias como a aeroespacial e de dispositivos médicos dependem inteiramente desta confiabilidade.
Extrema Precisão: O processo lida facilmente com dimensionamento e tolerâncias geométricas rigorosas (GD&T). Os moinhos modernos mantêm tolerâncias de até ±0,001 polegadas ou melhores.
Geometrias Intrincadas: As fresadoras de cinco eixos podem facilmente produzir formas complexas. Eles esculpem recursos impossíveis de fabricar a partir de metal padrão pronto para uso.
Integridade Monolítica: Esculpir uma peça a partir de um único bloco de metal garante resistência uniforme. O componente final não contém juntas fracas ou zonas imprevisíveis afetadas pelo calor.
Apesar da precisão excepcional, a produção subtrativa introduz limitações económicas e físicas específicas. Você deve levar em conta esses fatores durante a fase de cotação.
Desperdício de materiais: Os métodos subtrativos transformam inerentemente matérias-primas caras em pedaços de sucata. Pagar pelo material apenas para cortá-lo não é adequado para componentes grandes.
Envelopes da máquina: As dimensões físicas da máquina restringem rigidamente o tamanho da peça. Se uma peça exceder os limites da mesa de fresagem, você não poderá usiná-la como uma peça única.
Tempo de ferramentas e configuração: Existem altas taxas iniciais de programação e fixação. Isso torna peças grandes de uma única unidade extraordinariamente caras em comparação com execuções de produção em escala.
Prática recomendada: padronize os raios dos cantos internos em seus modelos CAD. O uso de raios uniformes permite que os maquinistas usem uma única ferramenta para múltiplas operações. Isso reduz os tempos de programação e de ciclo ativo.
Erro comum: Não tolere demais recursos cosméticos não críticos. Exigir precisão excessiva em cada superfície aumenta drasticamente os custos de produção para ganho funcional zero.
A união de processos proporciona imensa flexibilidade para projetos de engenharia de grande escala. Eles superam as limitações de tamanho físico inerentes às tabelas de máquinas subtrativas.
Os fabricantes aproveitam os processos de união para construir rapidamente equipamentos industriais, estruturas de veículos e estruturas arquitetônicas.
Estruturas de Grande Escala: A fabricação de chassis maciços, estruturas de máquinas pesadas e grandes invólucros de proteção é altamente eficiente. O tamanho é limitado apenas pelo espaço da loja.
Redução de peso: Você pode facilmente substituir tarugos de metal sólido por seções estruturais ocas (HSS). O uso de chapa metálica dobrada reduz drasticamente o peso geral da montagem, mantendo a rigidez.
Dimensionamento econômico: construir peças volumosas usando tubos de metal bruto padronizados é incrivelmente econômico. Você evita pagar pela massa bruta de tarugos sólidos.
Adicionar calor concentrado ao metal introduz inerentemente complexidades estruturais e dimensionais. Os engenheiros devem planejar essas mudanças metalúrgicas.
Distorção térmica: A alta entrada de calor causa consistentemente empenamento do metal. Alcançar uma precisão rigorosa em nível milimétrico é difícil sem operações secundárias de pós-processamento.
Zonas Afetadas pelo Calor (ZTA): O calor intenso causa alterações metalúrgicas localizadas. O metal imediatamente ao redor da junta torna-se frequentemente quebradiço. Isso introduz vulnerabilidades potenciais de fadiga sob carregamento dinâmico.
Fatores de consistência: A qualidade final depende muito da habilidade manual do operador. Alcançar repetibilidade de alto volume geralmente requer investimentos iniciais significativos em células robóticas automatizadas.
Melhores Práticas: Implemente o planejamento de sequência estratégica durante a montagem. Costurar juntas em um padrão escalonado minimiza significativamente a distorção térmica geral e o empenamento.
Erro comum: Os engenheiros frequentemente ignoram o limite de escoamento reduzido presente na ZTA. Sempre calcule seus fatores de segurança estrutural com base no estado do metal enfraquecido próximo à junta.
A comparação desses métodos lado a lado esclarece o processo de decisão de engenharia. Compilamos um gráfico de comparação estruturado detalhando o desempenho de cada processo em parâmetros críticos de fabricação.
Recurso de fabricação |
Usinagem CNC |
Fabricação de Soldagem |
|---|---|---|
Precisão e tolerâncias |
Microns (precisão extremamente alta) |
Milímetros (precisão de linha de base inferior) |
Eficiência de custos por tamanho |
Ideal para peças pequenas e médias |
Domina montagens estruturais grandes e volumosas |
Prazos de entrega (prototipagem) |
Mais rápido para geometrias pequenas e altamente complexas |
Mais rápido para montagens grandes usando material padrão |
Força Monolítica |
Excelente (propriedades uniformes do material) |
Variável (introduz zonas afetadas pelo calor) |
A matriz acima destaca várias verdades fundamentais em relação à produção de peças:
Precisão vs. Tolerâncias: Os processos subtrativos atingem consistentemente as janelas de tolerância microscópica. Os processos de união combatem a expansão térmica, limitando-os à precisão milimétrica, a menos que sejam fortemente fixados.
Eficiência de custos por tamanho: Fresar um enorme bloco sólido de alumínio em uma estrutura fina desperdiça uma quantidade enorme de dinheiro. Fabricar exatamente a mesma estrutura com tubos de alumínio prontos para uso custa uma fração do preço.
Prazos de entrega e prototipagem: Os fabricantes podem cortar e soldar aço estrutural padrão em poucas horas. Por outro lado, a fresagem de protótipos médicos pequenos e altamente complexos acontece rapidamente assim que o programa de computador é finalizado.
Adequação do material: Ambos os métodos lidam perfeitamente com alumínio, aço e aço inoxidável padrão. No entanto, algumas ligas de alumínio aeroespaciais específicas (como 7075-T6) oferecem usinabilidade incrível, mas resistem inteiramente às técnicas de união padrão. A escolha do material geralmente determina o método de fabricação disponível.
A indústria pesada e o design de produtos complexos raramente operam numa realidade estritamente binária. Escolher um método em vez de outro nem sempre é necessário ou ideal. Muitos desafios da engenharia moderna exigem uma abordagem híbrida sofisticada para alcançar o sucesso do projeto final.
A maioria dos componentes industriais avançados exige a escala física de uma montagem fabricada juntamente com a precisão microscópica de uma peça fresada. Forçar uma enorme base de máquinas a partir de um único bloco de aço leva à falência os orçamentos dos projetos. Por outro lado, confiar apenas em técnicas de união manual garante pontos de montagem incompatíveis e rolamentos danificados no futuro.
Os padrões da indústria favorecem fortemente o processo de pós-usinagem de soldagem. Primeiro, os técnicos fabricam uma estrutura estrutural áspera usando tubos padrão e placas grossas. Em seguida, eles passam toda a estrutura por um rigoroso processo de alívio de tensão térmica. Esta etapa crítica relaxa as tensões internas retidas durante o aquecimento. Finalmente, os operadores carregam todo o conjunto com alívio de tensão em um enorme moinho horizontal de grande formato. A fresadora então corta com precisão as características críticas finais.
Considere um grande chassi industrial que exige furos de rolamento personalizados, suportes de montagem planos e furos roscados especificamente roscados. A precisão dessas características específicas permanece inegociável para que as engrenagens internas engatem corretamente. No entanto, fresar todo o chassi de 2,5 metros a partir de um bloco gigante de aço sólido é economicamente impossível. Ao criar primeiro um chassi fabricado e depois fresar apenas as superfícies de referência funcionais, você obtém um alinhamento mecânico perfeito a um preço altamente sustentável.
Conhecer as diferenças técnicas fornece uma base, mas você precisa de uma estrutura prática. Aplique esta lógica para finalizar sua estratégia de compras sem problemas.
Siga esta progressão numerada para rotear suas peças personalizadas com precisão:
A peça cabe em um envelope de fresamento padrão? Meça suas dimensões máximas. Se a peça exceder os limites da tabela padrão, você deverá optar pela fabricação ou por uma abordagem híbrida.
As tolerâncias específicas são mais restritas que ±0,030 polegadas? Se sim, as técnicas de união padrão provavelmente não atenderão às suas necessidades. Você deve especificar a fabricação subtrativa ou exigir usinagem pós-soldagem.
A redução do peso da montagem é um fator principal? Se sim, projete a montagem usando seções estruturais ocas em vez de esculpir peças metálicas sólidas.
O material permite aplicação de alto calor? Verifique as especificações da sua liga. Se o material rachar sob o calor localizado, os métodos subtrativos continuarão sendo seu único caminho viável.
A documentação adequada determina diretamente a precisão das cotações recebidas. Garanta que seus modelos CAD enviados diferenciem claramente entre tolerâncias mecânicas críticas e dimensões estruturais padrão. Desenhos confusos confundem os estimadores e inflacionam os preços cotados.
Consulte de perto um parceiro de fabricação capaz de realizar análises abrangentes de Design for Manufacturability (DFM). Engenheiros qualificados identificam rotineiramente as principais oportunidades para trocar operações caras de fresamento por alternativas fabricadas altamente econômicas.
Call to Action: Pare de adivinhar sua estratégia de fabricação. Envie seus modelos 3D atuais e os desenhos de engenharia 2D que os acompanham para nossa equipe hoje mesmo. Fornecemos avaliações técnicas abrangentes e cotações de preços exatas, adaptadas às suas necessidades dimensionais exclusivas.
A seleção do método de fabricação ideal determina fundamentalmente o sucesso estrutural e a viabilidade financeira do seu produto. Nenhum dos processos se mostra universalmente superior em todos os cenários. O valor final depende muito da geometria exata da peça, das rigorosas exigências de tolerância e da escala de produção pretendida. Os métodos subtrativos garantem precisão impecável e resistência da peça monolítica. Por outro lado, os processos de união proporcionam escalabilidade e economia de material incomparáveis para montagens massivas.
Os projetos industriais mais complexos, em última análise, beneficiam da adoção de ambas as disciplinas. É altamente recomendável fazer parceria com um fabricante experiente que ofereça ambos os recursos perfeitamente sob o mesmo teto. Instalações consolidadas eliminam falhas de comunicação com fornecedores, fornecem orientação imparcial de DFM e garantem um processo de controle de qualidade altamente simplificado, desde a matéria-prima até a montagem final.
R: Não. Para peças pequenas e altamente complexas, a fabricação subtrativa geralmente custa significativamente menos devido à repetibilidade automatizada e ao tempo mínimo de configuração por unidade. No entanto, a fabricação de uniões torna-se muito mais barata para estruturas grandes e volumosas porque reduz drasticamente o desperdício de matéria-prima.
R: Embora as juntas fabricadas atendam facilmente aos requisitos de carga extrema quando projetadas corretamente, elas introduzem inerentemente Zonas Afetadas pelo Calor (HAZ). Essas zonas alteram a metalurgia local. Uma peça usinada monolítica geralmente oferece uma integridade estrutural muito mais uniforme em todo o componente.
R: O fresamento automatizado mantém rotineiramente tolerâncias rígidas que variam de ±0,001' a ±0,005'. A fabricação de união padrão normalmente mantém tolerâncias de linha de base mais flexíveis entre ±0,060' e ±0,125'. Esta diferença acontece principalmente devido à distorção térmica imprevisível durante o processo de aquecimento.
R: Modele a montagem base claramente em seu arquivo 3D. Em seus desenhos de engenharia 2D, indique explicitamente todas as operações pós-usinagem. Marque claramente suas superfícies de referência específicas, suportes de montagem críticos e quaisquer recursos de tolerância restrita que exijam operações secundárias.