弱い溶接部は重工業に毎年何百万ドルもの損害を与えます。なぜ?厚い合金を溶融するには、標準的なツールよりもはるかに強力な熱管理が必要です。不適切な機器の選択は、重大な安全上のリスクを引き起こします。また、カスケード的な生産ボトルネックも引き起こします。このガイドでは、信頼性の高い機器の選択の複雑さについて詳しく説明します。当社は、調達チームと施設管理者を、耐久性の高い製造に最適なソリューションに導きます。
炭素鋼は依然として工業生産のバックボーンであることに議論の余地はありません。賑やかな造船所や鉄鋼工場に足を踏み入れてみましょう。この材料は、巨大なクレーンのブームや高圧容器のハウジングに使用されているのを目にすることができます。優れた引張強度と耐衝撃性により、広く採用されています。さらに、コストパフォーマンスにも優れています。すべての炭素鋼は冶金学的に同一ですか?絶対に違います。その特定の化学組成は、必要な熱的アプローチを直接決定します。
一般に、この重要な物質は、その炭素含有量に基づいて 3 つの異なるグループに分類されます。炭素を最大 0.30% 含む低炭素鋼は、溶接性と延性に優れています。予熱がほとんど必要ないため、大量生産環境の絶対的な標準となっています。中炭素鋼は、炭素排出量が 0.30 ~ 0.60 パーセントで、大幅に高い強度を備えています。対照的に、急速な加熱と冷却のサイクル中には亀裂が発生しやすくなります。ここでは、予熱と制御された溶接後の冷却が必須となることがよくあります。高炭素鋼は信じられないほど頑丈ですが、溶融が難しいことで知られています。熱影響部での脆性マルテンサイトの形成を防ぐために、厳格な熱管理プロトコルが必要です。
厚いプレートや構造梁を使用する過酷な用途では、深く欠陥のないルート貫通を達成することが重要です。このレベルの浸透には、正確な熱入力と持続的な高出力が必要です。工業用グレードの選択 炭素鋼溶接機は、 緻密な部分を連続的に溶融するのに十分な安定したアークを確保します。これにより、壊滅的な融着欠損欠陥や過剰な多孔性が完全に回避されます。
適切なコアプロセスを選択することで、効率的な製造セルの基礎が確立されます。さまざまな方法により、堆積速度と浸透深さは大きく異なります。オペレーターが横風と闘いながら、厚さ 1 インチの構造梁にきれいなビードを敷こうとしているところを想像してください。選択したプロセスによって、そのジョイントが超音波検査に合格するか、惨めに失敗するかが決まります。
金属不活性ガス溶接では、 外部シールドガスと組み合わせた連続ソリッドワイヤ電極を利用します。驚異的な移動速度と優れた成膜速度を実現します。スラグの生成が最小限に抑えられるため、溶接後の清掃時間が大幅に短縮されます。さらにロボットによる自動化への適応性も高い。マイナス面としては、シールドガスに依存しているため、ガスの拡散により即座に深刻な多孔性が生じる隙間風の環境では非常に脆弱になります。
フラックス入りアーク溶接は 、厚板製造の強力なチャンピオンであると広く考えられています。独自のフラックス化合物を充填した管状ワイヤーを使用しています。これらの化合物は独自のシールドガスを生成し、溶融した水たまりの上に保護スラグ層を築きます。このプロセスは比類のない浸透力と非常に高い堆積速度を実現し、多くの場合 1 時間あたり 10 ポンドの金属を超えます。屋外の構造環境に優れており、表面の錆を簡単に焼き切ります。
タングステン不活性ガス溶接は、 非消耗品のタングステン電極に依存しています。究極の精度を提供し、クリーンな X 線品質の美しさを実現します。ただし、それは非常に時間がかかるプロセスです。ヘビーデューティ製造の分野では、この方法は通常、高圧パイプ接合における重要なルートパス専用に予約されています。
シールド金属アーク溶接では、 消耗品のフラックス塗布電極を使用します。携帯性に優れ、風の影響も全く受けません。これは依然として過酷な屋外現場での修理のゴールドスタンダードですが、手作業で時間がかかるため、工場での大量生産では非常に非効率的です。
| プロセス | の堆積速度 | 浸透深さ | 理想的な環境 |
|---|---|---|---|
| ミグ | 高い | 中くらい | 屋内/自動セル |
| FCAW | 非常に高い | 深い | 屋外 / 重量構造物 |
| ティグ | 低い | 正確/制御 | クリーンルーム・パイプルート |
| スティック | 低から中 | 変数 | フィールドメンテナンス / ぬかるみ現場 |
調達マネージャーは、光沢のあるマーケティング用パンフレット以外にも積極的に目を向ける必要があります。引き続き厳しい技術的パラメータに焦点を当てなければなりません。これらの指標は、過酷な産業上のワークロードに耐えられるマシンの真の能力を決定します。
重量物製造における基本的な経験則では、材料の厚さ 0.001 インチごとに約 1 アンペアの出力が必要です。したがって、0.5 インチの固体プレートを効果的に溶融するには、シングルパス溶接で最大 500 アンペアを生成できる機械が必要です。頑丈な製造施設では通常、 炭素鋼溶接機です。 収益性の高い生産速度を維持するために、最大出力が 300 アンペアから 600 アンペアをはるかに超える範囲の
デューティ サイクルはおそらく工場現場で最も重要な運用指標です。これは、内部の温度センサーによって強制的にシャットダウンされるまでに、ユニットが継続的に動作できる 10 分間の割合を表します。 300 アンペアで 30 パーセントのデューティ サイクルを持つマシンは、7 分間の休憩が必要になるまで 3 分間しか動作できません。一か八かの製造環境では、デューティ サイクルが低いと、許容できないボトルネックが生じます。産業用アプリケーションでは、高アンペアで 60 ~ 100 パーセントのデューティ サイクルで設計された機械が絶対に必要です。
最近の市場データは、業界トレンドの大きな変化を浮き彫りにしています。エネルギー効率の高いスマート インバーター テクノロジーへの動きが顕著に加速しています。世界的な持続可能性への義務が厳しくなり、エネルギーコストが高騰する中、現代の製造施設は電力を大量に消費する変圧器ユニットから急速に移行しつつあります。 IoT センサーの統合により、アークの安定性とエネルギー消費をリアルタイムで監視できるようになりました。さらに、標準的な単相電力ではまったく不十分です。真の産業運用では、通常 480 V または 575 V の 3 相電力が必要です。これにより、電気が継続的に流れ、スパッタが大幅に減少し、巨大な鋼構造に必要な熱出力が維持されます。
金属加工の状況は急速に進化しています。高度に洗練されたマイクロプロセッサ制御の機器に移行することで、施設エンジニアはスループットを最大化できます。同時に不良率も低下します。
従来のアナログ設定では、オペレータは電圧とワイヤ送給速度のバランスを手動で調整する必要がありました。これは退屈な試行錯誤のプロセスでした。現代のデジタル システムは、代わりに相乗制御を活用しています。ユーザーは、材料の種類、シールドガスの組成、ワイヤの直径を直感的なインターフェイスに入力するだけです。内部アルゴリズムは最適な電圧曲線を動的に計算して固定し、複数のシフト変更にわたって絶対的な標準化を保証します。
中炭素から高炭素の合金を操作する場合、入熱の管理は冶金学的に重要な懸念事項です。パルス技術を備えたデジタルマシンは、高いピーク電流と低いバックグラウンド電流を急速に切り替えます。ピーク電流がワイヤの液滴を挟み込み、確実に深く浸透します。バックグラウンド電流により、過度の熱を加えることなく水たまりの流体が維持されます。このデジタル精度によりスパッタが事実上排除され、溶接後の過酷な研削労働が最大 80% 削減されます。
インダストリー 4.0 は重工業にしっかりと根を下ろしています。ハイエンドのデジタルユニットは産業用イーサネット接続を備えています。生産管理者は、アークオン時間、消耗品の使用状況、特定のパラメータの偏差をリアルタイムで監視できます。施設がロボット アームを利用している場合、これらのデジタル電源はシームレスに統合されます。これらは、大容量の自動セルに必要な超低遅延通信を提供します。
工業製品の調達でよくある落とし穴は、初期資本支出を節約するために消費者向けの機器を導入しようとすることです。小売グレードの機器を過酷な環境に導入すると、必然的に致命的な早期故障が発生します。
真の産業機器は、過酷な工場環境に耐えるために過剰設計されています。標準ユニットでは、安価なアルミニウム製トランスとプラスチック製ワイヤードライブハウジングが使用されることがよくあります。対照的に、耐久性の高い 炭素鋼溶接機は、 厚手の銅巻線と防塵 IP23 定格の回路基板を備えています。商用ユニットには、堅牢な 4 ロール鋳造アルミニウム駆動システムが採用されています。これにより、硬いフラックス入りワイヤの重い 60 ポンドのスプールを 15 フィートのトーチ ケーブルに押し込む場合でも、中断のない供給が保証されます。
継続的に電力を生成すると、トーチヘッドに膨大な熱が発生します。標準的なガス冷却トーチは、この熱を放散するために周囲の空気とシールドガスの流れのみに依存しています。継続的な生産環境ではすぐに過熱し、消耗品が破損したり、オペレーターの手を火傷したりします。耐久性の高い製造には水冷システムが必須です。これらは専用のラジエーターとポンプを利用してトーチネックを通して冷却剤を直接循環させるため、オペレーターは 100% のデューティ サイクルで快適に作業できます。
高級産業用機械は、より高い初期投資を必要とする場合があります。ただし、総所有コストは、小売店を継続的に置き換えるよりも大幅に低くなります。安価なマシンはマザーボードの焼き付きに悩まされ、デューティ サイクルが低いために多大な労働力の損失を引き起こします。商用プラントでは、計画外のダウンタイムが 1 時間あたり数千ドルを超える場合があります。商用グレードの機器に投資することで、高い稼働時間と予測可能な接合品質が保証されます。
調達プロセスを合理化し、資本投資を保護するために、発注書を発行する前にこの客観的な評価フレームワークに従ってください。
材料の厚さと浸透の要件を評価する: エンジニアリング図面を監査します。毎日処理される最大の厚さを特定し、0.001 インチあたり 1 アンペアのルールを適用して、絶対的なベースライン アンペア数の要件を決定します。
生産量とデューティ サイクルを決定する: 実際のアーク オン時間を評価します。オペレーターが長いシームを連続して実行する場合は、必要な動作アンペア数で 100% のデューティ サイクルを提供する機械を優先します。
作業環境の評価: 高アンペア数のデジタル MIG システムは、厳密に屋内管理された店舗環境に最適です。逆に、オープンな造船所や隙間風のある構造ヤードでは、頑丈な FCAW に最適化された機器が必要です。
施設の電力の可用性を確認する: 施設のエンジニアに相談してください。電力インフラが重工業資産に要求されるクリーンな三相電力を快適に供給できることを確認してください。
人間工学と使いやすさのテスト: オペレーターの疲労は欠陥率と直接相関します。作業員が必要とする持ち上げや引きずりを大幅に軽減するために、ブームアームに別個のワイヤ送給装置を取り付けることを検討してください。
社内での製造を維持することが、すべてのコンポーネントにとって常に経済的に最も実行可能な解決策であるとは限りません。調達チームは定期的に厳密な製造対購入分析を実施する必要があります。
最高級のロボットセルを購入し、認定冶金学者を雇用し、高価な非破壊検査装置を維持するには、莫大な資本オーバーヘッドが必要です。施設で非常に複雑な構造ノードや厳密な溶接後の応力除去が必要な部品がたまにしか必要ない場合、専用機器を購入する場合の投資収益率はマイナスになる可能性があります。
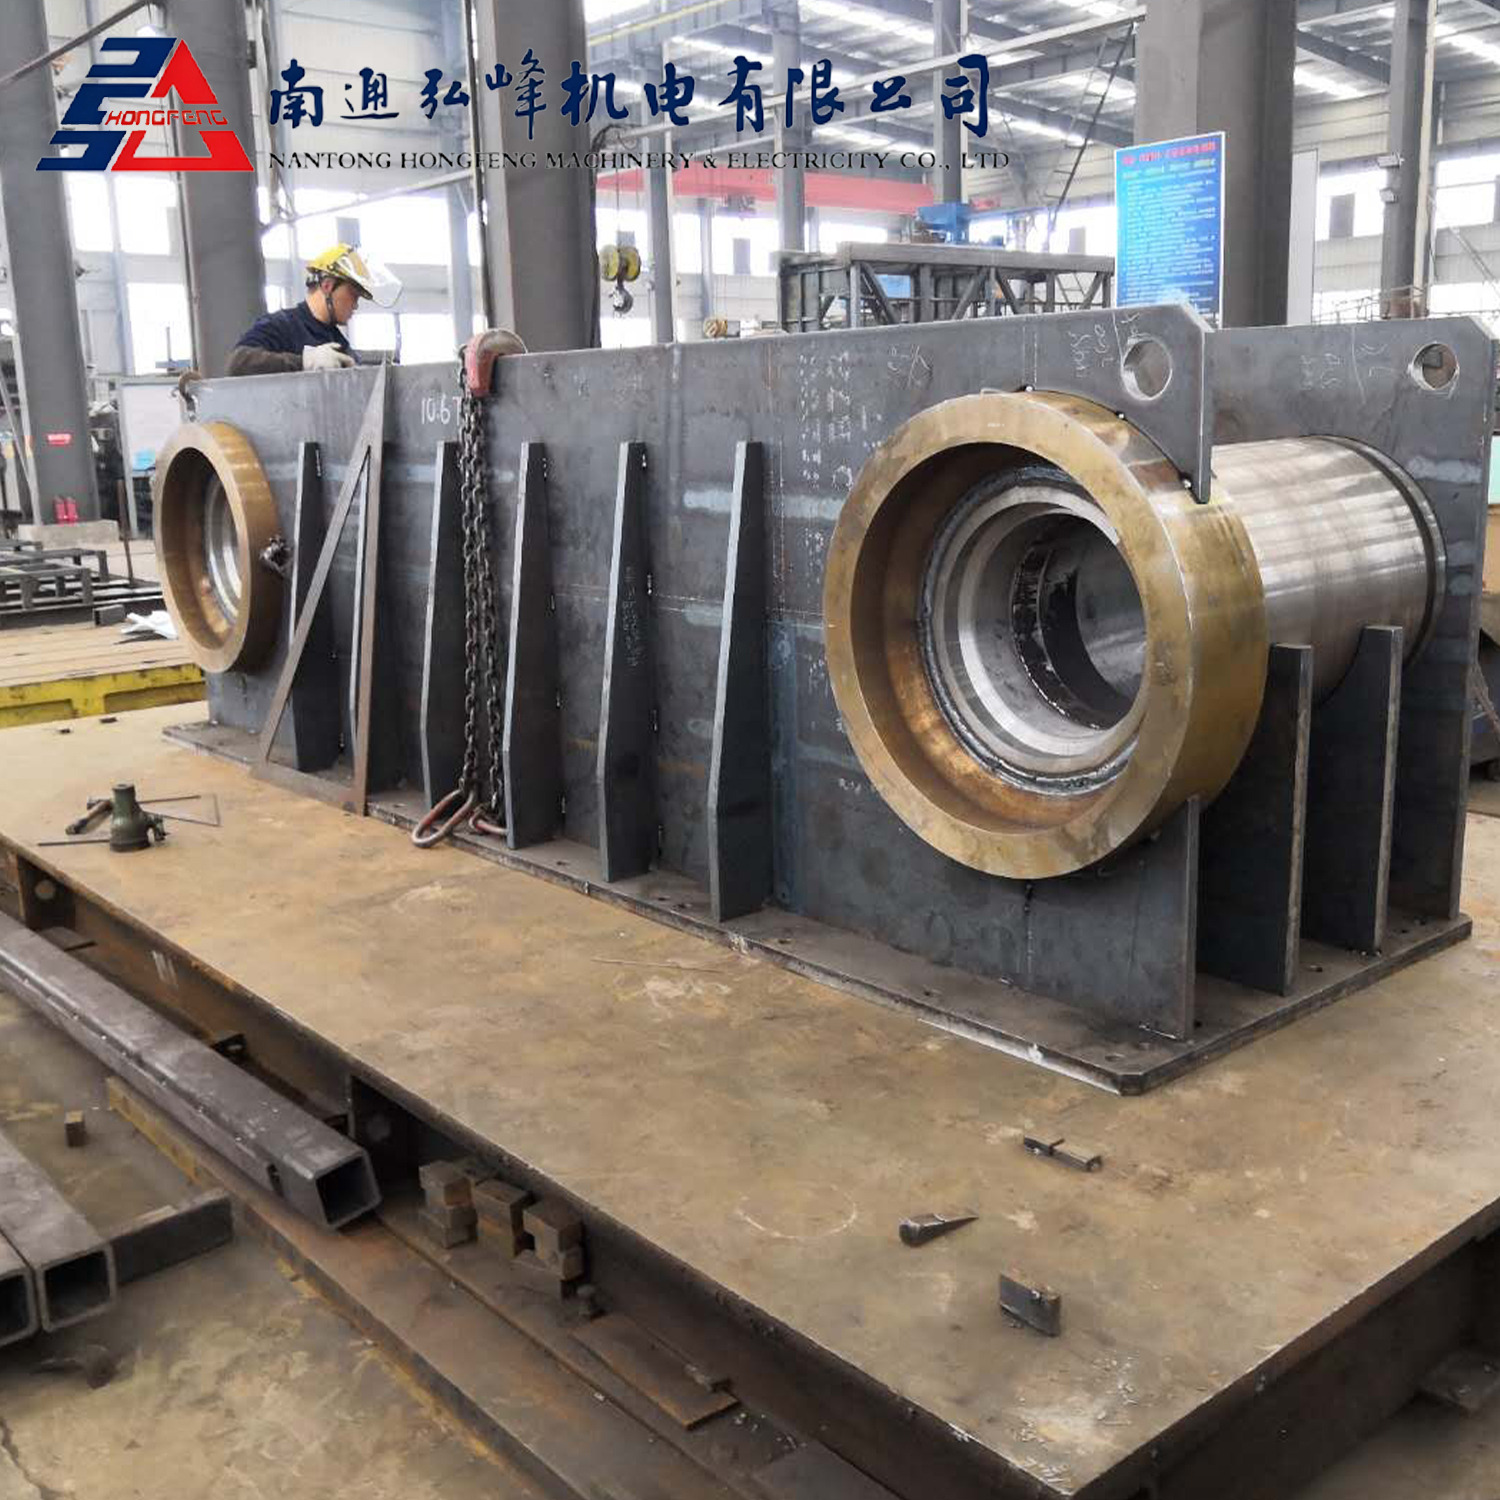
極度の動的荷重にさらされる重機のサブアセンブリの製造を考えてみましょう。多くの場合、アウトソーシングは戦略的に優れた手段です。高度な機能を備えた専門の製造パートナーを活用することで、 炭素鋼溶接機の製造業者は、専用の製造ショップの専門知識を即座に活用できます。これらの外部パートナーは、欠陥のないコンポーネントを予定通りに納品するために必要な高耐久電源と ISO 認定の品質管理プロトコルをすでに備えています。
外注製造パートナーを評価する際には、機器の購入と同じ厳密さを適用してください。 AWS 認定の文書化された証拠を要求します。内部の超音波試験の能力を検査し、精密な工学公差に合わせて頑丈な合金を加工した検証可能な履歴があることを確認します。
適切な産業用機器を選択するには、施設の日々の需要を高度に技術的に評価する必要があります。デューティ サイクルと最大出力電力のバランスを注意深く調整し、特定のプロセスが環境の現実に適合していることを確認する必要があります。さらに、最新のデジタル技術を採用することで、不良率と人件費を大幅に削減できます。しかし、内部製造が非効率である場合を認識することも同様に重要です。非常に複雑な特殊部品を実績のある専門家にアウトソーシングすることで、資本を節約し、リスクを軽減し、コンポーネント全体の品質を大幅に向上させることができます。
製造能力をアップグレードする準備はできていますか?新しい生産セルを構成する場合でも、信頼性の高い外注製造を求める場合でも、適切な設備は交渉の余地がありません。 Honfeng Machine の高性能ソリューションとプロフェッショナル サービスを探索して、重要なプロジェクトを絶対的な精度と長期的な収益性で確実に実行してください。
一般に、フラックス入りアーク溶接と高アンペア金属不活性ガス溶接は、厚く耐久性のある材料に対して最も効果的なプロセスです。フラックスコアドは、フラックスが信じられないほど深く浸透し、屋外環境でも膨大な堆積速度を可能にするため、特に構造用途に好まれています。高アンペア数の MIG は、ロボットまたは半自動プロセスが利用される屋内の高速製造に最適です。
製造プロセスでオペレーターが 250 ~ 300 アンペアを超える連続作業を必要とする場合は、水冷システムを強くお勧めします。耐久性の高い製造では、接合部を適切に貫通させるために、大量の継続的な熱入力が必要です。水冷トーチはこの激しい熱を効率的に放散し、コンタクトチップの寿命を延ばし、オペレータの疲労を大幅に軽減します。
MIG プロセスを使用した重炭素鋼の製造では、75 ~ 90 パーセントのアルゴンと 10 ~ 25 パーセントの二酸化炭素の混合物が通常業界標準です。アルゴン含有量が高くなるとアークが滑らかになり、スパッタが少なくなります。一方、CO2 の添加により熱入力が増加し、厚いプレート上でより深い根の浸透が保証されます。
厚いプレートや中~高炭素合金を扱う場合、予熱は非常に重要です。これにより、溶融水たまりと周囲の熱影響部の冷却速度が遅くなります。このゆっくりとした冷却プロセスにより、閉じ込められた水素が逃げることができ、水素による低温割れのリスクが大幅に軽減され、鋼が過度に脆くなるのを防ぎます。
デューティ サイクルは、電源が積極的に冷却されるまでに、標準の 10 分間の時間枠のうち、所定のアンペア数で連続的に動作できる時間を決定します。デューティサイクルが低いと、産業環境においてコストのかかる重大な生産ボトルネックが生じます。大量生産では、中断のない稼働と最大限の労働効率を確保するために、60 ~ 100 パーセントのデューティ サイクルの機械が必要です。