
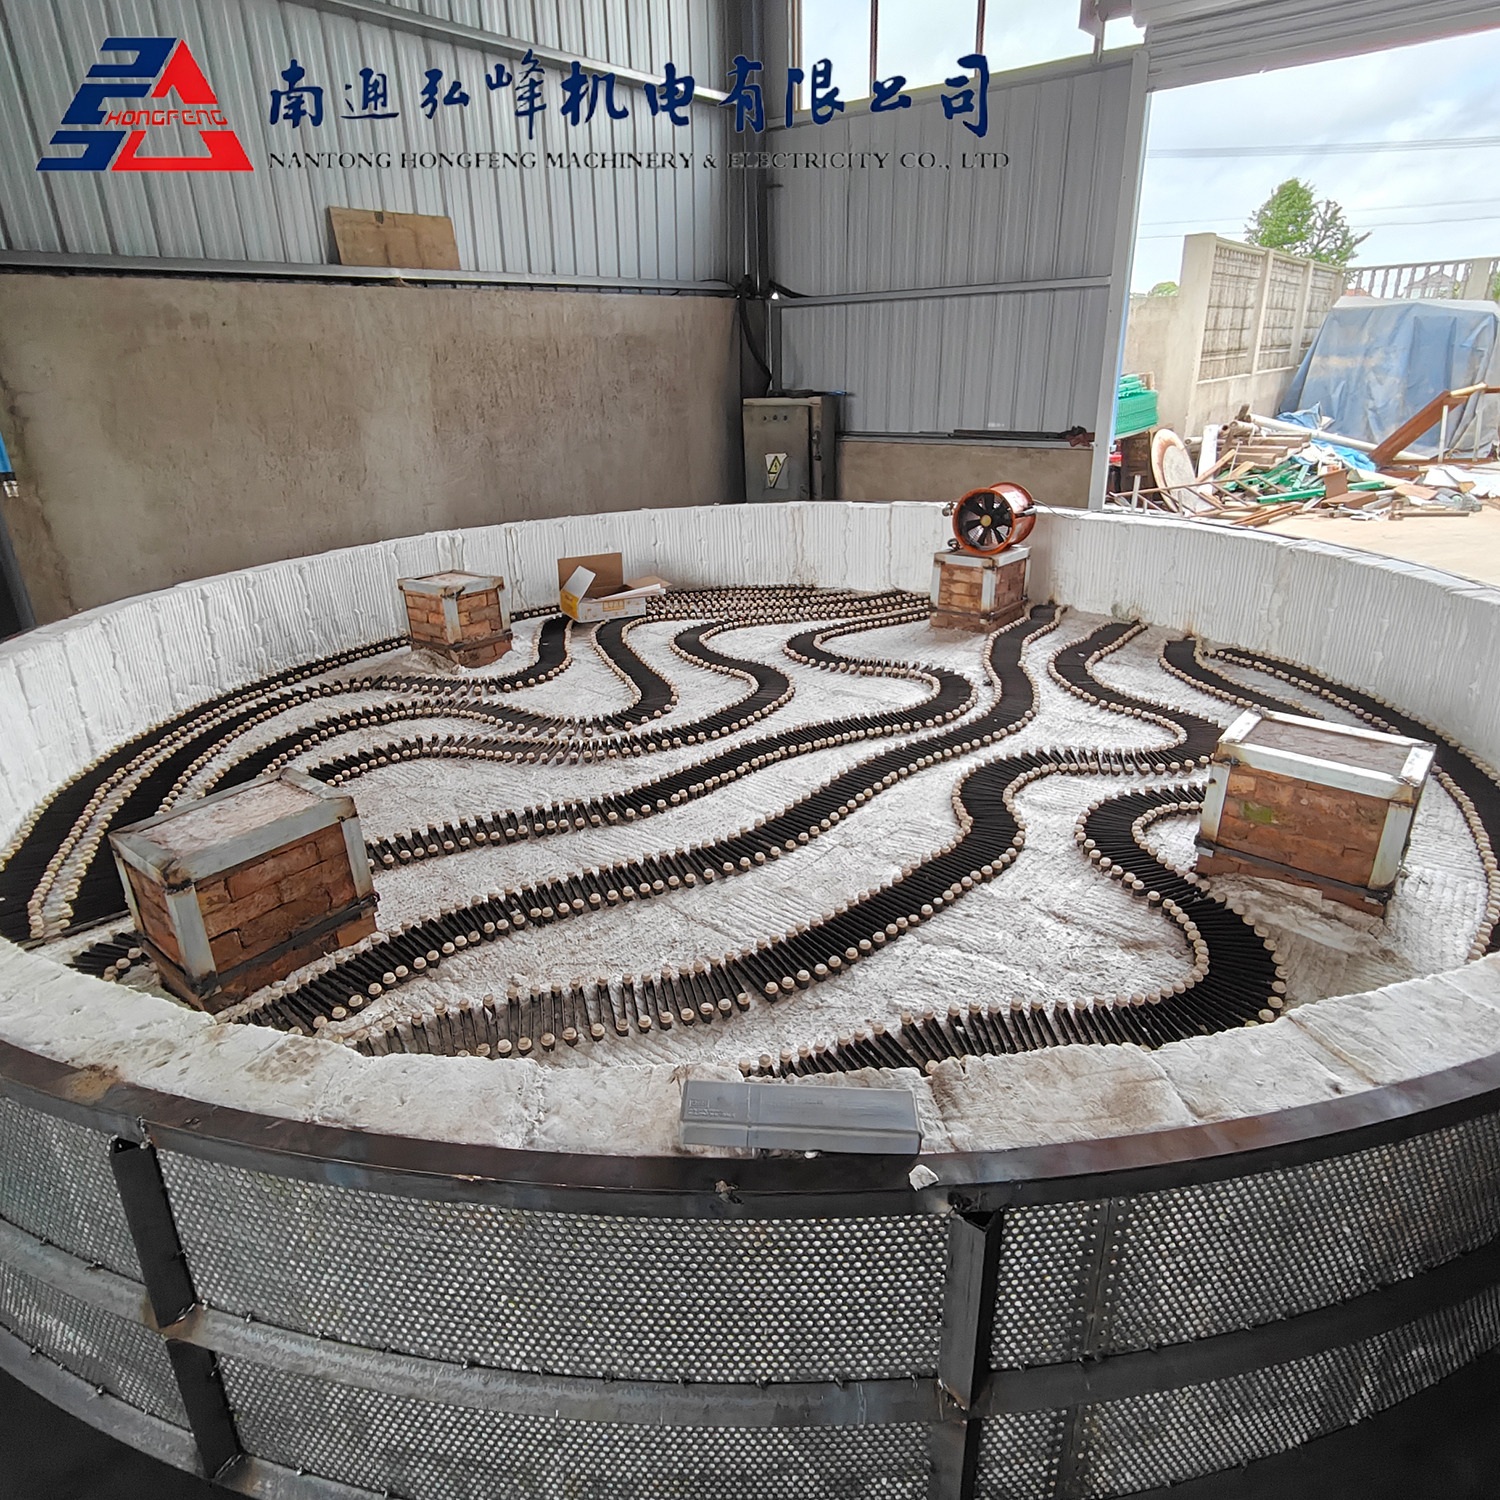
正確な合金を指定することは、精密工学における方程式の半分にすぎません。後処理の熱力学を無視すると、部品が早期に故障する危険があります。コンポーネントに寸法の歪みや突然の許容範囲外の不合格が発生する可能性があります。機械的なリスクは依然として信じられないほど高いです。多くの調達チームが誤って認識している 熱処理。 オプションの二次仕上げとしての代わりに、これを中核的な構造要件として位置付ける必要があります。それは基本的に、未加工の機械加工性と長期の最終使用耐久性のバランスをとります。未処理の金属は、過酷な使用条件に耐えることができません。
このガイドは、エンジニアリング チームと調達チームに明確な評価フレームワークを提供します。特定の用途に適した熱プロセスを選択する方法を学びます。また、重要な「加工前と加工後」のタイムラインを評価するお手伝いもします。最後に、厳格な許容リスクを効果的に管理する方法を学びます。
タイミングが公差を決定します。 プリハードン金属を機械加工すると、反りのリスクが軽減されますが、工具のコストが増加します。機械加工熱処理により 後の 最大の硬度が得られますが、公差を厳しくするために二次研削が必要です。
プロセスと結果のマッチング: 表面硬化、貫通硬化、および焼きなましは、根本的に異なる機械的問題 (耐摩耗性、構造降伏、機械加工性) を解決します。
リスクの軽減: 適切な製造設計 (DfM) では、材料の収縮、内部応力の緩和、およびエンジニアリング図面上の正確なコールアウト (ロックウェル硬度制限など) を考慮する必要があります。
パートナーの審査: 信頼できる製造パートナーは、検証可能な冶金学的文書を提供し、コンプライアンス要件 (AS9100、ISO 規格など) を理解している必要があります。
一か八かの領域で CNC 機械加工、未処理の金属は厳しい条件下で故障することがよくあります。高摩擦、高負荷、または腐食環境では、未加工合金が劣化しやすくなります。このような早期の故障は、現場での故障の原因となり、多大な費用がかかります。また、高額な保証請求の原因にもなります。重要なコンポーネントを設計する場合、予測できない歩留まりを許容することはできません。
金属の微細構造を変えると、非常に特殊な機械的結果がもたらされます。炭素鋼を加熱するプロセスを考えてみましょう。内部原子の配置を変更します。急速焼入れ中に、熱により比較的柔らかいオーステナイトが硬いマルテンサイトに変換されます。この原子の再構成は、最終的な材料が衝撃をどのように吸収するかを直接決定します。また、表面が摩耗にどれだけ耐えられるかも決まります。
この熱処理を成功させる要因を定義する必要があります。エンジニアは通常、次の 3 つの特定の基準を通じて成功を評価します。
予測可能かつ検証可能な降伏強度がバッチ全体で向上します。
内部残留加工応力を完全に排除。
エンジニアリングプリントと一致する正確な表面硬度マッピング。
熱処理に関する「特効薬」の主張は避けなければなりません。金属を加熱および冷却すると、リードタイムと初期コストの両方が増加します。これらの追加は、アプリケーションがより高い機械的負荷を厳密に要求する場合にのみ正当化する必要があります。真の投資収益率は、致命的な運用上の失敗を防ぐことで得られます。
希望する機械的結果に基づいて、さまざまなソリューション カテゴリを評価する必要があります。ここでは、教科書的な単純な定義は避けます。代わりに、私たちは製造における実践的な評価基準に焦点を当てています。
均一な構造強度が必要なコンポーネントには貫通硬化を選択します。エンジニアは、構造ブラケットや頑丈なドライブ シャフトに対してこれを指定することがよくあります。断面全体が最高硬度に達します。ただし、これには大きなトレードオフが生じます。金属は焼き入れ直後に脆くなる危険性が高くなります。使いやすさを回復するには、その後の焼き戻しサイクルを義務付ける必要があります。
この方法は、摩耗の激しい精密部品に最適であることがわかります。ギア、ピン、ロック機構はケース硬化の恩恵を大きく受けます。このプロセスでは、炭素または窒素が外部に注入されます。耐摩耗性の高い外層を形成します。同時に、延性と耐衝撃性に優れたコアを維持します。ソフトコアが衝撃振動を完全に吸収します。
重度のフライス加工や旋削加工の前に、焼きなましを使用して原材料を柔らかくします。柔らかい材料ほど加工速度が速くなり、工具寿命が節約されます。あるいは、加工後に応力緩和を適用します。積極的な切削により、深刻な内部応力が生じます。ストレスを軽減すると、これらの目に見えない緊張が取り除かれます。これにより、部品の寿命にわたる緩やかな幾何学的歪みが防止されます。
焼き戻しは、完全硬化に続く必須のステップとして機能します。焼入れ中に達成されるピーク硬度がわずかに低下します。この重要なステップにより、必要な靭性が回復します。焼き戻しを行わないと、完全に硬化した鋼はガラスのように機能します。突然の衝撃を受けると簡単に割れてしまいます。
熱プロセス |
一次機能 |
ベストユースケース |
主なトレードオフ |
|---|---|---|---|
完全硬化 |
均一な強度を最大化 |
耐久性の高いシャフト、ブラケット |
初期に深刻な脆性が生じる |
ケースハードニング |
ハードシェル、ソフトコアを作成 |
ギア、インパクトピン、カムローブ |
構造上の大きな曲げには対応できない |
アニーリング |
素材を大幅に柔らかくします |
強靱な合金の加工前準備 |
極限引張強度を犠牲にする |
テンパリング |
衝撃靭性を回復します |
焼入れ後の仕上げ工程 |
ピークロックウェル硬度をわずかに低下させる |
エンジニアリング チームは、生産のタイミングに関して非常に難しい決定を迫られています。金属を成形する前に加工するか、加工した後に加工するかを選択する必要があります。どちらのアプローチも、実装上の異なる現実を伴います。
加工前熱処理
製粉前に原料を処理することには大きな利点があります。加工後の歪みを徹底的に排除します。フライス盤や旋盤から出た直後の最終寸法を保証します。この部品には二次修正研磨は必要ありません。しかしながら、予め硬化させた材料には重大な欠点が生じます。合金が硬くなると、送り速度と速度を遅くする必要があります。工具の摩耗が大幅に増加します。さらに、実現可能な最大硬度も制限されます。標準的な切削工具の上限は通常、約 40 ~ 45 HRC です。
加工後の熱処理
柔らかい金属を成形すると、まず異なるダイナミクスが現れます。このルートでは、多くの場合 60 HRC を超える最大の最終硬度が可能になります。これにより、未加工合金の荒切削をより速く、より安価に行うことができます。スピンドル時間を大幅に節約できます。欠点としては、熱歪みや表面スケールのリスクが高くなります。実際の実装では、部品に余分な犠牲材料を残すことが義務付けられています。次に、二次精密研削操作を追加する必要があります。この研削段階では、厳しい最終公差に達します。
評価指標 |
前加工戦略 |
加工後の戦略 |
|---|---|---|
達成可能な最大硬度 |
中程度 (通常 40 ~ 45 HRC) |
非常に高い (60+ HRC) |
次元のリスク |
非常に低い (熱シフトゼロ) |
高(焼入れ時の反り) |
ツーリングの摩耗 |
深刻 (頻繁なインサート変更) |
低 (生、軟質合金の切断) |
二次的な操作 |
不要 |
精密研削の義務化 |
熱処理により、正確な形状に深刻な物理的混乱が生じます。これらの実装リスクは、慎重な製造向け設計 (DfM) を通じて積極的に管理する必要があります。
これを反り係数と呼びます。不均一な断面は極度の応力集中部として機能します。鋭い内側の角もまったく同じことを行います。熱くなっている部品を急冷タンクに入れると、金属は不均一に冷えます。薄い部分は瞬時に凍結して収縮します。厚い部分は熱を保持し、収縮が遅くなります。これらの収縮率の違いにより、パーツが引き裂かれます。それらは亀裂やひどい曲がりに直接つながります。
実証済みの DfM ベスト プラクティスを使用すると、これらの障害を防ぐことができます。エンジニアリング チームは次のルールを採用する必要があります。
すべての内部プロファイルを鋭い角ではなく、寛大な半径で設計します。
可能な限り、コンポーネント全体にわたって均一な壁の厚さを維持します。
熱収縮力のバランスを均等にするために対称的な機能を組み込みます。
焼入れ中に繊細な形状を実現するために、犠牲的なサポート タイバーを追加します。
高度なプロセス制御オプションもあります。真空処理により、酸素による表面仕上げの劣化を防ぎます。局所的な高周波焼入れは、特定の摩耗ゾーンのみを対象としています。他のすべての重要な領域では元の精度が維持されます。
異なる卑金属は熱サイクルに対して独自に反応します。材料とプロセスの組み合わせを候補リストに掲載するには、クイック リファレンス フレームワークが必要です。
炭素鋼および合金鋼は、ほとんどの熱処理に対して高い応答性を維持します。エンジニアは、4140 鋼が構造貫通硬化の業界標準であると考えています。逆に、1018 低炭素鋼は表面の肌硬化に最適です。完全硬化に必要な内部炭素が不足しています。
工具鋼には非常に特殊な取り扱いが必要です。 D2、A2、O1 などの合金には、厳密で段階的な温度上昇が必要です。炉のオペレーターは温度勾配を完全に制御する必要があります。これらの正確なサイクルにより、スタンピング金型や射出成形金型に必要な極度の耐摩耗性が実現します。
アルミニウム合金は異なる挙動をします。 6061 や 7075 などの標準グレードは、溶体化処理と人工時効に依存しています。有名な T6 焼き戻しは、このプロセスを例示しています。アルミニウム構造部品には従来の焼き入れ焼き戻し方法は使用しません。
チタンには独特の課題があります。通常、正確な応力除去や特殊な焼きなましが必要です。さらに、チタンは高温では酸素汚染に対して非常に敏感に作用します。酸素を吸収すると危険なほど脆くなります。チタンは必ず真空チャンバーまたは不活性アルゴン環境内で処理する必要があります。
調達部門とエンジニアリング部門に対して実行可能なボトムオブファネルの手順を確立する必要があります。不明確なコミュニケーションは厳しい許容範囲を台無しにします。
エンジニアリング図面の吹き出しが結果全体を決定します。正確な CAD 注釈が絶対に必要であることを強調します。 「硬化鋼」を要求しないでください。HRC 48 ~ 52 など、正確な目標ロックウェル硬度範囲を指定してください。必要なケースの深さを正確にメモしてください (0.030 インチなど)。許容可能なコア硬度の限界を常に明確に定義してください。
コンプライアンスと認証をよく見てください。パートナーの品質管理システム (QMS) を評価する必要があります。航空宇宙および医療用途では、AS9100 や ISO 13485 などの厳格な規格が要求されます。バッチごとに包括的な材料試験レポート (MTR) が必要です。納品を受け入れる前に、必ず適合証明書 (CoC) を要求してください。
エンドツーエンドの機能を慎重に評価してください。機械工場が社内で熱サイクルを処理しているかどうかを判断します。多くの工場は、この段階を専門の冶金学者に下請けしています。下請けは問題なく機能しますが、説明責任を確立する必要があります。下請け業者の施設で部品が反った場合の経済的責任をどのように処理するのかを正確に尋ねてください。
適切な熱処理は、依然として製造ライフサイクルにおいて不可欠であり、交渉の余地のない部分です。それは決して単なる思いつきではありません。どの方法を選択するかによって、単価と部品の存続期間の両方が直接決まります。
私たちはこれらの決定に関して、厳格な中心となる経験則に従います。中程度の硬度の制約と組み合わせて高精度の寸法が必要な場合は、合金を事前に機械加工します。用途で最大硬度の制限が必要な場合は、合金を後加工します。その後、二次研削の費用を受け入れる必要があります。
保留中のプロジェクトに今すぐ行動を起こしてください。 CAD ファイルまたは設計図面を製造パートナーに提出します。厳密な熱処理評価と併せて、包括的な製造可能性レビューをリクエストしてください。
A: はい。金属は熱サイクル中に激しく膨張および収縮します。構造相の変化も永久的なミクロ次元のシフトを引き起こします。精密部品には必ず前処理の加工代が必要です。正確な仕様を維持するには、後処理研削を続けて行う必要があります。
A: はい。高周波焼入れと火炎焼入れは、特定の摩耗領域を完璧にターゲットにします。ギアの歯やベアリングジャーナルを効果的に硬化できます。一方、コンポーネントの残りの部分は延性が高く、寸法が安定したままになります。
A: コストはバッチサイズとプロセスの種類によって大きく異なります。バルクバッチテンパリングにより、大規模な場合でもユニットあたりのコストが最小限に抑えられます。ただし、特殊な真空処理や必須の処理後研削により、単価が大幅に増加します。総合的な ROI 評価を実行する必要があります。


