
Visualizações: 0 Autor: Editor do site Horário de publicação: 30/06/2026 Origem: Site
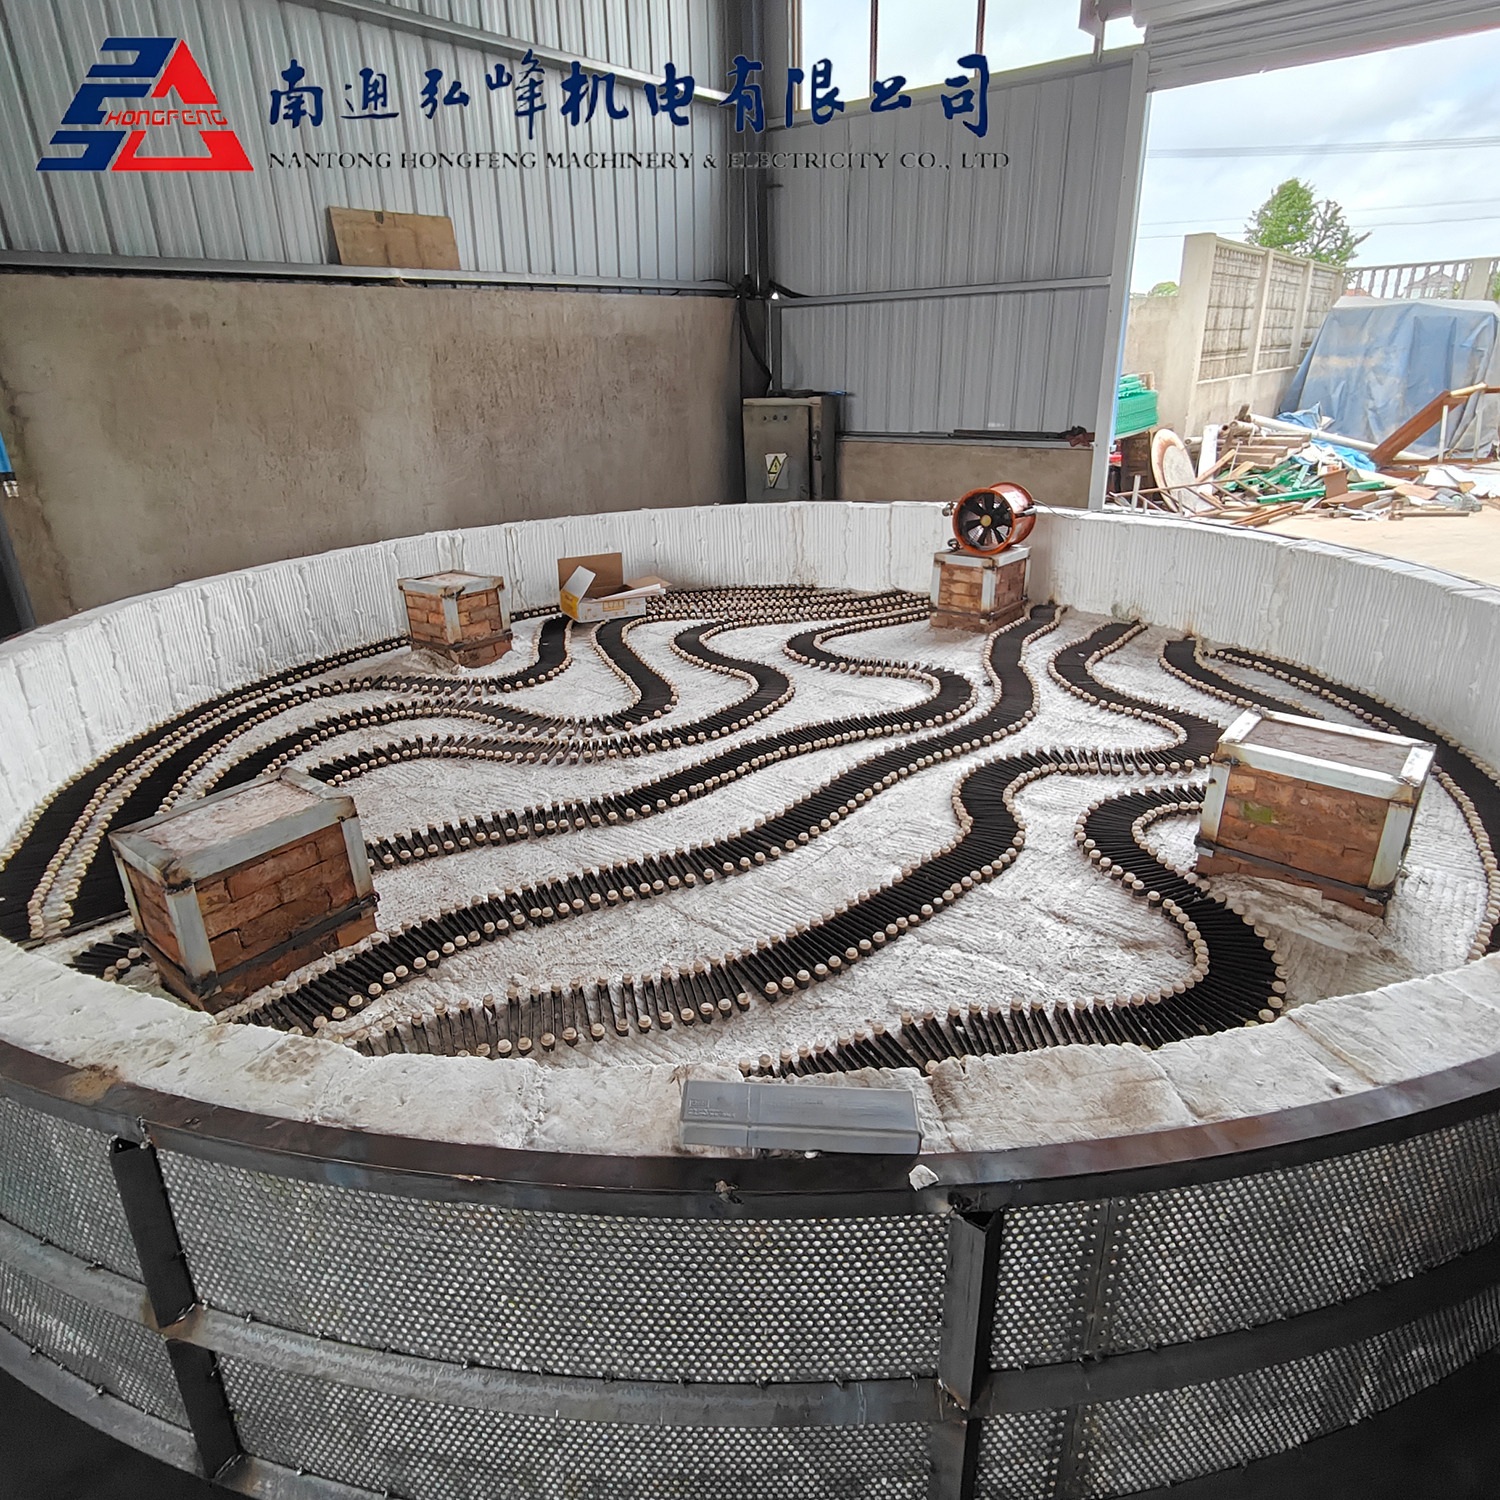
Especificar a liga exata serve apenas como metade da equação na engenharia de precisão. Se você ignorar a dinâmica térmica pós-processamento, corre o risco de falha prematura da peça. Seus componentes podem sofrer distorções dimensionais ou rejeições repentinas fora da tolerância. Os riscos mecânicos permanecem incrivelmente altos. Muitas equipes de compras veem erroneamente Tratamento Térmico como acabamento secundário opcional. Em vez disso, você deve posicioná-lo como um requisito estrutural central. Ele equilibra fundamentalmente a usinabilidade bruta com a durabilidade no uso final a longo prazo. Os metais não tratados simplesmente não conseguem sobreviver a condições operacionais adversas.
Este guia fornece às equipes de engenharia e compras uma estrutura de avaliação clara. Você descobrirá como selecionar os processos térmicos corretos para aplicações específicas. Também ajudamos você a avaliar o cronograma crítico de usinagem 'antes vs. depois'. Por fim, você aprenderá como gerenciar eficazmente os riscos de tolerância estrita.
O tempo determina as tolerâncias: a usinagem de metal pré-endurecido reduz os riscos de empenamento, mas aumenta os custos com ferramentas; o tratamento térmico após a usinagem atinge a dureza máxima, mas requer retificação secundária para tolerâncias restritas.
Combinando processo com resultado: O endurecimento superficial, o endurecimento total e o recozimento resolvem problemas mecânicos fundamentalmente diferentes (resistência ao desgaste versus rendimento estrutural versus usinabilidade).
Mitigação de riscos: O Projeto Adequado para Fabricação (DfM) exige a contabilização da contração do material, alívio de tensões internas e legendas precisas (por exemplo, limites de dureza Rockwell) em desenhos de engenharia.
Verificação de parceiros: Parceiros de fabricação confiáveis devem fornecer documentação metalúrgica verificável e compreender os requisitos de conformidade (por exemplo, AS9100, padrões ISO).
No reino de alto risco Usinagem CNC , metais não tratados geralmente falham em condições severas. Ambientes de alto atrito, alta carga ou corrosivos degradam facilmente as ligas brutas. Essas falhas prematuras causam quebras de campo dispendiosas. Eles também acionam reclamações de garantia caras. Você simplesmente não pode permitir rendimentos imprevisíveis ao projetar componentes críticos.
Alterar a microestrutura do metal gera resultados mecânicos muito específicos. Considere o processo de aquecimento do aço carbono. Você muda a forma como os átomos internos se organizam. O calor converte a austenita relativamente macia em martensita rígida durante uma têmpera rápida. Esta reestruturação atômica determina diretamente como o material final absorve o impacto. Também determina quão bem a superfície resiste ao desgaste abrasivo.
Você deve definir o que torna esse processamento térmico bem-sucedido. Os engenheiros normalmente medem o sucesso através de três critérios específicos:
A resistência ao escoamento previsível e verificável aumenta em todo o lote.
Eliminação completa de tensões residuais internas de usinagem.
Mapeamento preciso da dureza superficial correspondente à impressão de engenharia.
Devemos evitar alegações de “bala mágica” em relação ao processamento térmico. O aquecimento e o resfriamento de metais aumentam o tempo de entrega e o custo inicial. Você só deve justificar essas adições quando a aplicação exigir estritamente cargas mecânicas mais altas. O verdadeiro retorno do investimento vem da prevenção de falhas operacionais catastróficas.
Você deve avaliar diferentes categorias de soluções com base no resultado mecânico desejado. Evitamos aqui definições simples de livros didáticos. Em vez disso, concentramo-nos em critérios de avaliação práticos para a produção.
Você escolhe o endurecimento completo para componentes que necessitam de resistência estrutural uniforme. Os engenheiros frequentemente especificam isso para suportes estruturais ou eixos de transmissão para serviços pesados. Toda a seção transversal atinge a dureza máxima. No entanto, isso cria um grande trade-off. O metal sofre um alto risco de fragilidade imediatamente após a têmpera. Você deve exigir um ciclo de têmpera subsequente para restaurar a usabilidade.
Este método é ideal para peças de precisão com alto desgaste. Engrenagens, pinos e mecanismos de travamento se beneficiam muito do endurecimento da caixa. O processo infunde carbono ou nitrogênio no exterior. Cria uma camada externa altamente resistente ao desgaste. Enquanto isso, mantém um núcleo dúctil e resistente a impactos. O núcleo macio absorve perfeitamente as vibrações de choque.
Você usa recozimento para amaciar matérias-primas antes de operações pesadas de fresamento ou torneamento. Materiais mais macios usinam mais rápido e economizam vida útil da ferramenta. Alternativamente, você aplica alívio de tensão pós-usinagem. O corte agressivo introduz tensões internas severas. O alívio do estresse remove essas tensões invisíveis. Isto evita distorções geométricas lentas ao longo da vida útil da peça.
O revenido serve como etapa de acompanhamento obrigatória para o endurecimento total. Reduz ligeiramente o pico de dureza alcançado durante a têmpera. Esta etapa crucial restaura a resistência necessária. Sem revenido, o aço totalmente endurecido age como o vidro. Ele se quebrará facilmente sob impacto físico repentino.
Processo Térmico |
Função Primária |
Melhor caso de uso |
Troca-chave |
|---|---|---|---|
Endurecimento total |
Maximiza a resistência uniforme |
Eixos para serviços pesados, suportes |
Cria fragilidade severa inicialmente |
Endurecimento de caixa |
Cria casca dura, núcleo macio |
Engrenagens, pinos de impacto, lóbulos de came |
Não é possível lidar com flexões estruturais pesadas |
Recozimento |
Suaviza o material drasticamente |
Preparação pré-usinagem para ligas resistentes |
Sacrifica a resistência à tração final |
Temperamento |
Restaura a resistência ao impacto |
Etapa de acabamento pós-têmpera |
Reduz ligeiramente o pico de dureza Rockwell |
As equipes de engenharia enfrentam uma decisão difícil em relação ao tempo de produção. Você deve escolher se deseja processar o metal antes ou depois de moldá-lo. Ambas as abordagens carregam realidades de implementação distintas.
Tratamento térmico pré-usinagem
O processamento da matéria-prima antes da moagem oferece vantagens significativas. Elimina completamente a distorção pós-usinagem. Você garante as dimensões finais imediatamente após a fresagem ou torno. A peça não requer retificação corretiva secundária. Contudo, o material pré-endurecido causa desvantagens substanciais. A liga mais dura força você a diminuir as taxas de avanço e velocidade. Aumenta drasticamente o desgaste das ferramentas. Além disso, limita a dureza máxima viável. As ferramentas de corte padrão geralmente atingem cerca de 40-45 HRC.
Tratamento térmico pós-usinagem
Moldar o metal macio apresenta primeiro uma dinâmica diferente. Esta rota permite uma dureza final máxima, muitas vezes superior a 60 HRC. Permite cortes brutos mais rápidos e baratos na liga bruta. Você economiza muito tempo de fuso. A desvantagem envolve um alto risco de distorção térmica e descamação da superfície. A realidade da implementação exige que se deixe material sacrificial extra por parte. Você deve então adicionar uma operação secundária de retificação de precisão. Esta fase de retificação atinge suas tolerâncias finais restritas.
Métrica de avaliação |
Estratégia de pré-usinagem |
Estratégia Pós-Usinagem |
|---|---|---|
Dureza máxima alcançável |
Moderado (normalmente 40-45 HRC) |
Extremamente alto (60+ HRC) |
Risco Dimensional |
Muito baixo (deslocamento térmico zero) |
Alto (deformação durante a extinção) |
Desgaste de ferramentas |
Grave (alterações frequentes de inserção) |
Baixo (corta liga crua e macia) |
Operações Secundárias |
Nenhum é necessário |
Moagem de precisão obrigatória |
O processamento térmico introduz um caos físico severo em geometrias precisas. Você deve gerenciar proativamente esses riscos de implementação por meio de Design for Manufacturing (DfM) cuidadoso.
Chamamos isso de fator de deformação. Seções transversais não uniformes atuam como concentradores de tensões extremas. Cantos internos agudos fazem exatamente a mesma coisa. Quando você mergulha uma peça incandescente em um tanque de resfriamento, o metal esfria de maneira irregular. Seções finas congelam e contraem instantaneamente. Seções grossas retêm o calor e encolhem mais lentamente. Essas taxas de contração diferenciais destroem a peça. Eles levam diretamente a rachaduras ou flexões severas.
Você pode evitar essas falhas usando práticas recomendadas comprovadas de DfM. As equipes de engenharia deverão adotar as seguintes regras:
Projete todos os perfis internos com raios generosos em vez de cantos vivos.
Mantenha espessuras de parede uniformes em todo o componente sempre que possível.
Incorpore recursos simétricos para equilibrar igualmente as forças de contração térmica.
Adicione barras de suporte de sacrifício para recursos delicados durante a têmpera.
Você também tem opções avançadas de controle de processo. O processamento a vácuo evita que o oxigênio estrague o acabamento da superfície. O endurecimento por indução localizado visa apenas zonas de desgaste específicas. Preserva a precisão original em todas as outras áreas críticas.
Diferentes metais básicos reagem exclusivamente aos ciclos térmicos. Você precisa de uma estrutura de referência rápida para selecionar pares de materiais e processos.
Os aços carbono e ligas permanecem altamente responsivos à maioria dos tratamentos térmicos. Os engenheiros consideram o aço 4140 um padrão da indústria para endurecimento estrutural. Por outro lado, o aço 1018 com baixo teor de carbono funciona perfeitamente para o endurecimento superficial. Falta o carbono interno necessário para o endurecimento total.
Os aços ferramenta requerem um manuseio altamente específico. Ligas como D2, A2 e O1 exigem rampas térmicas rigorosas e passo a passo. Os operadores do forno devem controlar perfeitamente os gradientes de temperatura. Esses ciclos exatos alcançam a extrema resistência ao desgaste necessária para matrizes de estampagem e moldes de injeção.
As ligas de alumínio se comportam de maneira diferente. Classes padrão como 6061 e 7075 dependem de tratamento de solução e envelhecimento artificial. A famosa têmpera T6 exemplifica esse processo. Você não usa métodos tradicionais de têmpera e revenido em peças estruturais de alumínio.
O titânio apresenta desafios únicos. Geralmente requer alívio de tensão preciso ou recozimento especializado. Além disso, o titânio atua de forma altamente sensível à contaminação por oxigênio em temperaturas elevadas. Absorve oxigênio e torna-se perigosamente quebradiço. É absolutamente necessário processar titânio dentro de câmaras de vácuo ou ambientes inertes de argônio.
Você deve estabelecer etapas viáveis na parte inferior do funil para seus departamentos de compras e engenharia. A comunicação pouco clara arruína tolerâncias rígidas.
Suas chamadas de desenho de engenharia ditam todo o resultado. Enfatize a necessidade absoluta de anotações CAD precisas. Nunca peça “aço endurecido”. Especifique a faixa exata de dureza Rockwell alvo, como HRC 48-52. Observe com precisão a profundidade necessária da caixa, como 0,030 polegadas. Sempre defina claramente os limites aceitáveis de dureza do núcleo.
Observe atentamente a conformidade e as certificações. Você deve avaliar o Sistema de Gestão da Qualidade (SGQ) de um parceiro. As aplicações aeroespaciais e médicas exigem padrões rigorosos como AS9100 ou ISO 13485. Exigem relatórios de teste de materiais (MTRs) abrangentes para cada lote. Sempre exija Certificados de Conformidade (CoC) antes de aceitar a entrega.
Avalie cuidadosamente suas capacidades ponta a ponta. Determine se a oficina mecânica lida com os ciclos térmicos internamente. Muitas oficinas subcontratam esta fase para metalúrgicos especializados. A subcontratação funciona bem, mas você deve estabelecer responsabilidades. Pergunte exatamente como eles lidam com a responsabilidade financeira por peças que se deformam nas instalações do subcontratado.
O processamento térmico adequado continua sendo uma parte integrante e inegociável do ciclo de vida da fabricação. Nunca serve como uma mera reflexão tardia. A escolha da metodologia determina diretamente o custo unitário e a sobrevivência da peça.
Seguimos uma regra básica estrita para essas decisões. Pré-usine a liga quando precisar de dimensões de alta precisão combinadas com restrições de dureza moderada. Pós-usinagem da liga quando a aplicação exigir limites máximos de dureza. Você deve então aceitar o custo da retificação secundária.
Tome medidas em seus projetos pendentes hoje. Envie seus arquivos CAD ou desenhos de engenharia para seu parceiro de fabricação. Solicite uma análise abrangente da capacidade de fabricação juntamente com uma avaliação rigorosa do processamento térmico.
R: Sim. O metal se expande e contrai intensamente durante o ciclo térmico. Mudanças de fase estrutural também causam mudanças microdimensionais permanentes. As peças de precisão requerem absolutamente tolerâncias de usinagem de pré-tratamento. Você deve fazer o acompanhamento com a moagem pós-tratamento para manter as especificações exatas.
R: Sim. O endurecimento por indução e o endurecimento por chama visam perfeitamente áreas de desgaste específicas. Você pode endurecer com eficácia os dentes das engrenagens ou os mancais dos rolamentos. Enquanto isso, você deixa o restante do componente altamente dúctil e dimensionalmente estável.
R: Os custos variam muito de acordo com o tamanho do lote e o tipo de processo. O revenido em lote adiciona um custo mínimo por unidade em escala. No entanto, tratamentos especializados a vácuo ou moagem pós-tratamento obrigatória aumentam significativamente os custos unitários. Você deve realizar uma avaliação holística do ROI.


