Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.07.2026 Herkunft: Website

Standardisierte Metalloberflächen eignen sich oft perfekt für allgemeine Anwendungen. Die wirtschaftliche Rentabilität in OEM-Lieferketten hängt jedoch stark von den genauen Spezifikationen der endgültigen Oberflächenschicht ab. Beschaffungsteams und leitende Ingenieure müssen über die anfängliche Formgebung des Metalls hinausblicken. Bei der Bewertung eines Fertigungspartners geht es nicht nur um das Schneiden und Biegen. Sie müssen ermitteln, wie das Teil seine anspruchsvolle Endanwendungsumgebung im Laufe der Zeit übersteht. Wenn eine Komponente korrodiert oder vorzeitig abgebaut wird, gefährdet dies das gesamte Produktökosystem.
In diesem Leitfaden wird untersucht, warum die Spezifikation kundenspezifischer Oberflächenbehandlungen ein entscheidender Faktor in der Entscheidungsphase ist. Wir untersuchen, wie die Auswahl des richtigen Partners langfristige Garantierisiken mindert. Sie erfahren, wie Sie die Weiterverarbeitungsfähigkeiten eines Anbieters effektiv bewerten können. Durch die Priorisierung spezieller Beschichtungen stellen Sie sicher, dass die Komponenten den rauen industriellen Bedingungen standhalten. Wir werden den Business Case für individuelle Behandlungen aufschlüsseln. Wir kategorisieren verschiedene Oberflächen basierend auf ihren beabsichtigten Anwendungen. Schließlich bieten wir einen robusten Rahmen für die Prüfung potenzieller Anbieter.
ROI durch Haltbarkeit: Maßgeschneiderte Oberflächenbehandlungen senken die Gesamtbetriebskosten, indem sie vorzeitige Ausfälle vor Ort und kostspielige Garantieansprüche verhindern.
Toleranzmanagement: Präzisionsbeschichtungen erfordern eine strenge Vorabentwicklung, um Toleranzstapel auf kritischen Passflächen zu berücksichtigen.
Lieferantenkonsolidierung: Die Partnerschaft mit einer Fabrik, die die Endbearbeitung integriert oder engmaschig verwaltet, reduziert Engpässe in der Lieferkette und das Risiko von Single-Point-of-Failures.
Compliance ist zwingend erforderlich: Kundenspezifische Oberflächen müssen branchenspezifischen Regulierungsstandards entsprechen (z. B. RoHS, REACH, FDA oder MIL-SPEC).
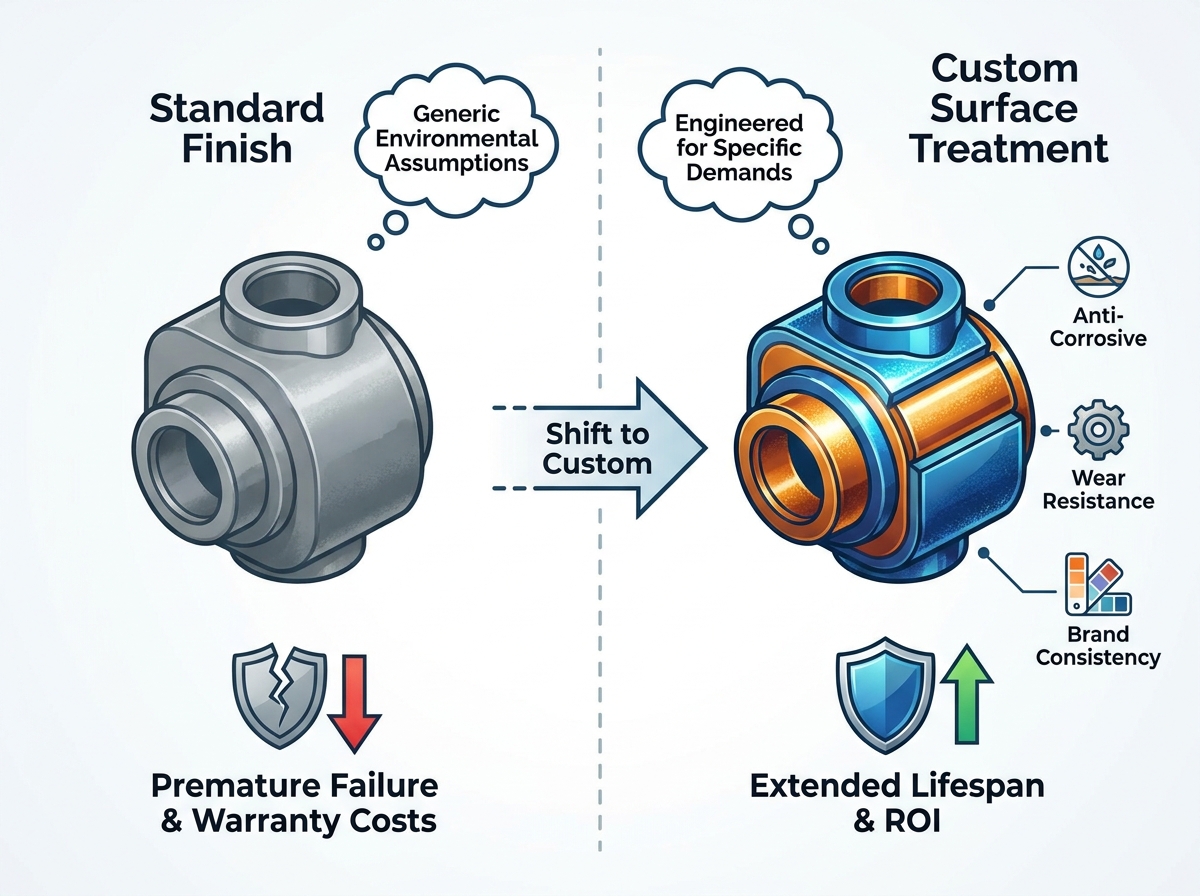
Standardausführungen wie einfache Verzinkung oder Standard-Pulverbeschichtung setzen generische Umgebungsbedingungen voraus. Diese Standardbehandlungen entsprechen selten den extremen Realitäten industrieller Anwendungen. Ingenieure legen sie häufig fest, um Vorabkosten zu sparen. Dieser Ansatz schafft unsichtbare Schwachstellen. Wenn Sie Teile in stark korrosiven, reibungsreichen oder chemisch aggressiven Umgebungen einsetzen, zersetzen sich Standardbeschichtungen schnell. Die finanziellen Auswirkungen solcher Ausfälle sind schwerwiegend.
Berücksichtigen Sie die Kosten für Korrosion, Abrieb oder kosmetische Verschlechterung bei Großserienproduktionen. Wenn eine Charge von Wenn OEM-Blechkomponenten im Feld versagen, vervielfachen sich die Folgen. Es entstehen Ihnen direkte Ersatzkosten. Sie übernehmen auch die Arbeitskosten für Reparaturen vor Ort. Der Ruf der Marke erleidet immensen Schaden. Garantieansprüche schießen in die Höhe. Diese Kosten übertreffen schnell alle anfänglichen Einsparungen, die sich aus der Wahl einer billigen, generischen Oberfläche ergeben. Darüber hinaus stören häufige Teileaustausche den Betrieb Ihrer Kunden. Dies führt zu Vertragsverlusten und einem verminderten Marktvertrauen.
Eine erfolgreiche Strategie zur Oberflächenbehandlung erfordert eine grundlegende Änderung der Denkweise. Beschaffungsteams müssen sich von der Berechnung der niedrigsten Kosten pro Teil verabschieden. Stattdessen müssen sie sich darauf konzentrieren, die niedrigste Ausfallrate pro Charge zu erreichen. Eine individuell auf Ihren spezifischen Anwendungsfall zugeschnittene Veredelung bietet einen robusten Abwehrmechanismus. Es schützt die Grundlegierung vor Umwelteinflüssen. Wir sehen dies ständig in der Luft- und Raumfahrt, im Medizingeräte- und Schwermaschinenbau. In diesen Bereichen können Standardoberflächen einfach nicht die geforderten Leistungsschwellen erreichen.
Fressen entsteht, wenn zwei Metalloberflächen unter starker Belastung aneinander reiben. Standardoberflächen verfügen oft nicht über die nötige Gleitfähigkeit oder Härte, um diese örtliche Schweißung zu verhindern. Kundenspezifische Trockenschmierstoffe oder technische Beschichtungen lösen dieses Problem vollständig. Ebenso könnte eine Standardverzinkung in einer kontrollierten Inneneinrichtung rostbeständig sein. In Meeresumgebungen oder in chemischen Verarbeitungsanlagen wird es schnell ausfallen. Die Aufrüstung auf eine spezielle Oberfläche stellt sicher, dass Ihre Komponenten zuverlässig funktionieren, unabhängig davon, wo sie eingesetzt werden. Sie müssen die Beschichtungseigenschaften direkt auf die Umweltgefahren abstimmen, denen Ihr Produkt täglich ausgesetzt ist.
Ingenieure müssen Behandlungen basierend auf ihrem primären Leistungsergebnis kategorisieren. Der bloße Blick auf den chemischen Prozess reicht selten aus. Eine anspruchsvolle Die OEM-Metallverarbeitungsfabrik kategorisiert Oberflächen nach dem genauen Problem, das sie lösen. Dieser anwendungsorientierte Auswahlprozess garantiert optimale Ergebnisse. Es hindert Ingenieure daran, sich ausschließlich aus Gewohnheit für ein Finish zu entscheiden.
Viele Komponenten sind täglich aggressiven Umgebungen ausgesetzt. Längere Salznebelbelastung, extreme Luftfeuchtigkeit oder chemische Abwaschungen erfordern robuste Schutzschichten. Die fortschrittliche Hartanodisierung vom Typ III bietet eine außergewöhnliche Korrosionsbeständigkeit für Aluminiumteile. Es verändert die molekulare Struktur der Oberfläche und schafft eine unglaublich harte Barriere. Spezielle Pulverbeschichtungen bieten dicke, dauerhafte Barrieren für Stahlbaugruppen. Diese können UV-Inhibitoren enthalten, um ein Auskreiden bei intensiver Sonneneinstrahlung zu verhindern. Verzinkungsprozesse können gezielt auf die erforderlichen Salzsprühnebel-Einwirkungsstunden zugeschnitten werden. Die Wahl der richtigen Korrosionsschutzbeschichtung verlängert die Lebensdauer des Grundmetalls exponentiell. Es stoppt die Oxidation, bevor sie die strukturelle Integrität beeinträchtigt.
Bewegliche Bauteile erfordern völlig unterschiedliche Oberflächeneigenschaften. Dabei stehen die Reduzierung der Reibung und die Vermeidung von mechanischem Verschleiß im Vordergrund. Hartverchromung sorgt für extreme Oberflächenhärte. Es widersteht dem Abrieb in Hydraulikzylindern und Getriebewellen hervorragend. Die stromlose Vernickelung bietet hervorragende Gleitfähigkeit und gleichmäßige Dicke über komplexe Geometrien hinweg. Im Gegensatz zu elektrolytischen Verfahren werden tiefe Vertiefungen gleichmäßig und ohne Kantenaufbau beschichtet. Trockenschmierstoffe verhindern ein Festfressen an Gewindebefestigungen oder Gleitschienen. Diese Behandlungen sind für interne Mechanismen unerlässlich, bei denen ein Metall-auf-Metall-Kontakt unvermeidbar ist. Sie verkürzen die Wartungsintervalle und verbessern die mechanische Effizienz.
Auch in industriellen Umgebungen kommt es auf die optische Attraktivität an. Konsistenz über Chargen hinweg schafft Markenvertrauen. Kunden beurteilen die innere Qualität einer Maschine oft anhand ihres äußeren Erscheinungsbilds. Durch die individuelle Farbabstimmung wird sichergestellt, dass Ihre Komponenten perfekt zum Corporate Branding passen. Durch die Beibehaltung des Glanzes sehen die Teile trotz längerer Witterungseinflüsse wie neu aus. Maßgeschneiderte Texturprofile können Fingerabdrücke verbergen oder Endbenutzern eine bessere Griffigkeit bieten. Bei der Angabe Bei der Herstellung kundenspezifischer Metallteile sollten Sie niemals die kosmetische Wirkung des endgültigen Finishs außer Acht lassen. Eine hochwertige Beschichtung kommuniziert sofort den hohen Fertigungsstandard.
Nachfolgend finden Sie eine Kurzreferenztabelle mit einer Zusammenfassung dieser primären Behandlungskategorien:
Primäre Ergebniskategorie |
Typische Behandlungsprozesse |
Ideale Anwendungsumgebungen |
|---|---|---|
Korrosionsschutz |
Eloxierung Typ III, spezielle Pulverbeschichtung, kundenspezifische Verzinkung |
Marine, Chemieanlagen, Zonen mit hoher Luftfeuchtigkeit |
Mechanische Verschleißfestigkeit |
Hartchrom, chemisches Nickel, Trockenschmierstoffe |
Zahnräder, Gleitschienen, Gewindepassflächen |
Kosmetische Konsistenz |
Individuelle Farbanpassung, strukturierte Beschichtung, UV-beständige Beschichtung |
Verbraucherorientierte Panels, Gerätegehäuse mit Markenlogo |
Die Auswahl des richtigen Fertigungspartners erfordert eine sorgfältige Bewertung. Sie können einem Anbieter nicht blind vertrauen, dass er sich um Ihre Oberflächenveredelung kümmert. Sie benötigen einen strukturierten Entscheidungsrahmen, um ihre Fähigkeiten genau beurteilen zu können. Oberflächliche Kontrollen führen oft zu katastrophalen Produktionsergebnissen.
Die Wiederholbarkeit von Charge zu Charge ist das Markenzeichen hochwertiger Fertigung. Wie stellt die Fabrik jedes Mal konsistente Ergebnisse sicher? Suchen Sie nach automatisierten Leitungsüberwachungssystemen. Diese Systeme überwachen kontinuierlich Temperatur, Spannung und Eintauchzeiten. Menschliche Fehler werden minimiert, wenn Software diese kritischen Variablen verwaltet. Ebenso wichtig sind dokumentierte Kontrollen der Badchemie. Galvanisierungsbäder verschlechtern sich mit der Zeit, da die Chemikalien aufgebraucht sind. Wenn ein Anbieter keine Protokolle über seine chemische Wartung bereitstellen kann, kann er keine einheitliche Dicke oder Haftung der Beschichtung garantieren. Fragen Sie nach den Titrationsplänen und Protokollen zur Chemikalienauffüllung.
Ein schönes Finish löst sich schnell von einem schlecht vorbereiteten Untergrund ab. Die endgültige Beschichtung ist nur so gut wie die Untergrundvorbereitung darunter. Bewerten Sie ihre mechanischen und chemischen Vorbehandlungsstandards sorgfältig.
Mechanische Vorbereitung: Wird Medienstrahlen eingesetzt, um ein ideales Oberflächenprofil zu erzeugen? Eine aufgeraute Oberfläche sorgt für eine bessere mechanische Haftung von Farben und Pulvern.
Chemische Vorbereitung: Entsprechen ihre Entfettungs- und Säureätzprotokolle den Industriestandards? Öle, Kühlmittel und Walzzunder müssen vollständig entfernt werden.
Handhabung: Werden strenge Reinraumprotokolle zwischen der Vorbereitungs- und der Beschichtungsphase durchgesetzt? Luftverunreinigungen können eine Charge ruinieren, bevor sie überhaupt in den Galvanisierungstank gelangt.
Das Überspringen oder Überstürzen dieser Schritte führt direkt zu Feldausfällen. Abplatzungen, Blasenbildung und Unterschichtkorrosion deuten in der Regel auf eine überstürzte Vorbehandlung hin.
Verlassen Sie sich nie allein auf Sichtprüfungen. Ein Teil könnte perfekt aussehen, während zugrunde liegende Mängel verdeckt werden. Seriöse Anbieter liefern überprüfbare, empirische Daten. Erwarten Sie umfassende zerstörende und zerstörungsfreie Prüfberichte.
Gitterschnitt-Haftungstest: Bestätigt, dass die Beschichtung sicher mit dem Grundmetall haftet. Eine Klinge ritzt das Finish ein und aggressives Klebeband testet die Haftfestigkeit.
Mil-Dickenmessungen: Stellt sicher, dass die Beschichtung den genauen Maßanforderungen entspricht. Wirbelstrom- oder Magnetmessgeräte liefern sofortiges Feedback.
Spektrometrie: Verifiziert die genaue chemische Zusammensetzung der abgeschiedenen Schicht. Dies ist für Legierungen, die präzise Materialeigenschaften erfordern, von entscheidender Bedeutung.
Best Practices: Fordern Sie immer Mustercoupons an, bevor Sie einen vollständigen Produktionslauf genehmigen. Unterziehen Sie diese Coupons einem unabhängigen Labortest, um die internen QS-Daten des Anbieters zu überprüfen.
Häufige Fehler: Ein niedrigeres Angebot annehmen, ohne die Vorbehandlungsprozesse des Anbieters zu prüfen. Schlechte Vorbereitungsarbeiten sind die häufigste Ursache für eine vorzeitige Delaminierung der Beschichtung.
Die Festlegung eines individuellen Finishs ist nicht nur eine Beschaffungsaufgabe. Es bringt erhebliche technische Herausforderungen mit sich. Wenn diese Realitäten während der Entwurfsphase nicht berücksichtigt werden, führt dies später zu massiven Montageproblemen. Ingenieure müssen die Lücke zwischen theoretischen CAD-Modellen und physischen Fertigungsbeschränkungen schließen.
Beschichtungen verleihen Ihren Teilen physisches Material. Diese zusätzliche Dicke verändert die endgültigen Abmessungen. Ingenieure müssen die Abmessungen vor und nach der Beschichtung sorgfältig berechnen. Wenn Sie eine enge Toleranz für den Presssitz eines Lagers festlegen, macht die Zugabe von 0,6 mm (ca. 2 mm) stromloser Nickelschicht den Zusammenbau unmöglich. Sie müssen Ihrem Veredelungspartner die Maßanforderungen klar mitteilen. Sie müssen wissen, welche Maße vor dem Auftragen der Beschichtung gelten und welche danach gelten. An scharfen Ecken baut sich die Beschichtung stärker auf als an flachen Stellen. Dieses als Kantenaufbau bekannte Phänomen muss bei Ihrem ursprünglichen Entwurf berücksichtigt werden. Durch das Hinzufügen kleiner Radien an Ecken wird dieses Problem häufig wirksam gemildert.
Manchmal möchte man das Finish nur an bestimmten Stellen vornehmen. Möglicherweise müssen Sie kritische Innengewinde freihalten, um die richtigen Drehmomentspezifikationen einzuhalten. Für die elektrische Leitfähigkeit kann es erforderlich sein, dass bestimmte Erdungspunkte unlackiert bleiben. Dieser Vorgang wird Maskierung genannt. Das Maskieren ist bekanntermaßen schwierig und arbeitsintensiv. Es sind maßgeschneiderte Silikonstopfen, Spezialbänder oder maschinell bearbeitete Vorrichtungen erforderlich. Es unterstreicht die Notwendigkeit sehr erfahrener Arbeitskräfte und einer strengen Qualitätssicherung. Wenn sich das Abdeckband während eines chemischen Bades löst, wird das gesamte Teil zerstört. Hochwertig integrieren Industrielle Oberflächenbehandlungsdienste erfordern eine sorgfältige Planung rund um diese selektiven Endbearbeitungszonen. Entwerfen Sie Teile nach Möglichkeit immer so, dass komplexe Maskierungsanforderungen minimiert werden.
Viele Fertigungsbetriebe lagern ihre Endbearbeitungsvorgänge aus. Dies führt zu inhärenten Risiken in der Lieferkette. Wenn Ihr Fertigungspartner Teile an einen Drittbeschichter schickt, wie verwaltet er die Logistik? Der Transport birgt erhebliche Risiken einer Teilebeschädigung. Beim Be- und Entladen entstehen leicht Kratzer und Dellen. Outsourcing verlängert zudem die Durchlaufzeiten erheblich. Sie müssen beurteilen, ob die Fabrik eine interne Endbearbeitung anbietet oder auf ein zertifiziertes Lieferantennetzwerk angewiesen ist. Interne Kapazitäten rationalisieren häufig die Produktion und verbessern die Qualitätskontrolle erheblich. Wenn sie auslagern, fordern Sie Transparenz darüber, wie sie ihre Sekundärlieferanten prüfen. Fragen Sie nach dem Fehlerbeseitigungsprozess, wenn ein Subunternehmer eine Charge ruiniert.
Sie haben Ihre technischen Anforderungen ermittelt. Sie verstehen die damit verbundenen technischen Risiken. Jetzt müssen Sie potenzielle Fertigungspartner anhand strenger Prüfkriterien in die engere Wahl ziehen. Diese abschließende Bewertung trennt fähige Partner von Anbietern mit hohem Risiko.
Branchenkonformität ist in der modernen Fertigung nicht verhandelbar. Stellen Sie sicher, dass der Anbieter über aktuelle Zertifizierungen verfügt, die für Ihren spezifischen Sektor relevant sind. Eine ISO 9001-Zertifizierung demonstriert grundlegende Qualitätsmanagementpraktiken. Viele Branchen erfordern jedoch eine viel strengere Aufsicht. Sind sie RoHS-konform (Restriction of Hazardous Substances)? Dies ist für Elektronik und Konsumgüter von entscheidender Bedeutung. Erfüllen sie die REACH-Vorschriften für den europäischen Markt? Für Luft- und Raumfahrt- und Automobilanwendungen sind häufig spezielle NADCAP- oder IATF-Zertifizierungen erforderlich. Fordern Sie diese Unterlagen vorab an. Akzeptieren Sie keine abgelaufenen oder ausstehenden Zertifikate. Die Validierung dieser Anmeldeinformationen schützt Ihr Unternehmen vor behördlichen Bußgeldern und Produktrückrufen.
In der modernen Fertigung schützt Sie die Rückverfolgbarkeit vor schwerwiegenden Haftungsansprüchen. Fordern Sie eine klare und umfassende Dokumentation für jede produzierte Charge. Fordern Sie Berichte zur Erstmusterprüfung (FAI) für alle neuen Teile. Nutzen Sie den Production Part Approval Process (PPAP), um eine nachhaltige Qualität im Laufe der Zeit sicherzustellen. In diesen Dokumenten müssen die genauen chemischen Zusammensetzungen aufgeführt sein, die verwendet werden. Außerdem sollten sie die spezifischen Prozessparameter wie Aushärtetemperaturen und Baddauern erfassen. Dieser Datenpfad ist von unschätzbarem Wert, wenn später eine Fehlerbehebung vor Ort erforderlich wird. Damit können Ingenieure einen Fehler auf eine bestimmte Beschichtungscharge oder ein bestimmtes Datum zurückführen.
Steigen Sie nicht direkt in einen Großserienproduktionsauftrag ein. Ihr nächster Schritt sollte immer einen begrenzten Pilotlauf umfassen. Fordern Sie Prototypentests zur Validierung an Präzisionsmetallveredelungsdienste . Mithilfe eines kontrollierten Pilotlaufs können Sie die Kommunikationsfähigkeiten, Qualitätskontrollprozesse und die Einhaltung von Vorlaufzeiten beurteilen. Bewerten Sie die Prototypenteile sorgfältig anhand Ihrer Konstruktionszeichnungen. Führen Sie umgehend Haftungstests und Maßkontrollen durch. Nehmen Sie größere Produktionsmengen erst dann in Kauf, wenn der Pilot alle Funktions- und Kosmetiktests bestanden hat. Dieser methodische Ansatz minimiert das finanzielle Risiko drastisch.
Die Wahl des richtigen individuellen Finishs ist ebenso wichtig wie die Wahl der richtigen Grundlegierung. Der Ruf eines OEM beruht buchstäblich auf der Oberfläche seiner Produkte. Wenn die Verarbeitung fehlschlägt, empfindet der Kunde das gesamte Produkt als fehlerhaft, unabhängig von der internen Qualität. Bei der Auswahl eines Anbieters müssen wir weit über die grundlegenden Möglichkeiten der Metallumformung hinausblicken. Ein echter Fertigungspartner entwickelt proaktiv die Oberflächenbehandlung. Sie arbeiten mit Ihrem Designteam zusammen, um die Funktionslebensdauer der Komponente zu verlängern. Sie helfen Ihnen dabei, die Komplexität von Toleranzstapeln und der Einhaltung gesetzlicher Vorschriften nahtlos zu bewältigen. Prüfen Sie noch heute Ihre aktuellen Komponentenausfallraten. Identifizieren Sie bestimmte Bereiche, in denen Standardoberflächen hinter den Erwartungen zurückbleiben. Wenden Sie sich dann an einen technischen Vertriebsingenieur, um die optimale kundenspezifische Oberfläche für Ihren nächsten Produktionslauf festzulegen. Die Verbesserung Ihrer Veredelungsstrategie ist ein bewährter und zuverlässiger Weg zu einer längeren Produkthaltbarkeit und langfristigem Markterfolg.
A: Bei der Standard-Pulverbeschichtung werden Standardfarben und generische Harzbasen verwendet, die für allgemeine Umgebungen entwickelt wurden. Bei der kundenspezifischen Pulverbeschichtung sind technische Anforderungen an die Dicke im Mil-Bereich erforderlich. Es verwendet spezielle UV-beständige oder chemikalienbeständige Formulierungen, die genau auf Ihre Anwendung zugeschnitten sind. Darüber hinaus umfassen kundenspezifische Prozesse oft hochgradig maßgeschneiderte Aushärtungszyklen, um maximale Haftung unter extremen Bedingungen sicherzustellen.
A: Das ist möglich, insbesondere wenn der Endbearbeitungsprozess an einen Drittanbieter ausgelagert wird. Die Integration spezieller Lackierungen erfordert in der Regel zusätzliche 3 bis 7 Tage, abhängig von der Maskierungskomplexität und der Losgröße. Durch die Zusammenarbeit mit einem Anbieter, der die Fertigung und Endbearbeitung im eigenen Haus übernimmt, werden jedoch Transportverzögerungen minimiert und die Zeitpläne optimiert.
A: Unterschiedliche Behandlungen wirken sich auf einzigartige Weise auf die Abmessungen aus. Prozesse wie das Eloxieren vom Typ III dringen in das Aluminium ein und bilden sich an der Oberfläche aus. Umgekehrt erhöht eine Pulverbeschichtung oder -plattierung lediglich die Materialdicke nach außen. In technischen Zeichnungen muss ausdrücklich angegeben werden, ob die angegebenen Maße für die „Vorbearbeitung“ oder die „Nachbearbeitung“ gelten, um eine ordnungsgemäße Endmontage sicherzustellen.