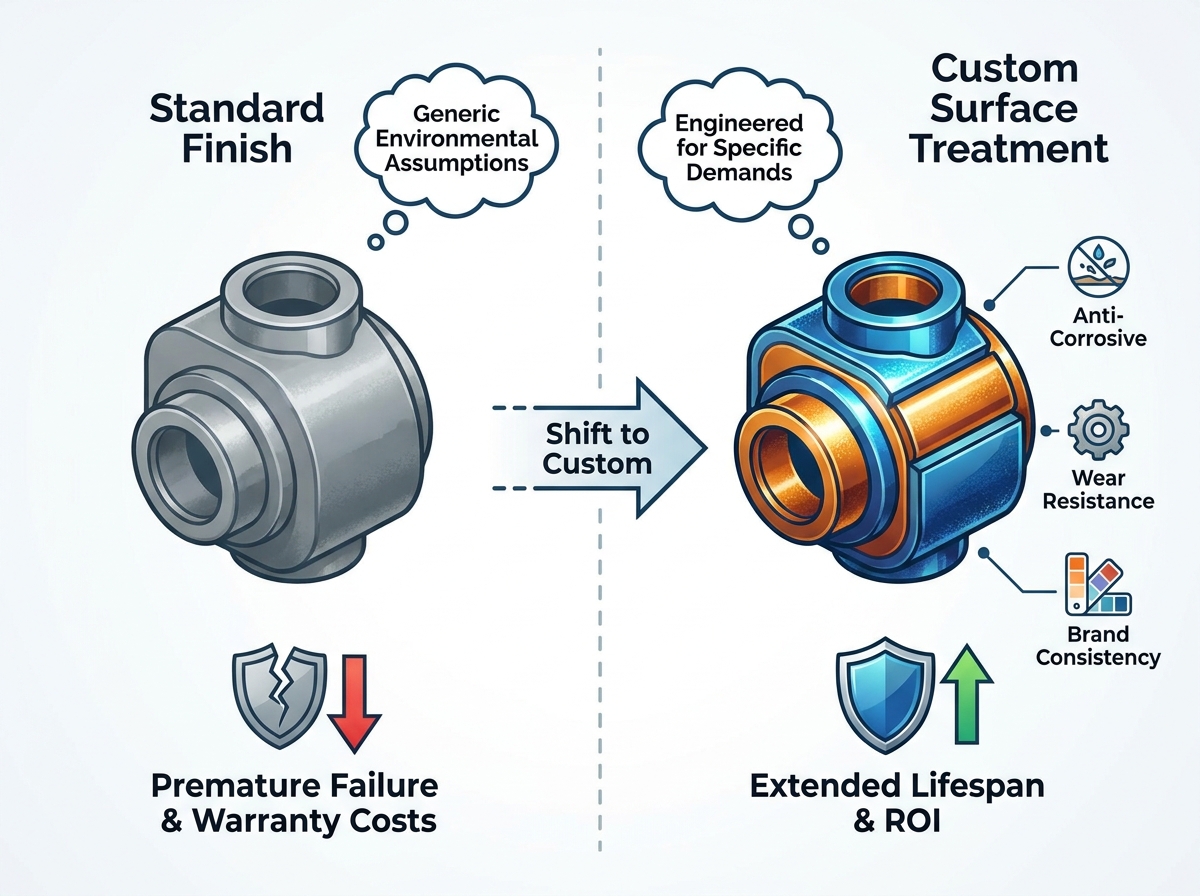
標準化された金属仕上げは、多くの場合、汎用用途に完璧に機能します。ただし、OEM サプライ チェーンにおける商業的な実現可能性は、最終表面層の正確な仕様に大きく依存します。調達チームと主任エンジニアは、金属の初期成形の先を見据える必要があります。製造パートナーの評価は、単に切断したり曲げたりするだけではありません。部品が時間の経過とともに要求の厳しい最終使用環境にどのように耐えられるかを判断する必要があります。コンポーネントが腐食したり早期に劣化すると、製品のエコシステム全体が危険にさらされます。
このガイドでは、カスタム表面処理の指定が決定段階の重要な要素である理由を検討します。適切なパートナーを選択することで長期保証のリスクがどのように軽減されるかを調査します。ベンダーの仕上げ能力を効果的に評価する方法を学びます。特殊なコーティングを優先することで、コンポーネントが厳しい産業上の現実に耐えられるようになります。カスタム処理のビジネスケースを詳しく説明します。用途に応じてさまざまな仕上げを分類します。最後に、潜在的なベンダーを監査するための堅牢なフレームワークを提供します。
耐久性に対する ROI: カスタム表面処理により、現場での早期故障や高価な保証請求を防止することで、総所有コストを削減します。
公差管理: 精密コーティングには、重要な嵌合面での公差の積み重ねを考慮した厳密な事前エンジニアリングが必要です。
ベンダーの統合: 仕上げを統合または厳密に管理する工場と提携することで、サプライ チェーンのボトルネックや単一障害点のリスクが軽減されます。
準拠は必須です: カスタム仕上げは、業界固有の規制基準 (RoHS、REACH、FDA、または MIL-SPEC など) に準拠する必要があります。
基本的な亜鉛メッキや標準的な粉体塗装などの標準仕上げは、一般的な環境条件を想定しています。これらの既製の処理が産業用途の極端な現実に適合することはほとんどありません。エンジニアは、初期費用を節約するためにそれらを指定することがよくあります。このアプローチでは、目に見えない脆弱性が生じます。腐食性、摩擦性が高い、または化学的に攻撃的な環境に部品を配置すると、標準のコーティングは急速に劣化します。このような失敗による経済的影響は深刻です。
大量生産では、腐食、かじり、表面劣化のコストを考慮してください。バッチのとき OEM 板金コンポーネントが 現場で故障すると、その影響は倍増します。直接の交換コストが発生します。現場での修理の人件費も吸収します。ブランドの評判は甚大な損害を被ります。保証請求が急増しています。こうした出費は、安価な一般的な仕上げ材を選択することで得られる初期の節約額に比べてすぐに小さくなってしまいます。さらに、部品を頻繁に交換すると、顧客の業務が中断されます。これは契約の喪失や市場の信頼の低下につながります。
表面処理戦略を成功させるには、根本的な考え方の転換が必要です。調達チームは、部品ごとの最低コストの計算から離れる必要があります。代わりに、バッチごとの最低の故障率を達成することに重点を置く必要があります。特定の使用例に合わせて設計されたカスタム仕上げにより、堅牢な防御メカニズムが提供されます。ベース合金を環境ストレス要因から保護します。これは航空宇宙、医療機器、重機の製造現場で常に見られます。これらの分野では、標準仕上げでは要求される性能しきい値をまったく満たすことができません。
かじりは、2 つの金属表面が重い負荷の下でこすれるときに発生します。標準仕上げには、この局所的な溶着を防ぐのに必要な潤滑性や硬度が欠けていることがよくあります。カスタムのドライフィルム潤滑剤または人工メッキにより、この問題は完全に解決されます。同様に、標準的な亜鉛メッキは、管理された屋内施設では錆びにくい可能性があります。海洋環境や化学処理工場ではすぐに故障します。特殊な仕上げにアップグレードすると、コンポーネントが動作する場所に関係なく、確実に動作することが保証されます。コーティングの特性を、製品が日常的に直面する環境上の危険と直接一致させる必要があります。
エンジニアは、主要なパフォーマンス結果に基づいて治療を分類する必要があります。化学プロセスを観察するだけでは十分なことはほとんどありません。洗練された OEM 金属製造工場は、 解決する正確な問題に基づいて仕上げを分類します。このアプリケーション主導の選択プロセスにより、最適な結果が保証されます。これにより、エンジニアが習慣のみに基づいて仕上げを選択することがなくなります。
多くのコンポーネントは毎日厳しい環境に直面しています。塩水噴霧に長時間さらされたり、極度の湿気や化学物質による洗浄には、堅牢な防御層が必要です。高度なタイプ III ハードコート陽極酸化処理は、アルミニウム部品に優れた耐食性を提供します。表面の分子構造を変化させ、信じられないほど硬いバリアを作成します。特殊な粉体塗装により、スチールアセンブリに厚く耐久性のあるバリアを提供します。これらには、強い太陽光の下でのチョーキングを防ぐために UV 阻害剤を組み込むことができます。亜鉛めっきプロセスは、必要な塩水噴霧暴露時間に合わせて明示的に調整できます。適切な防食仕上げを選択すると、母材の耐用年数が飛躍的に延びます。構造の完全性が損なわれる前に酸化を阻止します。
可動構造コンポーネントには、まったく異なる表面特性が必要です。ここでは、摩擦の低減と機械的摩耗の防止が最優先事項です。硬質クロムメッキにより、極めて高い表面硬度が得られます。油圧シリンダーやギアシャフトの耐摩耗性に非常に優れています。無電解ニッケルめっきは、優れた潤滑性と複雑な形状全体にわたって均一な厚さを提供します。電解プロセスとは異なり、エッジが蓄積することなく、深い凹みを均一にコーティングします。ドライフィルム潤滑剤は、ネジ付きファスナーやスライドレールのかじりを防ぎます。これらの処理は、金属同士の接触が避けられない内部機構にとって不可欠です。メンテナンス間隔が短縮され、機械効率が向上します。
工業環境であっても、視覚的な魅力は重要です。バッチ間の一貫性により、ブランドの信頼が構築されます。顧客は機械の内部の品質を外観で判断することがよくあります。カスタム カラー マッチングにより、コンポーネントが企業ブランドと完全に一致することが保証されます。光沢保持により、長期間風雨にさらされてもパーツが新品の状態に保たれます。カスタマイズされたテクスチャプロファイルにより、指紋を隠したり、エンドユーザーにより優れたグリップを提供したりできます。指定する場合 カスタム金属製造部品、最終仕上げの外観上の影響を決して見逃さないでください。高品質のコーティングは、優れた製造基準を即座に伝えます。
以下は、これらの一次治療カテゴリーをまとめた早見表です。
主な結果のカテゴリー |
代表的な治療プロセス |
理想的なアプリケーション環境 |
|---|---|---|
防食保護 |
タイプ III 陽極酸化、特殊粉体塗装、カスタム亜鉛メッキ |
海洋、化学プラント、高湿地帯 |
機械的耐摩耗性 |
硬質クロム、無電解ニッケル、ドライフィルム潤滑剤 |
ギア、スライド レール、ねじ付き合わせ面 |
化粧品の一貫性 |
カスタムカラーマッチング、テクスチャード加工、耐紫外線メッキ |
消費者向けパネル、ブランド機器のハウジング |
適切な製造パートナーを選択するには、綿密な評価が必要です。表面仕上げを扱うベンダーを盲目的に信頼することはできません。彼らの能力を正確に評価するには、構造化された意思決定の枠組みが必要です。表面的なチェックは、多くの場合、悲惨な生産結果につながります。
バッチ間の再現性は、高品質の製造の特徴です。工場ではどのようにして毎回一貫した結果を保証しているのでしょうか?自動ライン監視システムを探してください。これらのシステムは、温度、電圧、浸漬時間を継続的に追跡します。ソフトウェアがこれらの重要な変数を管理すると、人的エラーが最小限に抑えられます。文書化された浴化学制御も同様に重要です。めっき浴は時間の経過とともに化学薬品が消耗するにつれて劣化します。ベンダーが化学メンテナンスのログを提供できない場合、一貫したメッキの厚さや密着性を保証することはできません。滴定スケジュールと化学物質の補充プロトコルを確認するよう依頼してください。
美しい仕上げは、準備が不十分な下地をすぐに剥がしてしまいます。最終的なコーティングの品質は、その下の表面処理によって決まります。機械的および化学的前処理基準を厳密に評価します。
機械的準備: 理想的な表面プロファイルを作成するためにメディア ブラストを使用していますか?粗面化された表面により、塗料や粉末の機械的接着力が向上します。
化学薬品の準備: 脱脂および酸エッチングのプロトコルは業界標準に準拠していますか?オイル、冷却剤、ミルスケールは完全に除去する必要があります。
取り扱い: 準備段階とめっき段階の間に厳格なクリーンルームプロトコルを適用していますか?空気中の汚染物質は、めっきタンクに入る前にバッチを台無しにする可能性があります。
これらの手順を省略したり急ぐと、現場での失敗に直接つながります。剥離、膨れ、および膜下の腐食は通常、急いで前処理を行ったことが原因です。
決して目視検査だけに頼らないでください。部品は、根本的な欠陥を隠しながら完璧に見える場合があります。評判の良いベンダーは、検証可能な経験的なデータを提供します。包括的な破壊テストおよび非破壊テストのレポートが期待されます。
クロスハッチ接着試験: コーティングが母材金属にしっかりと接着していることを確認します。ブレードで仕上げを評価し、強力なテープで接着強度をテストします。
ミル厚さ測定: コーティングが指定された正確な寸法要件を満たしていることを確認します。渦電流または磁気ゲージは即座にフィードバックを提供します。
分光分析: 堆積した層の正確な化学組成を検証します。これは、正確な材料特性が要求される合金にとって不可欠です。
ベスト プラクティス: 完全な実稼働を承認する前に、必ずサンプル クーポンをリクエストしてください。これらのクーポンを独立したラボでテストし、ベンダーの内部 QA データを検証します。
よくある間違い: ベンダーの前処理プロセスを監査せずに、より低い見積もりを受け入れる。不十分な準備作業は、コーティングの早期剥離の主な原因です。
カスタム仕上げの指定は、単なる調達作業ではありません。それにはエンジニアリング上の重大な課題が伴います。設計段階でこれらの現実を考慮しないと、後で組み立てに大きな問題が発生します。エンジニアは、理論上の CAD モデルと物理的な製造上の制約との間のギャップを埋める必要があります。
コーティングは部品に物理的な材料を追加します。この厚みの追加により、最終的な寸法が変わります。エンジニアは、めっき前およびめっき後の寸法を綿密に計算する必要があります。ベアリングの圧入に厳しい公差を指定した場合、2 ミルの無電解ニッケルを追加すると組み立てが不可能になります。寸法要件を仕上げパートナーに明確に伝える必要があります。彼らは、コーティングを施す前にどの寸法が適用されるのか、そしてコーティングが施された後にどの寸法が適用されるのかを知る必要があります。メッキは平らな部分よりも鋭利な角に多く蓄積します。エッジビルドアップとして知られるこの現象は、初期設計で考慮する必要があります。多くの場合、コーナーにわずかなアールを追加すると、この問題が効果的に軽減されます。
場合によっては、特定の領域のみを仕上げたい場合があります。適切なトルク仕様を維持するには、重要な雌ねじを裸のままにしておく必要がある場合があります。導電性を確保するために、特定の接地点を塗装しないままにする必要がある場合があります。このプロセスはマスキングと呼ばれます。マスキングは困難で多大な労力を要することで知られています。カスタムのシリコンプラグ、特殊なテープ、または機械加工された固定具が必要です。これは、経験豊富な労働力と厳格な品質保証の必要性を浮き彫りにしています。薬液浴中にマスキングテープが浮き上がってしまうと、パーツ全体が台無しになってしまいます。高品質の統合 工業用表面処理サービスで は、これらの選択的な仕上げゾーンを中心に慎重な計画が必要です。可能な限り複雑なマスキング要件を最小限に抑えるようにパーツを設計してください。
多くの製造工場は仕上げ作業を外部委託しています。これにより、サプライチェーンに固有のリスクが生じます。製造パートナーが部品をサードパーティの塗装業者に送る場合、物流はどのように管理しますか?交通機関では、部品が損傷する重大なリスクが生じます。積み降ろしの際に傷や凹みが発生しやすくなります。アウトソーシングによりリードタイムも大幅に延長されます。工場が社内仕上げを提供しているか、認定ベンダーのネットワークに依存しているかを評価する必要があります。多くの場合、社内機能により生産が合理化され、品質管理が大幅に向上します。外部委託する場合は、二次サプライヤーをどのように監査するかについて透明性を要求してください。下請け業者がバッチを台無しにした場合の欠陥解決プロセスについて尋ねてください。
技術的要件を確立しました。エンジニアリング上のリスクが伴うことを理解しています。今後は、厳格な監査基準に基づいて、潜在的な製造パートナーを最終候補者に絞り込む必要があります。この最終評価により、有能なパートナーと高リスクのベンダーが区別されます。
現代の製造業では、業界のコンプライアンスは交渉の余地がありません。ベンダーが特定の分野に関連する最新の認定を保持していることを確認してください。 ISO 9001 認証は、基本的な品質管理の実践を実証します。しかし、多くの業界ではさらに厳しい監視が必要です。 RoHS(有害物質の使用制限)に準拠していますか?これは電子機器や消費財にとって非常に重要です。欧州市場向けの REACH 規制を満たしていますか?航空宇宙および自動車アプリケーションでは、多くの場合、専門的な NADCAP または IATF 認定が必要です。これらの書類を事前にリクエストしてください。期限切れまたは保留中の証明書は受け入れないでください。これらの資格情報を検証することで、規制上の罰金や製品リコールから会社を保護できます。
現代の製造業では、トレーサビリティによって重大な責任から保護されます。生産されるすべてのバッチについて、明確で包括的な文書を要求します。すべての新しい部品に対して初回製品検査 (FAI) レポートが必要です。製造部品承認プロセス (PPAP) を使用して、長期にわたる品質の維持を保証します。これらの文書には、使用される正確な化学組成が詳しく記載されている必要があります。また、硬化温度や浴時間などの特定のプロセスパラメータも記録する必要があります。このデータ証跡は、後で現場でのトラブルシューティングが必要になった場合に非常に貴重です。これにより、エンジニアは障害を特定のめっきバッチまたは日付まで遡って追跡できます。
いきなり大量生産契約を締結しないでください。次のステップでは、常に限定的なパイロット実行を行う必要があります。プロトタイプのテストをリクエストして検証してください 精密金属仕上げサービス。制御されたパイロット実行により、コミュニケーションスキル、品質管理プロセス、リードタイムの順守を評価できます。プロトタイプの部品を設計図面と照らし合わせて厳密に評価します。すぐに接着テストと寸法チェックを行ってください。パイロットがすべての機能テストと外観テストに合格した場合にのみ、より大きな生産量を約束します。この系統的なアプローチにより、財務リスクが大幅に最小限に抑えられます。
適切なカスタム仕上げを選択することは、適切なベース合金を選択することと同じくらい重要です。 OEM の評判は文字通り製品の表面にかかっています。仕上げが失敗すると、顧客は内部の品質に関係なく、製品全体が欠陥品であると認識します。ベンダーを選択するときは、基本的な金属成形能力をはるかに超えたものに目を向ける必要があります。真の製造パートナーは、表面処理を積極的に設計します。彼らは設計チームと協力して、コンポーネントの機能寿命を延ばします。これらは、許容誤差の積み重ねや規制遵守の複雑さをシームレスにナビゲートするのに役立ちます。今すぐ現在のコンポーネントの故障率を監査してください。標準仕上げが期待を下回っている特定の領域を特定します。次に、テクニカル セールス エンジニアに相談して、次回の生産実行に最適なカスタム仕上げを指定します。仕上げ戦略をアップグレードすることは、製品の耐久性を高め、市場での長期的な成功を実現するための、実証済みの信頼できる方法です。
A: 標準粉体塗装は、ストックカラーと一般環境向けに設計された汎用樹脂ベースを使用しています。カスタム粉体塗装には、設計されたミル厚さの要件が含まれます。お客様の用途に合わせて特別な耐紫外線性または耐薬品性を備えた配合を使用しています。さらに、カスタムプロセスには、極端な条件下で最大限の接着力を確保するために、高度に調整された硬化サイクルが含まれることがよくあります。
A: 特に仕上げプロセスがサードパーティ ベンダーに委託されている場合は可能です。特殊な仕上げを統合するには、マスキングの複雑さとバッチ サイズに応じて、通常、さらに 3 ~ 7 日かかります。ただし、製造と仕上げを社内で行うベンダーと提携することで、輸送の遅延が最小限に抑えられ、スケジュールが合理化されます。
A: 異なる処理は寸法に独自の影響を与えます。タイプ III 陽極酸化のようなプロセスは、表面に蓄積しながらアルミニウムに浸透します。逆に、粉体塗装またはメッキは、材料の厚みを外側に追加するだけです。適切な最終組み立てを保証するために、設計図面には、指定された寸法が「仕上げ前」または「仕上げ後」のどちらに適用されるかを明示的に記載する必要があります。