Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-22 Origine : Site

Les finitions métalliques standardisées conviennent souvent parfaitement aux applications générales. Cependant, la viabilité commerciale des chaînes d’approvisionnement OEM dépend fortement des spécifications exactes de la couche de surface finale. Les équipes d’approvisionnement et les ingénieurs principaux doivent regarder au-delà de la mise en forme initiale du métal. L'évaluation d'un partenaire de fabrication ne se limite pas à couper et à plier. Vous devez déterminer comment la pièce survit à son environnement d'utilisation finale exigeant au fil du temps. Si un composant se corrode ou se dégrade prématurément, cela met en péril l’ensemble de l’écosystème produit.
Ce guide examine pourquoi la spécification de traitements de surface personnalisés est un facteur décisionnel crucial. Nous explorons comment la sélection du bon partenaire atténue les risques de garantie à long terme. Vous apprendrez à évaluer efficacement les capacités de finition d'un fournisseur. En donnant la priorité aux revêtements spécialisés, vous garantissez que les composants résistent aux dures réalités industrielles. Nous détaillerons l’analyse de rentabilisation des traitements personnalisés. Nous catégoriserons différentes finitions en fonction de leurs applications prévues. Enfin, nous fournissons un cadre robuste pour auditer les fournisseurs potentiels.
ROI sur la durabilité : les traitements de surface personnalisés réduisent le coût total de possession en évitant les pannes prématurées sur le terrain et les réclamations coûteuses au titre de la garantie.
Gestion des tolérances : les revêtements de précision nécessitent une ingénierie initiale rigoureuse pour tenir compte des empilements de tolérances sur les surfaces de contact critiques.
Consolidation des fournisseurs : le partenariat avec une usine qui intègre ou gère étroitement la finition réduit les goulots d'étranglement de la chaîne d'approvisionnement et les risques de point de défaillance unique.
La conformité est obligatoire : les finitions personnalisées doivent être conformes aux normes réglementaires spécifiques à l'industrie (par exemple RoHS, REACH, FDA ou MIL-SPEC).
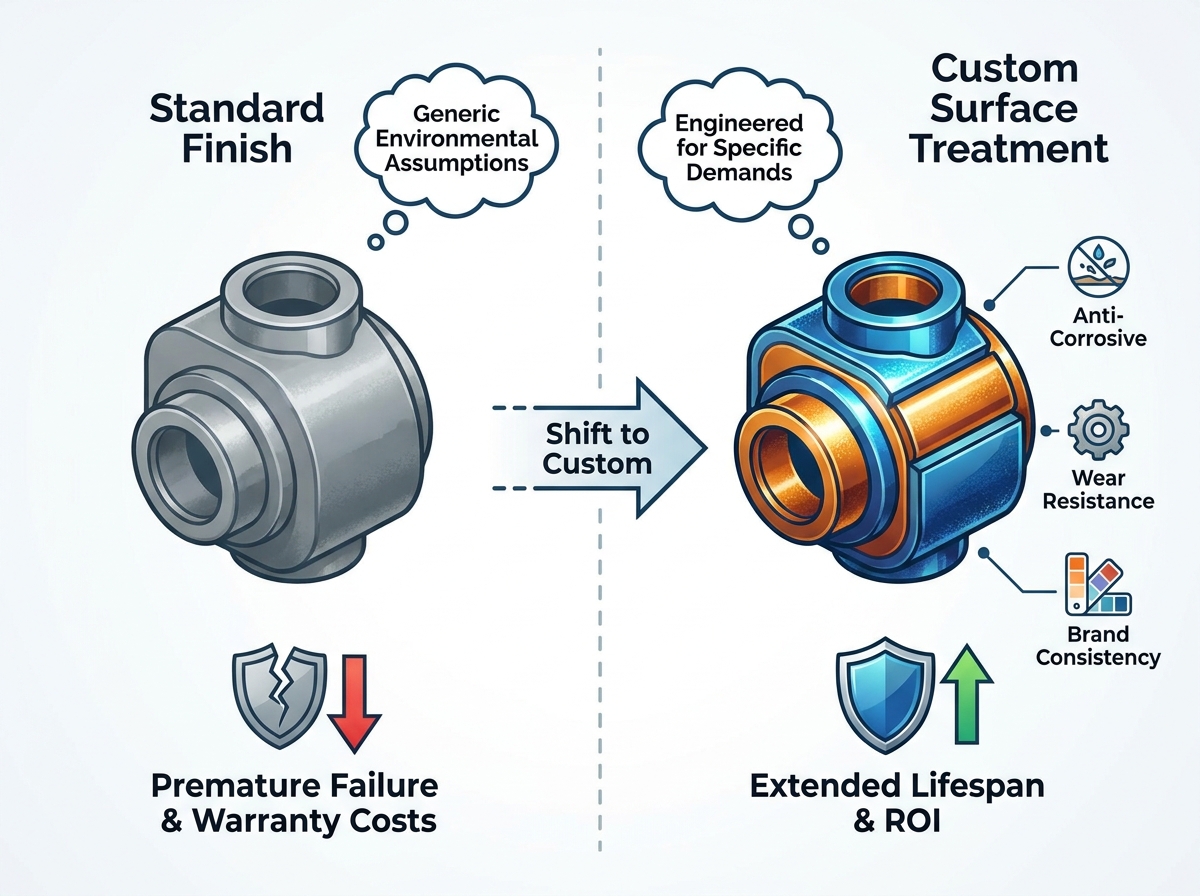
Les finitions standard comme le zingage de base ou le revêtement en poudre standard supposent des conditions environnementales génériques. Ces traitements standards correspondent rarement aux réalités extrêmes des applications industrielles. Les ingénieurs les spécifient souvent pour économiser les coûts initiaux. Cette approche crée des vulnérabilités invisibles. Lorsque vous déployez des pièces dans des environnements hautement corrosifs, à friction élevée ou chimiquement agressifs, les revêtements standards se décomposent rapidement. L’impact financier de tels échecs est grave.
Tenez compte du coût de la corrosion, du grippage ou de la dégradation esthétique sur les cycles de production à grand volume. Lorsqu'un lot de Les composants de tôlerie OEM tombent en panne sur le terrain, les conséquences se multiplient. Vous faites face à des coûts de remplacement directs. Vous absorbez également les dépenses de main-d’œuvre pour les réparations sur le terrain. La réputation de la marque subit d’immenses dommages. Les demandes de garantie montent en flèche. Ces dépenses éclipsent rapidement les économies initiales réalisées en choisissant une finition générique bon marché. De plus, les remplacements fréquents de pièces perturbent les opérations de votre client. Cela entraîne des pertes de contrats et une diminution de la confiance du marché.
Une stratégie de traitement de surface réussie nécessite un changement fondamental de mentalité. Les équipes d’approvisionnement doivent cesser de calculer le coût par pièce le plus bas. Au lieu de cela, ils doivent se concentrer sur l’obtention du taux d’échec le plus bas par lot. La finition personnalisée conçue pour votre cas d'utilisation spécifique fournit un mécanisme de défense robuste. Il protège l'alliage de base des facteurs de stress environnementaux. Nous le constatons constamment dans la fabrication de machines aérospatiales, médicales et lourdes. Dans ces secteurs, les finitions standards ne peuvent tout simplement pas atteindre les seuils de performance requis.
Le grippage se produit lorsque deux surfaces métalliques frottent l’une contre l’autre sous de lourdes charges. Les finitions standards manquent souvent du pouvoir lubrifiant ou de la dureté nécessaire pour empêcher ce soudage localisé. Les lubrifiants à film sec personnalisés ou le placage technique résolvent entièrement ce problème. De même, le zingage standard peut résister à la rouille dans une installation intérieure contrôlée. Il échouera rapidement dans les environnements marins ou dans les usines de traitement chimique. La mise à niveau vers une finition spécialisée garantit le fonctionnement fiable de vos composants, quel que soit l'endroit où ils fonctionnent. Vous devez aligner les propriétés du revêtement directement sur les risques environnementaux auxquels votre produit est confronté quotidiennement.
Les ingénieurs doivent catégoriser les traitements en fonction de leur principal résultat de performance. Il suffit rarement d’observer le processus chimique. Un sophistiqué L'usine de fabrication de métaux OEM classe les finitions en fonction du problème exact qu'elles résolvent. Ce processus de sélection axé sur les candidatures garantit des résultats optimaux. Cela empêche les ingénieurs de choisir une finition uniquement par habitude.
De nombreux composants sont quotidiennement confrontés à des environnements agressifs. Une exposition prolongée aux brouillards salins, à une humidité extrême ou à des lavages chimiques exigent des couches de défense robustes. L'anodisation avancée de type III offre une résistance exceptionnelle à la corrosion pour les pièces en aluminium. Il modifie la structure moléculaire de la surface, créant une barrière incroyablement dure. Les revêtements en poudre spécialisés fournissent des barrières épaisses et durables pour les assemblages en acier. Ceux-ci peuvent incorporer des inhibiteurs d’UV pour empêcher le farinage sous un soleil intense. Les processus de galvanisation peuvent être explicitement adaptés pour répondre aux heures d'exposition requises au brouillard salin. Choisir la bonne finition anticorrosion prolonge de façon exponentielle la durée de vie fonctionnelle du métal de base. Il arrête l’oxydation avant qu’elle ne compromette l’intégrité structurelle.
Les composants structurels en mouvement nécessitent des caractéristiques de surface totalement différentes. Ici, la réduction des frottements et la prévention de l’usure mécanique sont des priorités absolues. Le chromage dur offre une dureté de surface extrême. Il résiste incroyablement bien à l’abrasion dans les vérins hydrauliques et les arbres de transmission. Le placage autocatalytique au nickel offre un excellent pouvoir lubrifiant et une épaisseur uniforme sur des géométries complexes. Contrairement aux processus électrolytiques, il recouvre uniformément les creux profonds sans accumulation de bords. Les lubrifiants à film sec empêchent le grippage des fixations filetées ou des rails coulissants. Ces traitements sont indispensables pour les mécanismes internes où le contact métal sur métal est inévitable. Ils réduisent les intervalles de maintenance et améliorent l’efficacité mécanique.
L'attrait visuel est important, même dans les environnements industriels. La cohérence entre les lots renforce la confiance dans la marque. Les clients jugent souvent la qualité interne d’une machine par son aspect extérieur. La correspondance des couleurs personnalisée garantit que vos composants s'alignent parfaitement avec l'image de marque de l'entreprise. La rétention de brillance maintient les pièces comme neuves malgré une exposition prolongée aux éléments. Des profils de texture sur mesure peuvent masquer les empreintes digitales ou offrir une meilleure adhérence aux utilisateurs finaux. Lors de la spécification pièces de fabrication métallique sur mesure , ne négligez jamais l'impact cosmétique de la finition finale. Un revêtement de haute qualité communique instantanément des normes de fabrication haut de gamme.
Vous trouverez ci-dessous un tableau de référence rapide résumant ces principales catégories de traitement :
Catégorie de résultat principal |
Processus de traitement typiques |
Environnements d'application idéaux |
|---|---|---|
Protection anticorrosion |
Anodisation de type III, revêtement en poudre spécialisé, galvanisation sur mesure |
Usines marines, chimiques, zones à forte humidité |
Résistance à l'usure mécanique |
Chrome dur, nickel chimique, lubrifiants à film sec |
Engrenages, glissières, surfaces de contact filetées |
Cohérence cosmétique |
Correspondance des couleurs personnalisée, revêtement texturé, placage résistant aux UV |
Panneaux destinés aux consommateurs, boîtiers d'équipement de marque |
La sélection du bon partenaire de fabrication nécessite une évaluation diligente. Vous ne pouvez pas faire aveuglément confiance à un fournisseur pour gérer vos finitions de surface. Vous avez besoin d’un cadre décisionnel structuré pour évaluer leurs capacités avec précision. Des contrôles superficiels conduisent souvent à des résultats de production désastreux.
La répétabilité d’un lot à l’autre est la marque d’une fabrication de qualité. Comment l’usine garantit-elle des résultats cohérents à chaque fois ? Recherchez des systèmes automatisés de surveillance des lignes. Ces systèmes suivent en permanence la température, la tension et les temps d’immersion. L'erreur humaine est minimisée lorsque le logiciel gère ces variables critiques. Les contrôles documentés de la chimie du bain sont tout aussi essentiels. Les bains de placage se dégradent avec le temps à mesure que les produits chimiques s’épuisent. Si un fournisseur ne peut pas fournir de journaux de son entretien chimique, il ne peut pas garantir une épaisseur de placage ou une adhérence constante. Demandez à voir leurs calendriers de titrage et leurs protocoles de réapprovisionnement en produits chimiques.
Une belle finition se décolle rapidement d'un support mal préparé. La qualité du revêtement final dépend de la préparation de la surface en dessous. Évaluer rigoureusement leurs normes de prétraitement mécanique et chimique.
Préparation mécanique : utilisent-ils le sablage pour créer un profil de surface idéal ? Une surface rugueuse offre une meilleure adhérence mécanique aux peintures et poudres.
Préparation chimique : leurs protocoles de dégraissage et de gravure à l'acide sont-ils conformes aux normes de l'industrie ? Les huiles, les liquides de refroidissement et la calamine doivent être complètement éliminés.
Manipulation : appliquent-ils des protocoles stricts en salle blanche entre les étapes de préparation et de placage ? Les contaminants en suspension dans l’air peuvent détruire un lot avant même qu’il n’entre dans le réservoir de placage.
Sauter ou précipiter ces étapes conduit directement à des échecs sur le terrain. L'écaillage, la formation de cloques et la corrosion sous film sont généralement le signe d'un prétraitement précipité.
Ne vous fiez jamais uniquement aux inspections visuelles. Une pièce peut paraître parfaite tout en masquant les défauts sous-jacents. Des fournisseurs réputés fournissent des données empiriques vérifiables. Attendez-vous à voir des rapports complets de tests destructifs et non destructifs.
Test d'adhérence Cross-Hatch : confirme que le revêtement adhère solidement au métal de base. Une lame marque la finition et un ruban adhésif agressif teste la force d'adhérence.
Mesures d'épaisseur : garantit que le revêtement répond aux exigences dimensionnelles précises spécifiées. Les jauges à courants de Foucault ou magnétiques fournissent un retour instantané.
Spectrométrie : Vérifie la composition chimique exacte de la couche déposée. Ceci est vital pour les alliages exigeant des propriétés matérielles précises.
Meilleures pratiques : demandez toujours des échantillons de coupons avant d’approuver une production complète. Soumettez ces coupons à des tests en laboratoire indépendant pour vérifier les données d'assurance qualité internes du fournisseur.
Erreurs courantes : accepter un devis inférieur sans auditer les processus de prétraitement du fournisseur. Un mauvais travail de préparation est la principale cause de délaminage prématuré des revêtements.
La spécification d'une finition personnalisée n'est pas seulement une tâche d'approvisionnement. Cela implique des défis d’ingénierie importants. Ne pas tenir compte de ces réalités lors de la phase de conception entraîne d’énormes problèmes d’assemblage ultérieur. Les ingénieurs doivent combler le fossé entre les modèles CAO théoriques et les contraintes physiques de fabrication.
Les revêtements ajoutent de la matière physique à vos pièces. Cette épaisseur supplémentaire modifie les dimensions finales. Les ingénieurs doivent calculer méticuleusement les dimensions avant et après le placage. Si vous spécifiez une tolérance étroite pour un ajustement serré du roulement, l'ajout de deux mils de nickel autocatalytique rendra l'assemblage impossible. Vous devez communiquer clairement les exigences dimensionnelles à votre partenaire finisseur. Ils doivent savoir quelles dimensions s’appliquent avant le revêtement et lesquelles s’appliquent après. Le placage s’accumule davantage sur les angles vifs que sur les zones plates. Ce phénomène, appelé accumulation de bords, doit être pris en compte dans votre conception initiale. L'ajout de légers rayons aux coins atténue souvent efficacement ce problème.
Parfois, vous souhaitez uniquement la finition sur des zones spécifiques. Vous devrez peut-être garder les filetages internes critiques nus pour maintenir les spécifications de couple appropriées. Vous pourriez avoir besoin que des points de mise à la terre spécifiques restent non peints pour des raisons de conductivité électrique. Ce processus est appelé masquage. Le masquage est notoirement difficile et demande beaucoup de travail. Cela nécessite des bouchons en silicone personnalisés, des rubans spécialisés ou des luminaires usinés. Cela met en évidence la nécessité d’une main-d’œuvre hautement expérimentée et d’une assurance qualité rigoureuse. Si le ruban de masquage se soulève lors d'un bain chimique, la pièce entière est ruinée. Intégrer de la haute qualité les services de traitement de surface industriels nécessitent une planification minutieuse autour de ces zones de finition sélective. Concevez toujours les pièces pour minimiser les exigences de masquage complexes autant que possible.
De nombreux ateliers de fabrication sous-traitent leurs opérations de finition. Cela crée des risques inhérents à la chaîne d’approvisionnement. Si votre partenaire manufacturier envoie des pièces à un vernisseur tiers, comment gère-t-il la logistique ? Le transport présente des risques importants de dommages aux pièces. Des rayures et des bosses se produisent facilement lors du chargement et du déchargement. L’externalisation allonge également considérablement les délais de livraison. Vous devez évaluer si l'usine propose une finition en interne ou s'appuie sur un réseau de fournisseurs certifiés. Les capacités internes rationalisent souvent la production et améliorent considérablement le contrôle qualité. S’ils sous-traitent, exigez de la transparence sur la manière dont ils auditent leurs fournisseurs secondaires. Renseignez-vous sur leur processus de résolution des défauts lorsqu'un sous-traitant détruit un lot.
Vous avez établi vos exigences techniques. Vous comprenez les risques techniques impliqués. Désormais, vous devez sélectionner des partenaires de fabrication potentiels sur la base de critères d’audit stricts. Cette évaluation finale distingue les partenaires compétents des fournisseurs à haut risque.
La conformité de l’industrie n’est pas négociable dans le secteur manufacturier moderne. Vérifiez que le fournisseur détient les certifications actuelles pertinentes pour votre secteur spécifique. Une certification ISO 9001 démontre des pratiques de gestion de la qualité de base. Cependant, de nombreux secteurs nécessitent une surveillance beaucoup plus stricte. Sont-ils conformes à la directive RoHS (Restriction of Hazardous Substances) ? Ceci est essentiel pour l’électronique et les biens de consommation. Sont-ils conformes à la réglementation REACH pour le marché européen ? Les applications aérospatiales et automobiles nécessitent souvent des certifications spécialisées NADCAP ou IATF. Demandez ces documents à l’avance. N'acceptez pas les certificats expirés ou en attente. La validation de ces informations d'identification protège votre entreprise des amendes réglementaires et des rappels de produits.
Dans la fabrication moderne, la traçabilité vous protège contre de graves responsabilités. Exigez une documentation claire et complète pour chaque lot produit. Exiger des rapports d’inspection du premier article (FAI) pour toutes les nouvelles pièces. Utilisez le processus d’approbation des pièces de production (PPAP) pour garantir une qualité durable dans le temps. Ces documents doivent détailler les compositions chimiques exactes utilisées. Ils doivent également enregistrer les paramètres spécifiques du processus, tels que les températures de durcissement et la durée des bains. Cette piste de données est inestimable si un dépannage sur le terrain devient nécessaire ultérieurement. Il permet aux ingénieurs de retracer une défaillance jusqu'à un lot ou une date de placage spécifique.
Ne vous lancez pas directement dans un contrat de production à grand volume. Votre prochaine étape devrait toujours impliquer une exécution pilote limitée. Demander des tests de prototypes pour valider leur services de finition de précision des métaux . Une exécution pilote contrôlée vous permet d'évaluer leurs compétences en communication, leurs processus de contrôle qualité et leur respect des délais. Évaluez rigoureusement les pièces du prototype par rapport à vos dessins techniques. Effectuez immédiatement des tests d’adhérence et des contrôles dimensionnels. Ne vous engagez à produire des volumes de production plus importants qu’une fois que le pilote a réussi tous les tests fonctionnels et cosmétiques. Cette approche méthodique minimise considérablement le risque financier.
Choisir la bonne finition personnalisée est tout aussi vital que choisir le bon alliage de base. La réputation d'un équipementier repose littéralement sur la surface de ses produits. Si la finition échoue, le client perçoit l'ensemble du produit comme défectueux, quelle que soit la qualité interne. Nous devons regarder bien au-delà des capacités de base de façonnage des métaux lors du choix d’un fournie. Ils travaillent aux côtés de votre équipe de conception pour prolonger la durée de vie fonctionnelle du composant. Ils vous aident à naviguer en toute transparence dans les complexités des cumuls de tolérances et de la conformité réglementaire. Vérifiez dès aujourd’hui vos taux de défaillance actuels des composants. Identifiez les domaines spécifiques dans lesquels les finitions standard ne répondent pas aux attentes. Ensuite, consultez un ingénieur technico-commercial pour spécifier la finition personnalisée optimale pour votre prochaine série de production. La mise à niveau de votre stratégie de finition est une voie éprouvée et fiable vers une durabilité accrue des produits et un succès commercial à long terme.
R : Le revêtement en poudre standard utilise des couleurs d'origine et des bases de résine génériques conçues pour les environnements généraux. Le revêtement en poudre personnalisé implique des exigences techniques en termes d’épaisseur. Il utilise des formulations spécifiques résistantes aux UV ou aux produits chimiques adaptées à votre application exacte. De plus, les processus personnalisés impliquent souvent des cycles de durcissement hautement personnalisés pour garantir une adhérence maximale dans des conditions extrêmes.
R : C’est possible, surtout si le processus de finition est sous-traité à un fournisseur tiers. L'intégration de finitions spécialisées nécessite généralement 3 à 7 jours supplémentaires selon la complexité du masquage et la taille du lot. Cependant, un partenariat avec un fournisseur qui gère la fabrication et la finition en interne minimise les retards de transit et rationalise les calendriers.
R : Différents traitements affectent les dimensions de manière unique. Des processus comme l'anodisation de type III pénètrent dans l'aluminium tout en s'accumulant sur la surface. À l’inverse, le revêtement en poudre ou le placage ne fait qu’ajouter de l’épaisseur au matériau à l’extérieur. Les dessins techniques doivent indiquer explicitement si les dimensions spécifiées s'appliquent à une « pré-finition » ou à une « post-finition » pour garantir un assemblage final correct.