Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site

La hausse des coûts de main-d’œuvre et les indicateurs de qualité incohérents nuisent-ils à vos résultats ? J'ai passé des années dans les usines à diagnostiquer les retards de production. Le plus souvent, la préparation manuelle des surfaces constitue un goulot d’étranglement caché. Cela draine discrètement les ressources et ralentit l’ensemble du cycle de fabrication. Trouver l’équilibre entre le besoin d’une finition de surface impeccable et l’efficacité opérationnelle est un défi constant pour tout gestionnaire d’installations.
Au vu des tendances manufacturières actuelles, le secteur du traitement de surface subit une transformation massive. La pénurie chronique d’opérateurs qualifiés oblige à s’orienter vers les normes de l’Industrie 4.0. Les installations ne peuvent plus se permettre de traiter le profilage des surfaces comme une réflexion imprévisible et fastidieuse. L'automatisation intelligente est désormais une exigence de base. C’est le seul moyen fiable de maintenir la compétitivité mondiale et de protéger les marges bénéficiaires contre l’augmentation des frais généraux.
D'un point de vue technique, choisir le bon système de dynamitage nécessite de comparer les méthodes manuelles traditionnelles avec des solutions automatisées avancées. À l’issue de cette analyse technique, vous disposerez d’un cadre clair pour évaluer les besoins spécifiques de votre installation. Cela vous aidera à prendre une décision d’achat stratégique et basée sur les données.
Avant d'obtenir l'approbation du budget pour les biens d'équipement, les ingénieurs de production doivent comprendre les différences mécaniques fondamentales entre ces deux systèmes. Les deux méthodes ont pour objectif ultime de nettoyer, d’ébavurer ou de profiler un substrat. Cependant, ils exécutent cette tâche de manière fondamentalement différente.
Le sablage manuel représente la méthode traditionnelle et pratique de préparation de surface. Dans cette configuration, un opérateur humain tient physiquement et dirige une buse de sablage à haute pression sur une pièce. En fonction de la taille des composants, ce processus se déroule dans une cabine de sablage confinée de type boîte à gants ou dans une immense salle de sablage technique.
La caractéristique déterminante de cette approche est qu’elle repose entièrement sur les compétences humaines et l’endurance physique. Pour obtenir le profil de surface souhaité, l'opérateur doit évaluer en permanence la distance de sécurité, l'angle d'impact et le temps de séjour corrects. Cela offre un degré incroyable de flexibilité pour les géométries complexes ou très uniques. Pourtant, cela introduit intrinsèquement la variabilité humaine dans un processus qui exige une standardisation stricte.
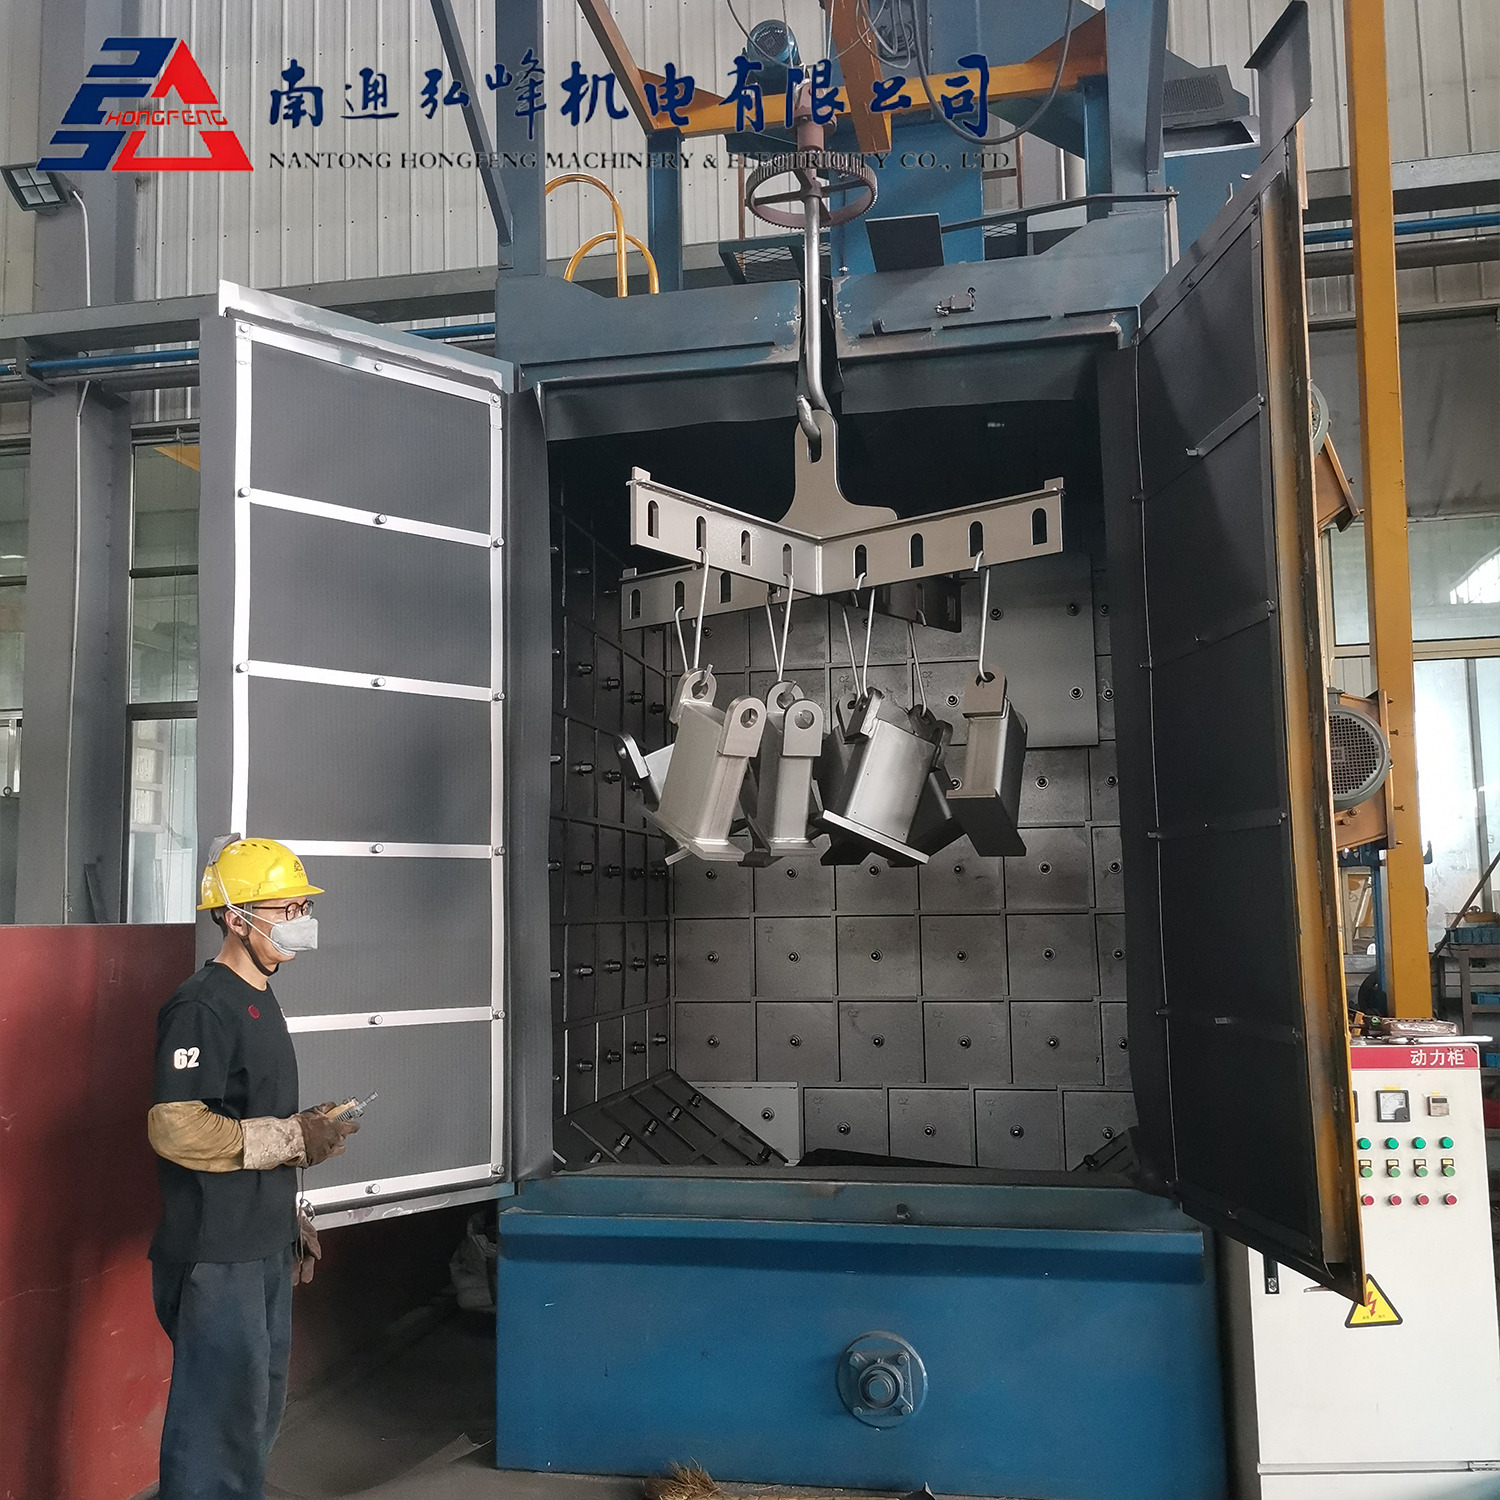
En revanche, les systèmes automatisés suppriment complètement l’élément humain du processus de sablage direct. Ces machines sophistiquées utilisent des supports de buses mécanisés, des bras robotisés oscillants et des mécanismes automatisés de manipulation des pièces. Le résultat est un flux abrasif impeccablement uniforme. Les configurations industrielles courantes incluent des systèmes de bande transporteuse robustes pour les panneaux plats, des machines de grenaillage pour les pièces en petits lots et des tables d'indexation rotatives pour les composants lourds ou symétriques.
D'un point de vue pratique, moderne Les machines de sablage automatiques sont conçues pour s'intégrer de manière transparente aux flux de fabrication existants. En utilisant des contrôleurs logiques programmables, les ingénieurs de production peuvent verrouiller des paramètres précis pour la pression atmosphérique, le débit du matériau et la vitesse de transit du convoyeur. Cela garantit que, que vous traitiez la première partie de l'équipe ou le millième, chaque composant reçoit exactement le même traitement.
Pour déterminer quel système correspond à vos objectifs opérationnels, il est crucial de les évaluer en fonction des principaux paramètres de fabrication. Le tableau ci-dessous présente les contrastes frappants en termes de performances, de cohérence et de sécurité.
| métrique d'évaluation | le sablage manuel | Systèmes de sablage automatisés pour |
|---|---|---|
| Débit de production | Ralentissez. Fortement limité par la fatigue de l’opérateur et le temps de manipulation manuelle. | Fonctionnement continu à grande vitesse. Facilement capable de traiter des centaines de pièces par heure. |
| Cohérence de la finition | Variable. Dépend fortement de la concentration et de l’endurance physique de l’opérateur. | Parfaitement uniforme. Les angles fixes et les vitesses mécanisées garantissent un profil Ra cohérent. |
| Intensité du travail | Haut. Nécessite un opérateur qualifié dédié pendant toute la durée. | Faible. Ne nécessite qu'une supervision minimale pour le chargement, le déchargement et la sélection des recettes. |
| Flexibilité | Excellent pour les pièces géométriques personnalisées, uniques ou très complexes. | Idéal pour la production répétitive et en grand volume de composants similaires ou identiques. |
| Sécurité des opérateurs | Risque plus élevé de contraintes ergonomiques et d’exposition aux risques liés à la poussière. | Les systèmes fermés isolent complètement les opérateurs du bruit, de la poussière et des contraintes physiques. |
La différence la plus immédiate réside dans la capacité de débit. Le sablage manuel est par nature un processus discontinu. Un opérateur doit ouvrir l'armoire, charger la pièce, la dynamiter, s'arrêter pour l'inspecter visuellement, puis la décharger. Tenir un tuyau de sablage à 90 PSI pendant un quart de travail complet provoque inévitablement une fatigue musculaire. Par conséquent, la vitesse de production diminue naturellement à mesure que la journée avance.
De plus, les systèmes automatisés fonctionnent en permanence. Les pièces peuvent être alimentées sur une ligne de convoyeur ou chargées dans une table d'indexation rotative sans interrompre le cycle de sablage. Cela réduit considérablement les temps de cycle et élimine complètement le facteur de fatigue.
Dans la fabrication de précision, le contrôle qualité dicte votre taux de rebut. Cela est particulièrement vrai pour les lignes préparant des pièces pour des revêtements en poudre à haute adhérence ou des placages sensibles. Le dynamitage manuel est vulnérable à l’erreur humaine. Même une légère variation de la distance des buses peut entraîner une rugosité de surface inégale, entraînant des défauts de revêtement en aval.
Les machines automatisées utilisent des supports de buses oscillant avec précision. Une fois la recette d'ingénierie optimale programmée dans le contrôleur, la machine garantit un profil de surface uniforme à chaque fois. Ce niveau de répétabilité réduit considérablement le taux de pièces rejetées et de reprises coûteuses.
Pour les installations connaissant une croissance rapide, la transition des armoires manuelles standard vers des solutions automatisées offre des avantages commerciaux mesurables. Implémentation avancée Les machines de sablage automatiques répondent et éliminent directement les goulots d'étranglement courants en usine.
Dans de nombreuses usines, la préparation des surfaces est le principal point d’étranglement qui dicte le rythme de l’ensemble de l’installation. Le passage à un système automatisé brise cette contrainte. Étant donné que les machines automatisées traitent plusieurs composants simultanément, elles accélèrent l’ensemble du cycle de fabrication. Cette nouvelle vitesse permet aux processus en aval de fonctionner à leur capacité maximale sans rester inactifs en attendant les pièces préparées.
Les pièces délicates, telles que les pièces moulées automobiles à paroi mince ou les supports aéronautiques, nécessitent le strict respect des tolérances de préparation de surface. Un opérateur manuel pourrait accidentellement surcharger une zone sensible. Cela induit des contraintes de compression qui entraînent une déformation des pièces ou des changements dimensionnels inacceptables.
Plus précisément, les systèmes automatisés fournissent aux équipes d’ingénierie un contrôle chirurgical. En régulant électroniquement la pression de l’air et les vannes de débit des fluides, ces machines assurent un traitement de surface optimal. Ils atteignent des degrés de rugosité précis sans jamais endommager le substrat sous-jacent.
Les médias abrasifs représentent une dépense opérationnelle récurrente importante. Le sablage manuel entraîne souvent des taux de dégradation du matériau plus élevés car les opérateurs ont tendance à utiliser des pressions d'application excessives. Les systèmes automatisés modernes sont équipés de systèmes de récupération et de classification des médias très sophistiqués.
Des cyclones intégrés et des dépoussiéreurs robustes séparent en permanence l'abrasif réutilisable de la poussière pulvérisée. Ce processus de recyclage en boucle fermée réduit considérablement les coûts d'achat des consommables tout en réduisant l'empreinte environnementale de votre installation.
Malgré les énormes avantages de l’automatisation, il existe des scénarios industriels spécifiques dans lesquels investir dans des équipements automatisés n’est pas financièrement viable. Maintenir l'objectivité dans la sélection de votre équipement signifie reconnaître la valeur durable des systèmes manuels.
Pour les ateliers de fabrication sur mesure, les fabricants sur mesure ou les installations de prototypage spécialisées, les séries de production sont souvent constituées de pièces uniques uniques. Ces composants comportent souvent des cavités internes complexes, des trous borgnes profonds ou des géométries très variables. Passer des heures à programmer une machine automatisée pour une seule pièce personnalisée est extrêmement inefficace. Dans ces cas-là, la flexibilité dynamique d’un opérateur manuel reste indispensable. Ils peuvent inspecter visuellement la cavité et ajuster l’angle de souffle à la volée.
Certaines industries nécessitent une préparation de surface sur des objets massifs qui ne peuvent tout simplement pas être déplacés en usine. Les machines automatisées fixes sont stationnaires par conception. Lorsqu'il s'agit d'acier de construction rouillé sur un pont ou de décapage de la coque d'un cargo, apporter un pot de sablage manuel portable sur le chantier est la seule solution réalisable.
La sélection de l’équipement de traitement de surface approprié nécessite une évaluation systématique de vos paramètres de fabrication spécifiques. Il n’existe pas de solution universelle. Le système optimal doit s'aligner parfaitement sur les spécifications de vos composants, les contraintes de vos installations et votre stratégie de production.
Les caractéristiques physiques des composants que vous fabriquez dictent le type exact de mécanisme de manutention requis.
Par exemple, des composants petits et durables tels que des attaches, des supports ou des raccords en fonte sont très efficaces dans une grenailleuse à courroie. Ces machines font culbuter doucement les charges en vrac sur une courroie en caoutchouc continue, exposant simultanément toutes les surfaces au jet de souffle. A l’inverse, les composants allongés comme les plaques d’acier ou les profilés en aluminium extrudé nécessitent un système de convoyeur à rouleaux. Celui-ci fait passer le matériau de manière linéaire à travers une chambre de sablage ciblée.
Pour les pièces complexes et de haute précision nécessitant un traitement de surface de diverses pièces de machines, une machine à table rotative est le choix le plus approprié. Il sécurise les pièces individuelles sur les supports rotatifs pour éviter les collisions mécaniques tout en garantissant une couverture à 360 degrés.
La surface au sol industrielle est un atout privilégié. Les systèmes automatisés nécessitent généralement un encombrement plus important que les armoires manuelles. Les gestionnaires des installations doivent allouer de l'espace non seulement pour la chambre de sablage principale, mais également pour l'élévateur d'abrasif, le dépoussiéreur surdimensionné et les zones de chargement des matériaux.
Un espace libre suffisant autour de la machine est obligatoire pour le personnel de maintenance. De plus, assurez-vous que votre installation possède un compresseur d’air industriel robuste capable de fournir de l’air sec et constant au volume élevé de CFM requis par plusieurs buses automatisées.
Pour certaines lignes de production, les dépenses d’investissement immédiates ou le manque d’expertise interne en matière de maintenance rendent l’achat d’équipements internes peu pratique. Si votre volume de production fluctue selon les saisons, investir dans un système automatisé permanent pourrait ne pas générer un retour sur investissement favorable.
Dans ces scénarios, un partenariat avec un fournisseur de traitement de surface fiable constitue l’alternative la plus stratégique. L'externalisation permet aux installations de tirer parti d'une automatisation de niveau industriel sans les frais généraux écrasants liés à la propriété. Faire appel à un professionnel Le service de sablage pour le traitement de surface de diverses pièces de machines garantit un respect strict de la qualité tout en maintenant des opérations internes simplifiées.
Que vous exploitiez un système automatisé nouvellement installé ou que vous optimisiez une configuration existante, le respect des meilleures pratiques d'ingénierie est essentiel. Un étalonnage approprié a un impact direct sur la qualité des composants et les coûts opérationnels.
L'efficacité de toute opération de sablage est régie par l'équilibre précis entre la pression de l'air comprimé et le débit du matériau abrasif. Une idée fausse répandue dans les usines est qu’une pression plus élevée équivaut toujours à un nettoyage plus rapide. En réalité, fonctionner à des pressions plus élevées que nécessaire accélère la décomposition des médias abrasifs, les brisant en poussière inutile.
Cela augmente les coûts des consommables et surcharge le système de dépoussiérage. Les ingénieurs doivent effectuer des tests empiriques pour déterminer les paramètres optimaux. En règle générale, une pression comprise entre 60 et 90 PSI pour les métaux standard garantit un profilage de surface efficace tout en maximisant la durée de vie de l'abrasif.
Pour maintenir une efficacité maximale tout au long de la durée de vie opérationnelle, un calendrier de maintenance documenté n'est pas négociable. La nature dure du traitement abrasif signifie que les composants internes sont constamment soumis à l’usure.
Les inspections de routine doivent se concentrer intensément sur les buses de soufflage et les jets d'air. À mesure que les buses s'usent, leur diamètre interne augmente. Cela consomme beaucoup plus d'air comprimé et modifie le modèle de souffle. La mise à niveau vers des matériaux très durables comme les buses en carbure de bore prolonge les intervalles de maintenance. Les opérateurs doivent également surveiller quotidiennement le système de récupération des abrasifs, en pulsant les cartouches filtrantes pour maintenir une pression négative appropriée.
Les systèmes automatisés représentent la solution ultime pour faire évoluer les opérations de production. Ils garantissent une qualité constante sans compromis, réduisent considérablement les temps de cycle et diminuent vos coûts opérationnels à long terme en optimisant l'utilisation de la main-d'œuvre et des supports. Même si le sablage manuel aura toujours de la valeur pour les travaux personnalisés ou portables, la mise à niveau vers l'automatisation est le moyen ultime d'éviter les goulots d'étranglement dans les environnements de fabrication très fréquentés.
Prenez le temps d'évaluer votre ligne de production actuelle dès aujourd'hui pour identifier les inefficacités cachées. Si vous souhaitez moderniser votre usine, explorez les solutions personnalisées machines de sablage automatiques pour répondre exactement à vos spécifications. Ne laissez pas les contraintes manuelles freiner votre potentiel de fabrication.
Non, ils sont très intuitifs au quotidien. Alors que l'installation initiale et l'étalonnage mécanique nécessitent une expertise technique, les systèmes modernes disposent d'interfaces à écran tactile conviviales. Une fois les paramètres spécifiques enregistrés sous forme de recette, le fonctionnement quotidien devient standardisé. L'opérateur charge simplement les pièces, sélectionne le programme correct et surveille le panneau de commande.
Cela dépend entièrement de l’application spécifique et de la finition de surface requise. Le grenaillage utilise des roues centrifuges à entraînement électrique pour projeter des supports métalliques lourds à des vitesses élevées. Cela le rend idéal pour le détartrage important sur de gros composants structurels. Le sablage automatique utilise de l'air comprimé pour propulser des supports plus légers. Il offre un contrôle bien supérieur, ce qui en fait le choix idéal pour des finitions précises et plus lisses sur des pièces délicates ou complexes où le grenaillage causerait des dommages structurels.
Avec le strict respect des protocoles de maintenance préventive, un système automatisé de haute qualité peut facilement durer 10 à 15 ans dans un environnement de production exigeant. L'enceinte structurelle principale est généralement construite en acier épais recouvert de plaques de caoutchouc ou d'alliage de manganèse résistantes à l'usure. La durée de vie est maximisée en remplaçant rapidement les pièces d'usure consommables avant qu'elles ne tombent en panne et ne permettent à l'abrasif d'éroder le cadre structurel permanent.
Il existe plusieurs indicateurs clairs. Si vous êtes confronté à une augmentation des coûts de main-d'œuvre en raison du fait que plusieurs opérateurs utilisent des armoires manuelles sur différentes équipes, l'automatisation fournira un retour sur investissement rapide. De plus, si le contrôle qualité signale systématiquement des finitions inégales des pièces, ou si la station manuelle est devenue un goulot d'étranglement important obligeant les processus en aval à attendre, votre configuration actuelle limite activement votre croissance.
Les systèmes automatisés sont très polyvalents et peuvent gérer une large gamme de supports en fonction de la finition souhaitée. L'oxyde d'aluminium est excellent pour le profilage agressif et l'élimination de la rouille en raison de sa dureté et de sa recyclabilité. Les billes de verre sont privilégiées pour la finition cosmétique et l'ébavurage sans altérer les dimensions des pièces. La clé est de s'assurer que le système de récupération du support de la machine est correctement adapté au poids et à la taille spécifiques de l'abrasif choisi afin de maintenir un cycle en boucle fermée propre et efficace.
L’automatisation améliore considérablement l’adhérence du revêtement en garantissant un profil de surface parfaitement uniforme sur l’ensemble du lot de pièces. Les revêtements en poudre nécessitent un motif d’ancrage cohérent pour adhérer correctement. Le sablage manuel laisse souvent des taches lisses microscopiques en raison d'une couverture inégale de l'opérateur, ce qui entraîne un délaminage localisé du revêtement. Les buses automatisées maintiennent une distance et un angle fixes, garantissant la rugosité de surface exacte requise pour une liaison mécanique maximale du revêtement.