Просмотры: 0 Автор: Редактор сайта Время публикации: 22.10.2026 Происхождение: Сайт

Растущие затраты на рабочую силу и непостоянные показатели качества вредят вашей прибыли? Я провел годы на заводах, диагностируя задержки производства. Чаще всего скрытым узким местом выступает ручная подготовка поверхности. Это незаметно истощает ресурсы и замедляет весь производственный цикл. Сбалансировать необходимость обеспечения безупречного качества поверхности с эксплуатационной эффективностью — постоянная задача для любого руководителя предприятия.
Глядя на текущие тенденции производства, сектор обработки поверхности претерпевает масштабные преобразования. Хроническая нехватка квалифицированных операторов вынуждает перейти к стандартам Индустрии 4.0. Предприятия больше не могут позволить себе относиться к профилированию поверхности как к непредсказуемой и трудоемкой второстепенной задаче. Умная автоматизация теперь является базовым требованием. Это единственный надежный способ сохранить глобальную конкурентоспособность и защитить прибыль от роста накладных расходов.
С инженерной точки зрения выбор правильной системы струйной обработки требует сравнения традиционных ручных методов с передовыми автоматизированными решениями. К концу этого технического анализа у вас будет четкая основа для оценки конкретных потребностей вашего учреждения. Это поможет вам принять стратегическое решение о покупке, основанное на данных.
Прежде чем получить одобрение бюджета на капитальное оборудование, инженеры-технологи должны понять фундаментальные механические различия между этими двумя системами. Оба метода служат конечной цели очистки, удаления заусенцев или профилирования подложки. Однако они выполняют задачу принципиально по-разному.
Ручная пескоструйная очистка представляет собой традиционный ручной метод подготовки поверхности. В этой установке человек-оператор физически удерживает и направляет струю струи высокого давления на заготовку. В зависимости от размера компонентов этот процесс происходит внутри пескоструйной камеры с перчаточным боксом или в массивной дробеструйной камере.
Определяющей характеристикой этого подхода является его полная опора на человеческие навыки и физическую выносливость. Чтобы добиться желаемого профиля поверхности, оператор должен постоянно определять правильное расстояние, угол удара и время выдержки. Это обеспечивает невероятную степень гибкости для создания сложной или уникальной геометрии. Тем не менее, это по своей сути привносит человеческую изменчивость в процесс, требующий строгой стандартизации.
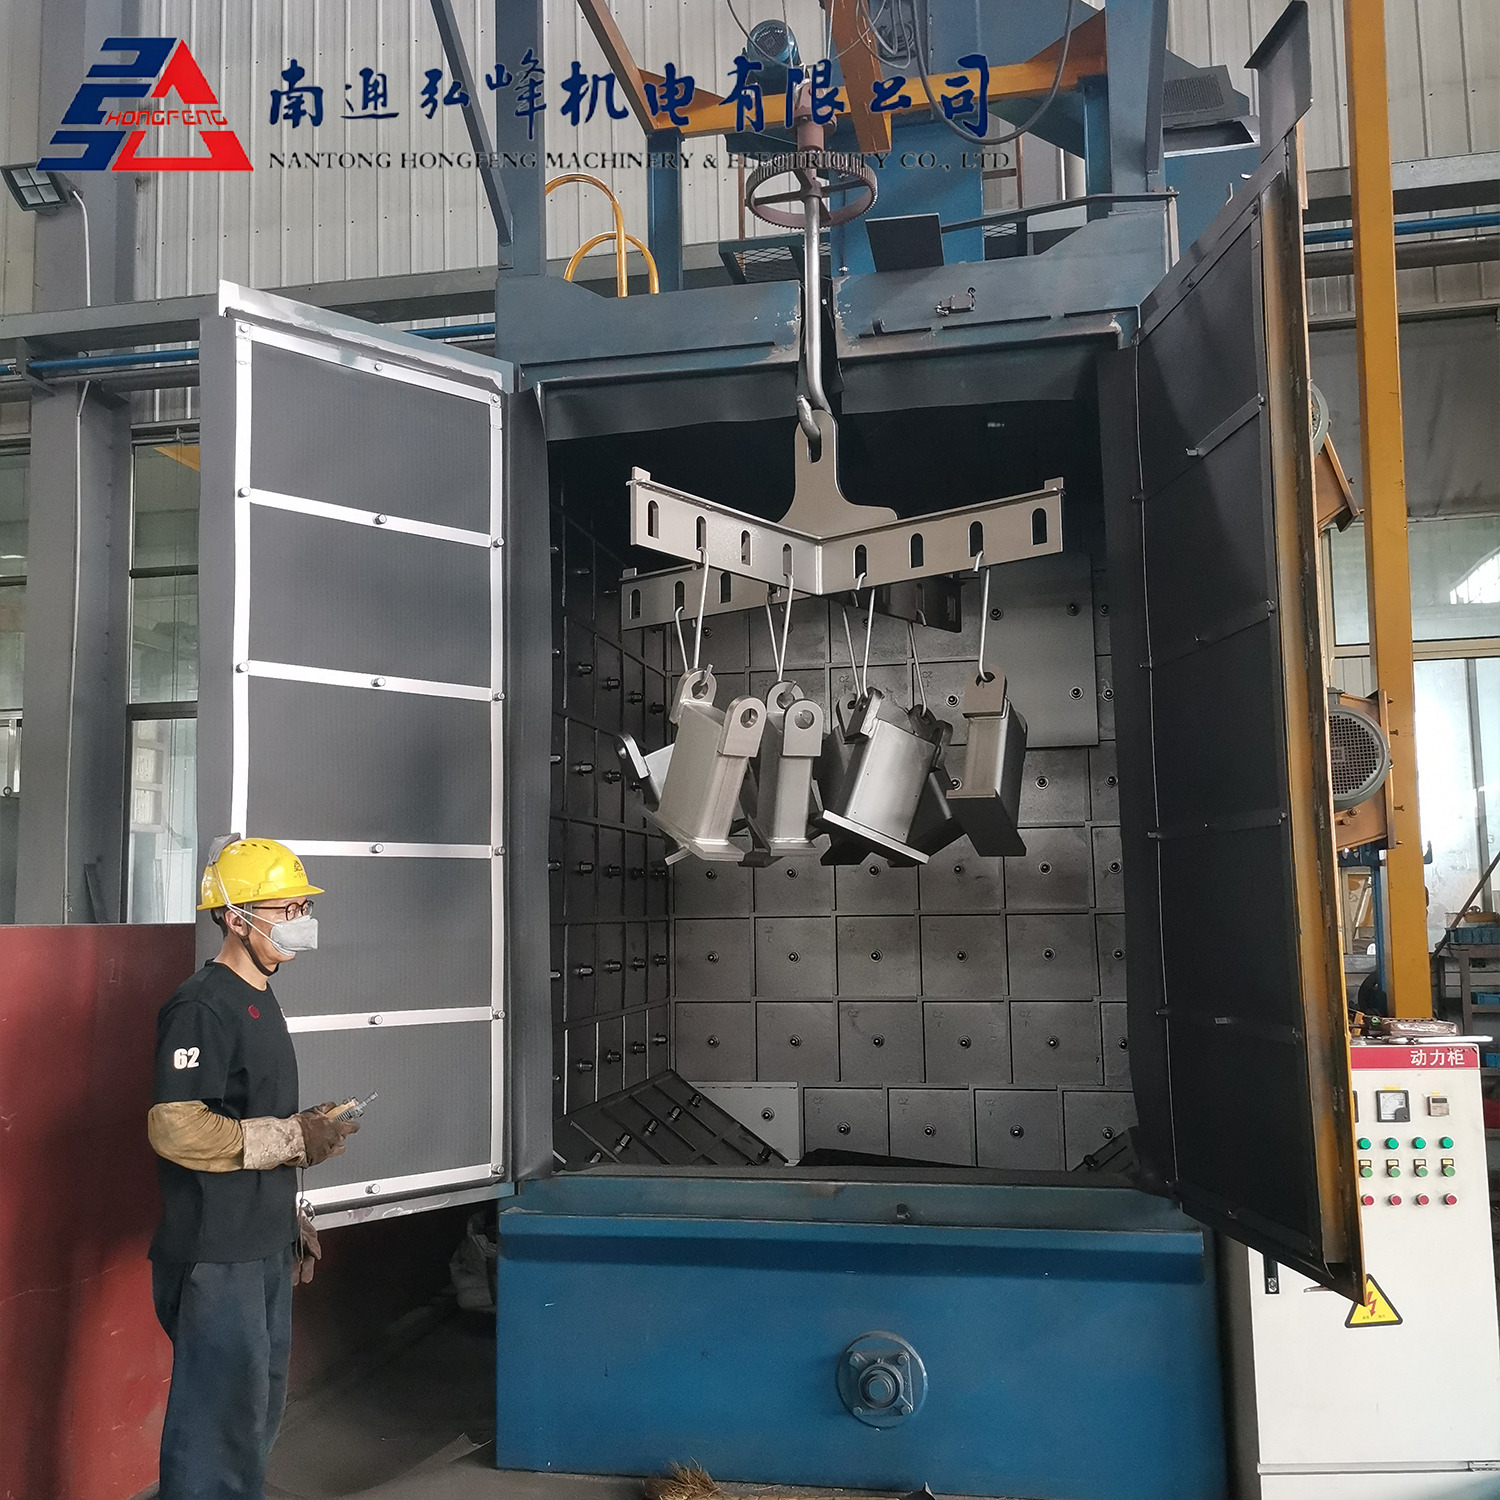
Напротив, автоматизированные системы полностью исключают человеческий фактор из процесса прямой абразивоструйной обработки. В этих сложных машинах используются механизированные кронштейны сопел, колеблющиеся роботизированные руки и автоматизированные механизмы обработки деталей. В результате получается безупречно однородная абразивная струя. Обычные промышленные конфигурации включают в себя ленточные конвейеры для тяжелых условий эксплуатации для плоских панелей, пескоструйные машины для мелкосерийных деталей и поворотные индексирующие столы для тяжелых или симметричных компонентов.
С практической точки зрения современный Автоматические пескоструйные машины разработаны таким образом, чтобы легко интегрироваться в существующие производственные процессы. Используя программируемые логические контроллеры, инженеры-технологи могут фиксировать точные параметры давления воздуха, скорости потока среды и скорости перемещения конвейера. Это гарантирует, что независимо от того, обрабатываете ли вы первую часть сдвига или тысячную часть, каждый компонент будет обработан одинаково.
Чтобы определить, какая система соответствует вашим операционным целям, крайне важно оценить их по основным производственным показателям. В таблице ниже показаны резкие различия в производительности, стабильности и безопасности.
| Оценка Метрическая | ручная пескоструйная обработка | Автоматизированные пескоструйные системы |
|---|---|---|
| Производительность | Помедленнее. Сильно ограничено усталостью оператора и временем ручного управления. | Высокоскоростная непрерывная работа. Легко способен обрабатывать сотни деталей в час. |
| Готовая консистенция | Переменная. Сильно зависит от концентрации оператора и физической выносливости. | Идеально однородный. Фиксированные углы и механизированные скорости гарантируют постоянный профиль Ra. |
| Трудоемкость | Высокий. Требуется выделенный квалифицированный оператор на весь период эксплуатации. | Низкий. Требуется лишь минимальный контроль при загрузке, разгрузке и выборе рецепта. |
| Гибкость | Отлично подходит для нестандартных, единичных или очень сложных геометрических деталей. | Лучше всего подходит для повторяющегося, крупносерийного производства аналогичных или идентичных компонентов. |
| Безопасность оператора | Повышенный риск эргономических нарушений и воздействия пыли. | Закрытые системы полностью изолируют операторов от шума, пыли и физического напряжения. |
Самое непосредственное различие заключается в пропускной способности. Ручная очистка по своей сути представляет собой разрозненный периодический процесс. Оператор должен открыть шкаф, загрузить деталь, подвергнуть ее пескоструйной очистке, остановиться, чтобы визуально осмотреть ее, а затем выгрузить. Удерживание струйного шланга при давлении 90 фунтов на квадратный дюйм в течение всей смены неизбежно приводит к мышечной усталости. Следовательно, скорость производства естественным образом снижается с течением дня.
Кроме того, автоматизированные системы работают непрерывно. Детали можно подавать на конвейерную линию или загружать в поворотный делительный стол, не приостанавливая цикл струйной обработки. Это радикально сокращает время цикла и полностью устраняет фактор усталости.
В точном производстве контроль качества определяет процент брака. Это особенно актуально для линий подготовки деталей к высокоадгезионным порошковым покрытиям или чувствительному гальванопокрытию. Ручная взрывная обработка уязвима из-за человеческой ошибки. Даже небольшое изменение расстояния между соплами может привести к неравномерной шероховатости поверхности, что приведет к разрушению покрытия на выходе.
В автоматизированных машинах используются точно колеблющиеся кронштейны сопел. После того как в контроллер запрограммирован оптимальный технологический рецепт, машина каждый раз гарантирует равномерный профиль поверхности. Такой уровень повторяемости значительно снижает количество бракованных деталей и дорогостоящих доработок.
Для предприятий, переживающих быстрый рост, переход от стандартных шкафов с ручным управлением к автоматизированным решениям предлагает измеримые бизнес-преимущества. Внедрение передовых Автоматические пескоструйные машины напрямую устраняют распространенные узкие места на заводе.
На многих заводах подготовка поверхности является основным узким местом, определяющим темп работы всего объекта. Переход на автоматизированную систему устраняет это ограничение. Поскольку автоматизированные машины обрабатывают несколько компонентов одновременно, они ускоряют весь производственный цикл. Эта вновь обретенная скорость позволяет последующим процессам работать с максимальной производительностью, не простаивая в ожидании подготовленных деталей.
Деликатные детали, такие как тонкостенные автомобильные отливки или аэрокосмические кронштейны, требуют строгого соблюдения допусков на подготовку поверхности. Оператор, работающий вручную, может случайно продуть чувствительную зону слишком сильно. Это вызывает сжимающее напряжение, которое приводит к деформации детали или неприемлемым изменениям размеров.
В частности, автоматизированные системы обеспечивают инженерным бригадам хирургический контроль. Благодаря электронному регулированию давления воздуха и клапанов потока среды эти машины обеспечивают оптимальную обработку поверхности. Они обеспечивают точную степень шероховатости, не повреждая при этом основу.
Абразивные материалы представляют собой значительные текущие эксплуатационные расходы. Ручная струйная очистка часто приводит к более высокой степени деградации среды, поскольку операторы склонны использовать чрезмерное давление. Современные автоматизированные системы оснащены сложными системами восстановления и классификации носителей.
Встроенные циклоны и мощные пылесборники непрерывно отделяют многоразовый абразив от измельченной пыли. Этот замкнутый процесс переработки значительно снижает затраты на приобретение расходных материалов и одновременно снижает воздействие вашего предприятия на окружающую среду.
Несмотря на огромные преимущества автоматизации, существуют конкретные промышленные сценарии, в которых инвестиции в автоматизированное оборудование не являются финансово целесообразными. Сохранение объективности при выборе оборудования означает признание непреходящей ценности ручных систем.
Для мастерских, изготовителей по индивидуальному заказу или специализированных предприятий по прототипированию производственные циклы часто состоят из уникальных одноразовых деталей. Эти компоненты часто имеют сложные внутренние полости, глубокие глухие отверстия или сильно изменчивую геометрию. Тратить часы на программирование автоматизированного станка для изготовления одной детали совершенно неэффективно. В этих случаях динамическая гибкость ручного оператора остается незаменимой. Они могут визуально осматривать полость и на лету регулировать угол струи.
В некоторых отраслях требуется подготовка поверхности массивных объектов, которые просто невозможно перенести в заводские условия. Стационарные автоматизированные машины по своей конструкции являются стационарными. При работе с ржавой конструкционной сталью на мосту или при разборке корпуса грузового судна единственным возможным решением является доставка переносного ручного пескоструйного аппарата на место работы.
Выбор подходящего оборудования для обработки поверхности требует систематической оценки конкретных производственных параметров. Универсального решения не существует. Оптимальная система должна полностью соответствовать спецификациям ваших компонентов, ограничениям предприятия и производственной стратегии.
Физические характеристики производимых вами компонентов определяют точный тип необходимого механизма погрузочно-разгрузочных работ.
Например, небольшие и прочные компоненты, такие как крепеж, кронштейны или литые фитинги, очень эффективны в дробеструйной машине с барабанной лентой. Эти машины аккуратно переворачивают сыпучие грузы на непрерывной резиновой ленте, одновременно подвергая все поверхности воздействию струи струи. И наоборот, для удлиненных компонентов, таких как стальные пластины или экструдированные алюминиевые профили, требуется система роликовых конвейеров. При этом материал проходит линейно через целевую дробеструйную камеру.
Для сложных, высокоточных деталей, требующих разнообразной обработки поверхности деталей, станок с поворотным столом является наиболее подходящим выбором. Он фиксирует отдельные детали на вращающихся приспособлениях, предотвращая механические столкновения и обеспечивая при этом охват на 360 градусов.
Промышленные площади являются ценным активом. Автоматизированные системы обычно требуют большей площади, чем шкафы с ручным управлением. Руководители предприятий должны выделить место не только для основной дробеструйной камеры, но и для элеватора абразива, негабаритного пылесборника и зон загрузки материала.
Для обслуживающего персонала обязательно наличие свободного пространства вокруг машины. Кроме того, убедитесь, что на вашем предприятии имеется надежный промышленный воздушный компрессор, способный подавать постоянный сухой воздух с высоким объемом в кубических футах в минуту, который требуется для нескольких автоматических форсунок.
Для некоторых производственных линий немедленные капитальные затраты или отсутствие внутреннего опыта в области технического обслуживания делают приобретение собственного оборудования нецелесообразным. Если объем вашего производства колеблется в зависимости от сезона, инвестиции в постоянную автоматизированную систему могут не принести благоприятной рентабельности инвестиций.
В этих сценариях партнерство с надежным поставщиком средств обработки поверхности является наиболее стратегической альтернативой. Аутсорсинг позволяет предприятиям использовать автоматизацию промышленного уровня без огромных накладных расходов на владение. Использование профессионального Пескоструйная обработка поверхности различных деталей машин обеспечивает строгое соблюдение качества при сохранении экономичности внутренних операций.
Независимо от того, используете ли вы недавно установленную автоматизированную систему или оптимизируете существующую систему, крайне важно придерживаться лучших инженерных практик. Правильная калибровка напрямую влияет на качество компонентов и эксплуатационные расходы.
Эффективность любой струйной обработки определяется точным балансом давления сжатого воздуха и потока абразивной среды. Распространенное заблуждение на заводах заключается в том, что более высокое давление всегда означает более быструю очистку. На самом деле работа при давлении, превышающем необходимое, ускоряет разрушение абразивной среды, превращая ее в бесполезную пыль.
Это увеличивает стоимость расходных материалов и перегружает систему сбора пыли. Инженерам следует провести эмпирическое тестирование для определения оптимальных параметров. Обычно давление от 60 до 90 фунтов на квадратный дюйм для стандартных металлов обеспечивает эффективное профилирование поверхности при максимальном увеличении срока службы абразива.
Для поддержания максимальной эффективности в течение всего срока эксплуатации документированный график технического обслуживания не подлежит обсуждению. Жесткий характер абразивной обработки означает, что внутренние компоненты постоянно подвергаются износу.
Регулярные проверки должны уделять особое внимание струйным соплам и воздушным форсункам. По мере износа сопел их внутренний диаметр увеличивается. При этом расходуется значительно больше сжатого воздуха и изменяется схема дутья. Переход на высокопрочные материалы, такие как сопла из карбида бора, увеличивает интервалы технического обслуживания. Операторы также должны ежедневно контролировать систему восстановления абразива, пульсируя фильтрующие картриджи для поддержания надлежащего отрицательного давления.
Автоматизированные системы представляют собой идеальное решение для масштабирования производственных операций. Они гарантируют бескомпромиссное постоянство качества, значительно сокращают время цикла и снижают долгосрочные эксплуатационные расходы за счет оптимизации использования рабочей силы и носителей. Хотя ручная струйная очистка всегда будет полезна для индивидуальных или переносных работ, переход на автоматизацию является окончательным способом предотвращения узких мест в загруженных производственных средах.
Потратьте время, чтобы оценить свою текущую производственную линию сегодня, чтобы выявить скрытые недостатки. Если вы хотите модернизировать свой завод, изучите индивидуальные автоматические пескоструйные машины в точном соответствии с вашими требованиями. Не позволяйте ручным ограничениям сдерживать ваш производственный потенциал.
Нет, они очень интуитивны в повседневной жизни. Хотя первоначальная установка и механическая калибровка требуют технических знаний, современные системы оснащены удобными для пользователя интерфейсами с сенсорным экраном. Как только определенные параметры сохраняются в виде рецепта, повседневная работа становится стандартизированной. Оператор просто загружает детали, выбирает правильную программу и следит за панелью управления.
Это полностью зависит от конкретного применения и требуемой обработки поверхности. При дробеструйной очистке используются центробежные колеса с электроприводом, которые разбрасывают тяжелые металлические материалы на высоких скоростях. Это делает его идеальным для тщательного удаления окалины с крупных конструктивных элементов. При автоматической пескоструйной очистке для перемещения более легких материалов используется сжатый воздух. Он обеспечивает гораздо больший контроль, что делает его лучшим выбором для точной и гладкой обработки деликатных или сложных деталей, где дробеструйная очистка может привести к повреждению конструкции.
При строгом соблюдении протоколов профилактического обслуживания высококачественная автоматизированная система может легко прослужить от 10 до 15 лет в сложных производственных условиях. Основной конструктивный корпус обычно изготавливается из толстостенной стали, покрытой износостойкими пластинами из резины или марганцевого сплава. Срок службы максимально увеличивается за счет своевременной замены расходных изнашиваемых деталей до того, как они выйдут из строя и позволят абразиву разрушить постоянный структурный каркас.
Есть несколько четких показателей. Если вы испытываете растущие затраты на рабочую силу из-за того, что несколько операторов работают с ручными шкафами в разные смены, автоматизация обеспечит быструю окупаемость инвестиций. Кроме того, если контроль качества постоянно отмечает неравномерность обработки деталей или если станция ручного управления стала серьезным узким местом, заставляя последующие процессы ждать, ваша текущая настройка активно ограничивает ваш рост.
Автоматизированные системы очень универсальны и могут обрабатывать широкий спектр материалов в зависимости от желаемой отделки. Оксид алюминия отлично подходит для агрессивного профилирования и удаления ржавчины благодаря своей твердости и возможности вторичной переработки. Стеклянные шарики предпочтительны для косметической отделки и удаления заусенцев без изменения размеров детали. Ключевым моментом является обеспечение того, чтобы система восстановления носителя в машине была правильно настроена на конкретный вес и размер выбранного абразива, чтобы поддерживать чистый и эффективный замкнутый цикл.
Автоматизация значительно улучшает адгезию покрытия, обеспечивая идеально равномерный профиль поверхности по всей партии деталей. Для правильного сцепления порошковых покрытий требуется постоянный рисунок крепления. При ручной пескоструйной очистке часто остаются микроскопические гладкие пятна из-за неравномерности работы оператора, что приводит к локальному отслоению покрытия. Автоматизированные сопла поддерживают фиксированное расстояние и угол, гарантируя точную шероховатость поверхности, необходимую для максимального механического сцепления покрытия.