人件費の上昇と一貫性のない品質指標が収益に悪影響を及ぼしていませんか?私は何年も工場現場で生産の遅れを診断してきました。多くの場合、手動による表面処理が隠れたボトルネックとして機能します。静かにリソースを消耗し、製造サイクル全体の速度を低下させます。きれいな表面仕上げの必要性と運用効率のバランスをとることは、施設管理者にとって常に課題です。
現在の製造トレンドを見ると、表面処理分野は大きな変革を迎えています。熟練したオペレーターの慢性的な不足により、インダストリー 4.0 標準への方向転換が余儀なくされています。施設はもはや、表面プロファイリングを予測不可能で多大な労力を要する結果として扱う余裕はありません。スマートオートメーションは現在、基本要件となっています。これは、世界的な競争力を維持し、諸経費の増加から利益率を守る唯一の信頼できる方法です。
エンジニアリングの観点から見ると、適切なブラスト システムを選択するには、従来の手動方法と高度な自動ソリューションを比較する必要があります。この技術的な内訳が終わるまでに、施設固有のニーズを評価するための明確なフレームワークが完成します。これは、戦略的でデータに基づいた購入決定を下すのに役立ちます。
資本設備の予算承認を得る前に、生産エンジニアはこれら 2 つのシステムの基本的な機械的な違いを理解する必要があります。どちらの方法も、基板の洗浄、バリ取り、またはプロファイリングという最終的な目的を果たします。ただし、それらは根本的に異なる方法でタスクを実行します。
手動サンドブラストは、伝統的な実践的な表面処理方法です。この設定では、人間のオペレーターが物理的に保持し、高圧ブラスト ノズルをワークピースに向けます。コンポーネントのサイズに応じて、このプロセスは密閉されたグローブボックス形式のブラストキャビネット内、または巨大な人工ブラストルーム内で行われます。
このアプローチの特徴は、人間のスキルと体力に完全に依存していることです。望ましい表面プロファイルを実現するには、オペレーターは正しいスタンドオフ距離、衝突角度、滞留時間を継続的に判断する必要があります。これにより、複雑なジオメトリや非常にユニークなジオメトリに対して、信じられないほどの柔軟性が提供されます。しかし、厳密な標準化が必要なプロセスには本質的に人間のばらつきが入り込んでしまいます。
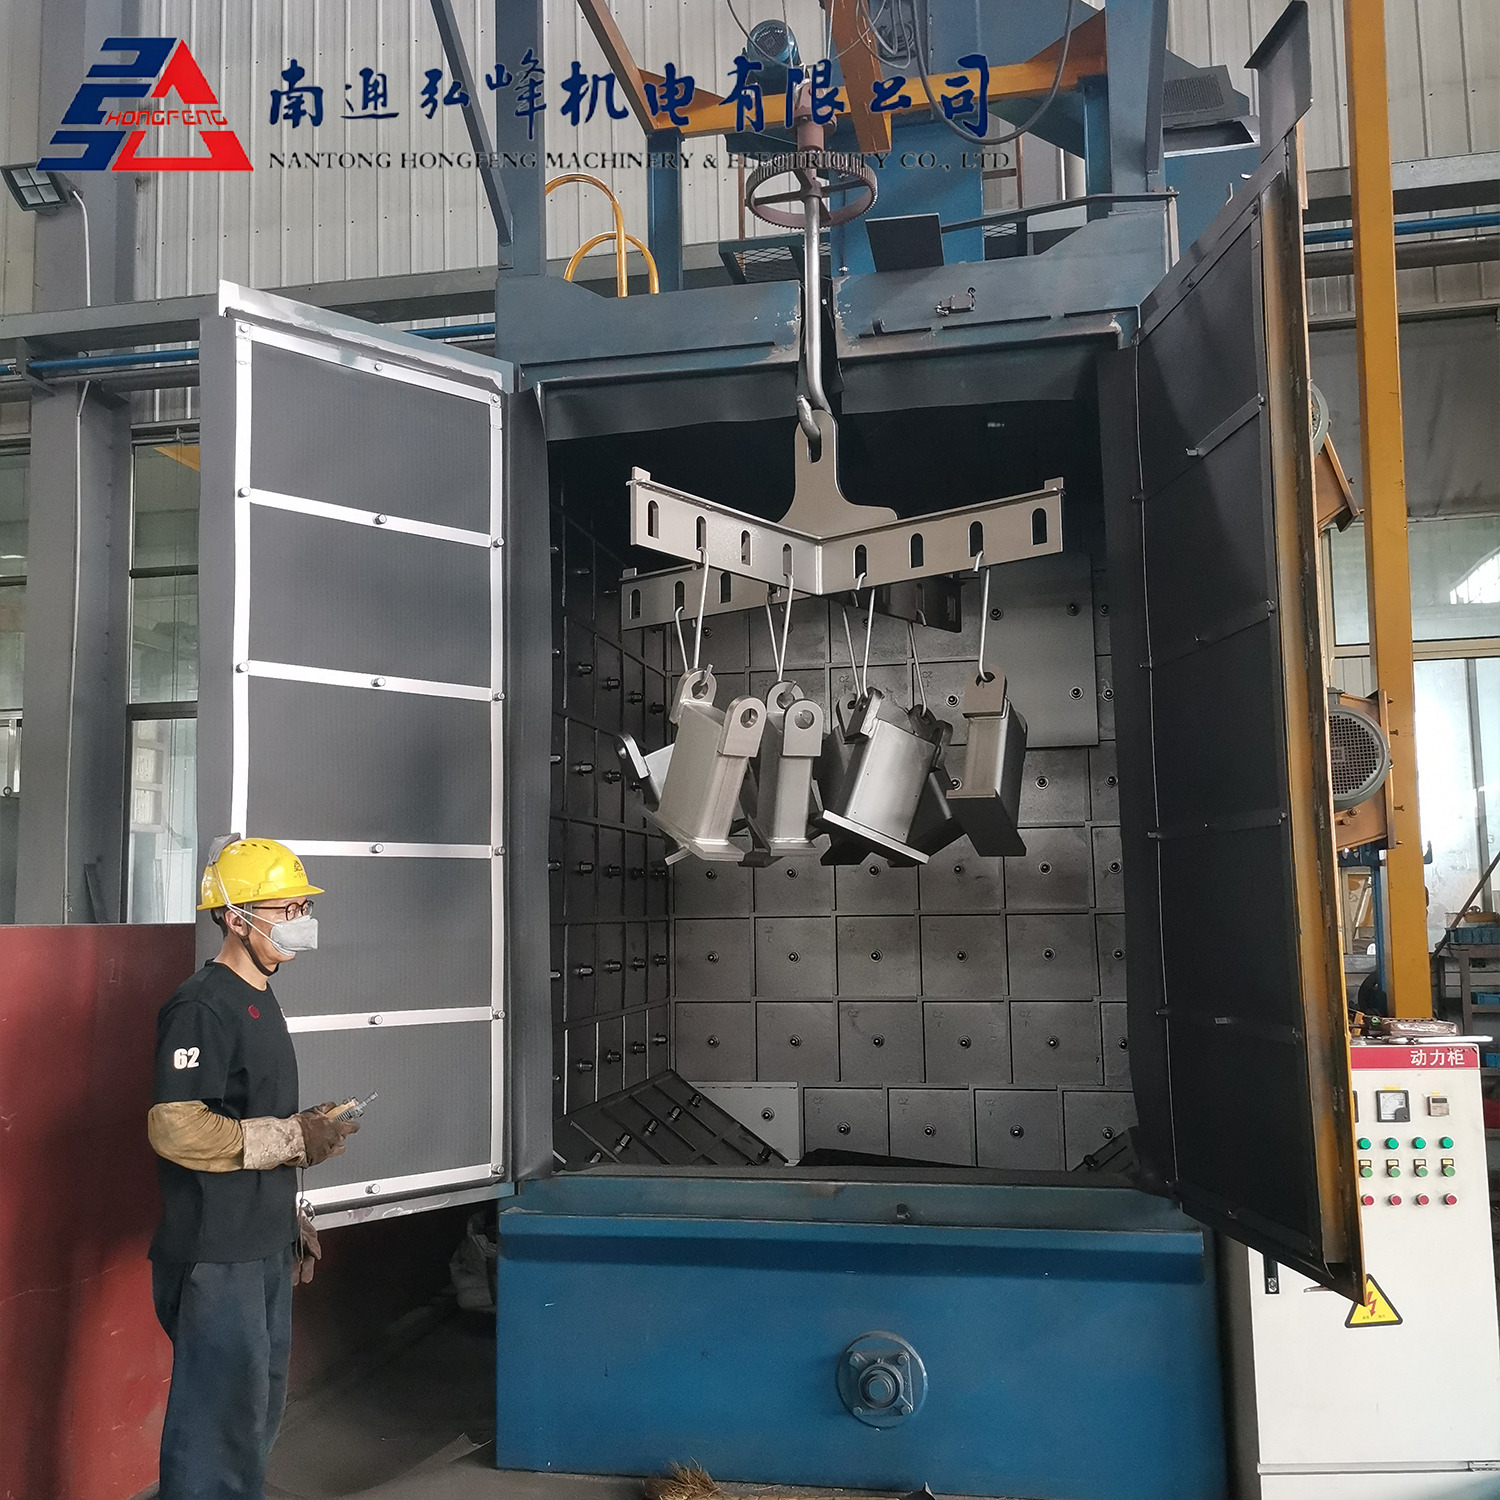
対照的に、自動化システムでは、直接研磨ブラスト処理から人的要素が完全に排除されます。これらの高度な機械は、機械化されたノズル ブラケット、振動ロボット アーム、および自動部品処理機構を利用しています。その結果、完璧に均一な研磨ストリームが得られます。一般的な産業用構成には、フラット パネル用の頑丈なコンベア ベルト システム、少量バッチ部品用のタンブル ブラスト機、重量部品や対称部品用の回転インデックス テーブルなどがあります。
実用的な観点から見ると、現代では 自動サンドブラスト機械は 、既存の製造ワークフローにシームレスに統合できるように設計されています。プログラマブル ロジック コントローラーを利用することで、生産エンジニアは空気圧、媒体の流量、コンベアの移動速度などの正確なパラメーターを固定できます。これにより、シフトの最初の部分を処理しているか、1000 番目の部分を処理しているかに関係なく、すべてのコンポーネントがまったく同じ処理を受けることが保証されます。
どのシステムが運用目標に適合しているかを判断するには、主要な製造指標全体でシステムを評価することが重要です。以下の表は、パフォーマンス、一貫性、安全性における顕著な対照を概説しています。
| 評価基準 | 手動サンドブラスト | 自動サンドブラスト システム |
|---|---|---|
| 生産スループット | もっとゆっくり。オペレータの疲労と手作業の時間によって大幅に制限されます。 | 高速連続運転が可能です。 1 時間あたり数百個の部品を簡単に処理できます。 |
| 仕上がりの一貫性 | 変数。オペレーターの集中力と体力に大きく依存します。 | 完璧に均一です。固定角度と機械化された速度により、一貫した Ra プロファイルが保証されます。 |
| 労働集約度 | 高い。全期間にわたって専任の熟練オペレーターが必要です。 | 低い。ロード、アンロード、レシピの選択には最小限の監視のみが必要です。 |
| 柔軟性 | カスタム、ワンオフ、または非常に複雑な幾何学的パーツに最適です。 | 類似または同一のコンポーネントを繰り返し大量に生産する場合に最適です。 |
| オペレーターの安全 | 人間工学に基づいた負担や粉塵の危険にさらされるリスクが高くなります。 | 密閉型システムは、オペレーターを騒音、粉塵、身体的負担から完全に隔離します。 |
最も直接的な違いはスループット容量にあります。手動ブラストは本質的にばらばらのバッチ プロセスです。オペレータはキャビネットを開け、部品をロードし、ブラストし、停止して目視検査し、それからアンロードする必要があります。シフト全体にわたってブラストホースを 90 PSI で維持すると、必然的に筋肉疲労が発生します。その結果、日が経つにつれて生産速度は自然に低下します。
さらに、自動化システムは継続的に稼働します。ブラストサイクルを一時停止することなく、部品をコンベアラインに供給したり、回転インデックステーブルに積み込んだりすることができます。これによりサイクルタイムが大幅に短縮され、疲労要因が完全に排除されます。
精密製造では、品質管理がスクラップ率を決定します。これは、高密着性の粉体塗装や傷つきやすいめっき用の部品を準備するラインに特に当てはまります。手動ブラストは人的ミスの影響を受けやすいです。ノズルの距離がわずかに異なるだけでも、表面粗さが不均一になり、下流でのコーティングの失敗につながる可能性があります。
自動化された機械は、正確に振動するノズル ブラケットを使用します。最適なエンジニアリングレシピがコントローラーにプログラムされると、機械は毎回均一な表面プロファイルを保証します。このレベルの再現性により、部品の不合格率とコストのかかる再作業が大幅に削減されます。
急速な成長を遂げている施設では、標準的な手動キャビネットから自動化されたソリューションに移行することで、目に見えるビジネス上の利点がもたらされます。高度な実装 自動サンドブラスト機械は、 工場でよくあるボトルネックに直接対処し、解消します。
多くのプラントでは、表面処理が施設全体のペースを左右する主要な課題となっています。自動化システムにアップグレードすると、この制約が打ち破られます。自動機械は複数のコンポーネントを同時に処理するため、製造サイクル全体が加速されます。この新たに発見された速度により、下流プロセスは、準備された部品を待ってアイドル状態になることなく、最大能力で動作できるようになります。
薄肉の自動車鋳物や航空宇宙用ブラケットなどの繊細な部品は、表面処理公差を厳密に遵守する必要があります。手動オペレーターが誤って敏感な領域を過剰に吹き飛ばす可能性があります。これにより圧縮応力が生じ、部品の歪みや許容できない寸法変化が生じます。
具体的には、自動システムはエンジニアリング チームに外科的制御を提供します。これらの機械は、空気圧と媒体の流れのバルブを電子的に制御することにより、最適な表面処理を保証します。下地の基板に損傷を与えることなく、正確な粗さグレードを実現します。
研磨媒体は、多額の経常的な運用経費を伴います。手動ブラストでは、オペレーターが過剰な塗布圧力を使用する傾向があるため、メディアの劣化率が高くなることがよくあります。最新の自動システムには、高度に洗練されたメディア回復および分類システムが装備されています。
統合されたサイクロンと強力集塵機により、粉塵から再利用可能な研磨材が継続的に分離されます。このクローズドループのリサイクルプロセスにより、施設の環境フットプリントを削減しながら、消耗品の購入コストを大幅に削減します。
自動化の圧倒的な利点にもかかわらず、自動化機器への投資が経済的に実行不可能である特定の産業シナリオがあります。機器の選択において客観性を維持することは、手動システムの不朽の価値を認識することを意味します。
ジョブ ショップ、カスタム ファブリケーター、または専門のプロトタイピング施設の場合、生産工程は多くの場合、独自の 1 回限りの部品で構成されます。これらのコンポーネントは、多くの場合、複雑な内部空洞、深い止まり穴、または非常に多様な形状を特徴としています。単一のカスタム パーツのために自動マシンのプログラミングに何時間も費やすのは、非常に非効率です。このような場合でも、手動オペレーターの動的な柔軟性が依然として不可欠です。キャビティを視覚的に検査し、その場で噴射角度を調整できます。
特定の業界では、工場設定に移動することができない巨大な物体の表面処理が必要です。固定自動機械は設計上静止しています。橋の上で錆びた構造用鋼を扱うときや、貨物船の船体の剥離を行うときは、ポータブルな手動ブラストポットを現場に持ち込むことが唯一の実現可能な解決策です。
適切な表面処理装置を選択するには、特定の製造パラメータを体系的に評価する必要があります。普遍的な解決策はありません。最適なシステムは、コンポーネントの仕様、設備の制約、生産戦略とシームレスに整合する必要があります。
製造するコンポーネントの物理的特性によって、必要なマテリアル ハンドリング メカニズムの正確なタイプが決まります。
たとえば、ファスナー、ブラケット、鋳造フィッティングなどの小型で耐久性のあるコンポーネントは、タンブル ベルト ブラスト機で非常に効果的です。これらの機械は、連続したゴムベルト上で大量の荷物を静かに転がし、すべての表面を同時に噴射流にさらします。逆に、鋼板や押し出しアルミニウムの形材などの細長いコンポーネントには、ローラーコンベアシステムが必要です。これにより、材料はターゲットの爆破室を直線的に通過します。
多種多様な機械部品の表面処理を必要とする複雑で高精度な部品には、ロータリーテーブルマシンが最適です。個々の部品を回転治具に固定し、360 度のカバー範囲を確保しながら機械的衝突を防ぎます。
工業用床面積は貴重な資産です。自動化システムは通常、手動キャビネットよりも大きな設置面積を必要とします。施設管理者は、メインのブラスト チャンバーだけでなく、研磨エレベータ、大型集塵機、および材料積載ゾーンにもスペースを割り当てる必要があります。
メンテナンス担当者は、機械の周囲に適切なスペースを確保することが必須です。さらに、複数の自動ノズルに必要な高 CFM 量で安定した乾燥空気を供給できる堅牢な産業用エアコンプレッサーを施設が備えていることを確認してください。
一部の生産ラインでは、当面の設備投資や社内メンテナンスの専門知識の欠如により、社内機器の購入が現実的ではありません。生産量が季節によって変動する場合、恒久的な自動化システムに投資しても好ましい ROI が得られない可能性があります。
このようなシナリオでは、信頼できる表面処理プロバイダーと提携することが最も戦略的な選択肢となります。アウトソーシングにより、施設は所有権に伴う膨大なオーバーヘッドを発生させることなく、産業グレードの自動化を活用できるようになります。専門家の活用 さまざまな機械部品の表面処理に対するサンドブラスト サービスは、 無駄のない社内業務を維持しながら、厳格な品質コンプライアンスを保証します。
新しく設置した自動化システムを運用する場合でも、既存のセットアップを最適化する場合でも、エンジニアリングのベスト プラクティスに従うことが不可欠です。適切な校正は、コンポーネントの品質と運用コストに直接影響します。
ブラスト操作の効率は、圧縮空気の圧力と研磨媒体の流れの正確なバランスによって決まります。工場現場でよくある誤解は、圧力が高いほど常に洗浄が速いということです。実際には、必要以上に高い圧力で操作すると、研磨媒体の分解が加速され、役に立たない粉塵に粉砕されます。
これにより、消耗品のコストが高騰し、集塵システムに過負荷がかかります。エンジニアは、最適なパラメータを決定するために経験的テストを実施する必要があります。通常、標準金属の場合は 60 ~ 90 PSI で実行すると、研磨剤の寿命を最大化しながら効率的な表面プロファイリングが保証されます。
運用期間全体にわたって最高の効率を維持するために、文書化されたメンテナンス スケジュールは交渉の余地がありません。研磨加工の過酷な性質により、内部コンポーネントは常に摩耗にさらされます。
定期検査では、ブラスト ノズルとエア ジェットに重点を置く必要があります。ノズルが摩耗すると、内径が拡大します。これにより、圧縮空気が大幅に消費され、爆発パターンが変化します。炭化ホウ素ノズルなどの耐久性の高い素材にアップグレードすると、メンテナンス間隔が延長されます。また、オペレーターは研磨剤回収システムを毎日監視し、フィルター カートリッジをパルスして適切な負圧を維持する必要があります。
自動化システムは、生産業務を拡張するための究極のソリューションです。妥協のない品質の一貫性を保証し、サイクルタイムを大幅に短縮し、労働力とメディアの使用量を最適化することで長期的な運用コストを削減します。手動ブラストはカスタム ジョブやポータブル ジョブでは常に価値がありますが、自動化にアップグレードすることが多忙な製造環境でのボトルネックを防ぐ決定的な方法です。
今すぐ時間をかけて現在の生産ラインを評価し、隠れた非効率性を特定してください。工場現場をアップグレードしたい場合は、カスタマイズされたものを検討してください 自動サンドブラスト機。 お客様の正確な仕様を満たす手動の制約によって製造の可能性が妨げられないようにしてください。
いいえ、彼らは日常的に非常に直感的です。初期設置と機械的校正には技術的な専門知識が必要ですが、最新のシステムは使いやすいタッチスクリーン インターフェイスを備えています。特定のパラメータをレシピとして保存すると、日常の操作が標準化されます。オペレーターは部品をロードし、正しいプログラムを選択し、コントロール パネルを監視するだけです。
それは特定の用途と必要な表面仕上げによって完全に異なります。ショット ブラストでは、電気駆動の遠心ホイールを利用して、重い金属媒体を高速で投げつけます。これにより、大型の構造コンポーネントの重度のスケール除去に最適です。自動サンドブラストでは、圧縮空気を使用して軽量のメディアを推進します。はるかに優れた制御性を提供するため、ショット ブラストによって構造的損傷が生じる可能性がある繊細な部品や複雑な部品を正確で滑らかに仕上げる場合に最適です。
予防保守プロトコルを厳守すれば、高品質の自動化システムは、要求の厳しい生産環境でも簡単に 10 ~ 15 年間使用できます。主要な構造エンクロージャは通常、耐摩耗性のゴムまたはマンガン合金プレートが裏打ちされた厚鋼鋼で作られています。消耗品の摩耗部品が故障して研磨剤が恒久的な構造フレームワークを侵食する前に、速やかに交換することで寿命が最大化されます。
いくつかの明確な指標があります。複数のオペレーターがさまざまなシフトにわたって手動キャビネットを実行しているために人件費が高騰している場合、自動化によって迅速な ROI が得られます。さらに、品質管理が常に不均一な部品の仕上げにフラグを立てている場合、または手動ステーションが重大なボトルネックとなって下流プロセスの待機を余儀なくされている場合、現在の設定は成長を積極的に制限しています。
自動化システムは汎用性が高く、希望する仕上がりに応じて幅広いメディアを処理できます。酸化アルミニウムは、その硬度とリサイクル性により、強力なプロファイリングと錆の除去に優れています。ガラスビーズは、部品の寸法を変えることなく化粧仕上げやバリ取りを行うのに適しています。重要なのは、機械のメディア回収システムが、選択した研磨材の特定の重量とサイズに合わせて適切に調整され、クリーンで効率的な閉ループ サイクルを維持できるようにすることです。
自動化により、部品のバッチ全体にわたって完全に均一な表面プロファイルが確保されるため、コーティングの密着性が大幅に向上します。粉体塗装を正しく接着するには、一貫したアンカー パターンが必要です。手動ブラストでは、オペレーターの適用範囲が不均一であるため、微細な滑らかな斑点が残ることが多く、局所的なコーティングの剥離につながります。自動化されたノズルは一定の距離と角度を維持し、コーティングの機械的結合を最大限に高めるために必要な正確な表面粗さを保証します。