Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 22.10.2026 Herkunft: Website

Bestehen Ihre bearbeiteten Teile strenge Qualitätstests nicht? Betreten Sie eine belebte Werkstatthalle und Sie werden wahrscheinlich die Realität erkennen: Selbst mikroskopische Abweichungen können eine Kaskade von Ausschussteilen auslösen. Dies führt zu aufgeblähten Budgets und erheblichen Produktionsverzögerungen. Um genaue Spezifikationen zu erreichen, ist viel mehr erforderlich, als nur einen Knüppel in ein Spannfutter zu laden. Es erfordert eine perfekt orchestrierte Fertigungsumgebung.
Für zylindrische und symmetrische Bauteile optimiert Die Drehmaschinenbearbeitung ist die endgültige Lösung für diese kostspieligen Engpässe. In diesem umfassenden Leitfaden erfahren Sie, wie Sie jede Phase des Drehprozesses optimieren können. Von der ersten Entwurfsgeometrie bis zur endgültigen Messtechnik zeigen wir Ihnen, wie Sie beispiellose Präzision und Wiederholbarkeit in der Produktion gewährleisten können.
In der modernen Fertigung ist das Erreichen der genauen Spezifikationen, die von fortschrittlichen Industriezweigen gefordert werden, ein äußerst gnadenloser Prozess. Branchen wie Luft- und Raumfahrt, Automobilbau, Medizintechnik und Schwermaschinenbau benötigen Komponenten, die auch unter extremer Belastung einwandfrei funktionieren. Bei korrekter Ausführung bieten professionelle Dreharbeiten die beispiellose Genauigkeit, die zur Einhaltung dieser strengen Industriestandards erforderlich ist.
Beim Hochpräzisionsdrehen geht es nicht nur darum, ein Metallstück zu formen. Es geht darum, physikalische Größen auf mikroskopischer Ebene zu kontrollieren. In diesem Zusammenhang wird Präzision durch drei Hauptmetriken definiert. Erstens ist die Maßtoleranz. Dies erfordert oft die Einhaltung von Messungen innerhalb von ±0,0001 Zoll, etwa einem Bruchteil der Breite eines menschlichen Haares. An zweiter Stelle steht die Oberflächenbeschaffenheit, die typischerweise in Mikrozoll gemessen und als Ra bezeichnet wird. Das ultimative Ziel ist es, eine spiegelglatte Oberfläche zu erreichen, die Reibung und mechanischen Verschleiß drastisch reduziert. An dritter Stelle stehen Konzentrizität und Unrundheit. Dadurch wird sichergestellt, dass sich ein zylindrisches Teil perfekt und ohne Wackeln um seine wahre Achse dreht. Um diese strengen Maßstäbe zu erreichen, ist ein ganzheitlicher Ansatz erforderlich, der die Werkzeugmaschine, den Schneideinsatz, das Rohmaterial und das Fachwissen des Bedieners perfekt synchronisiert.
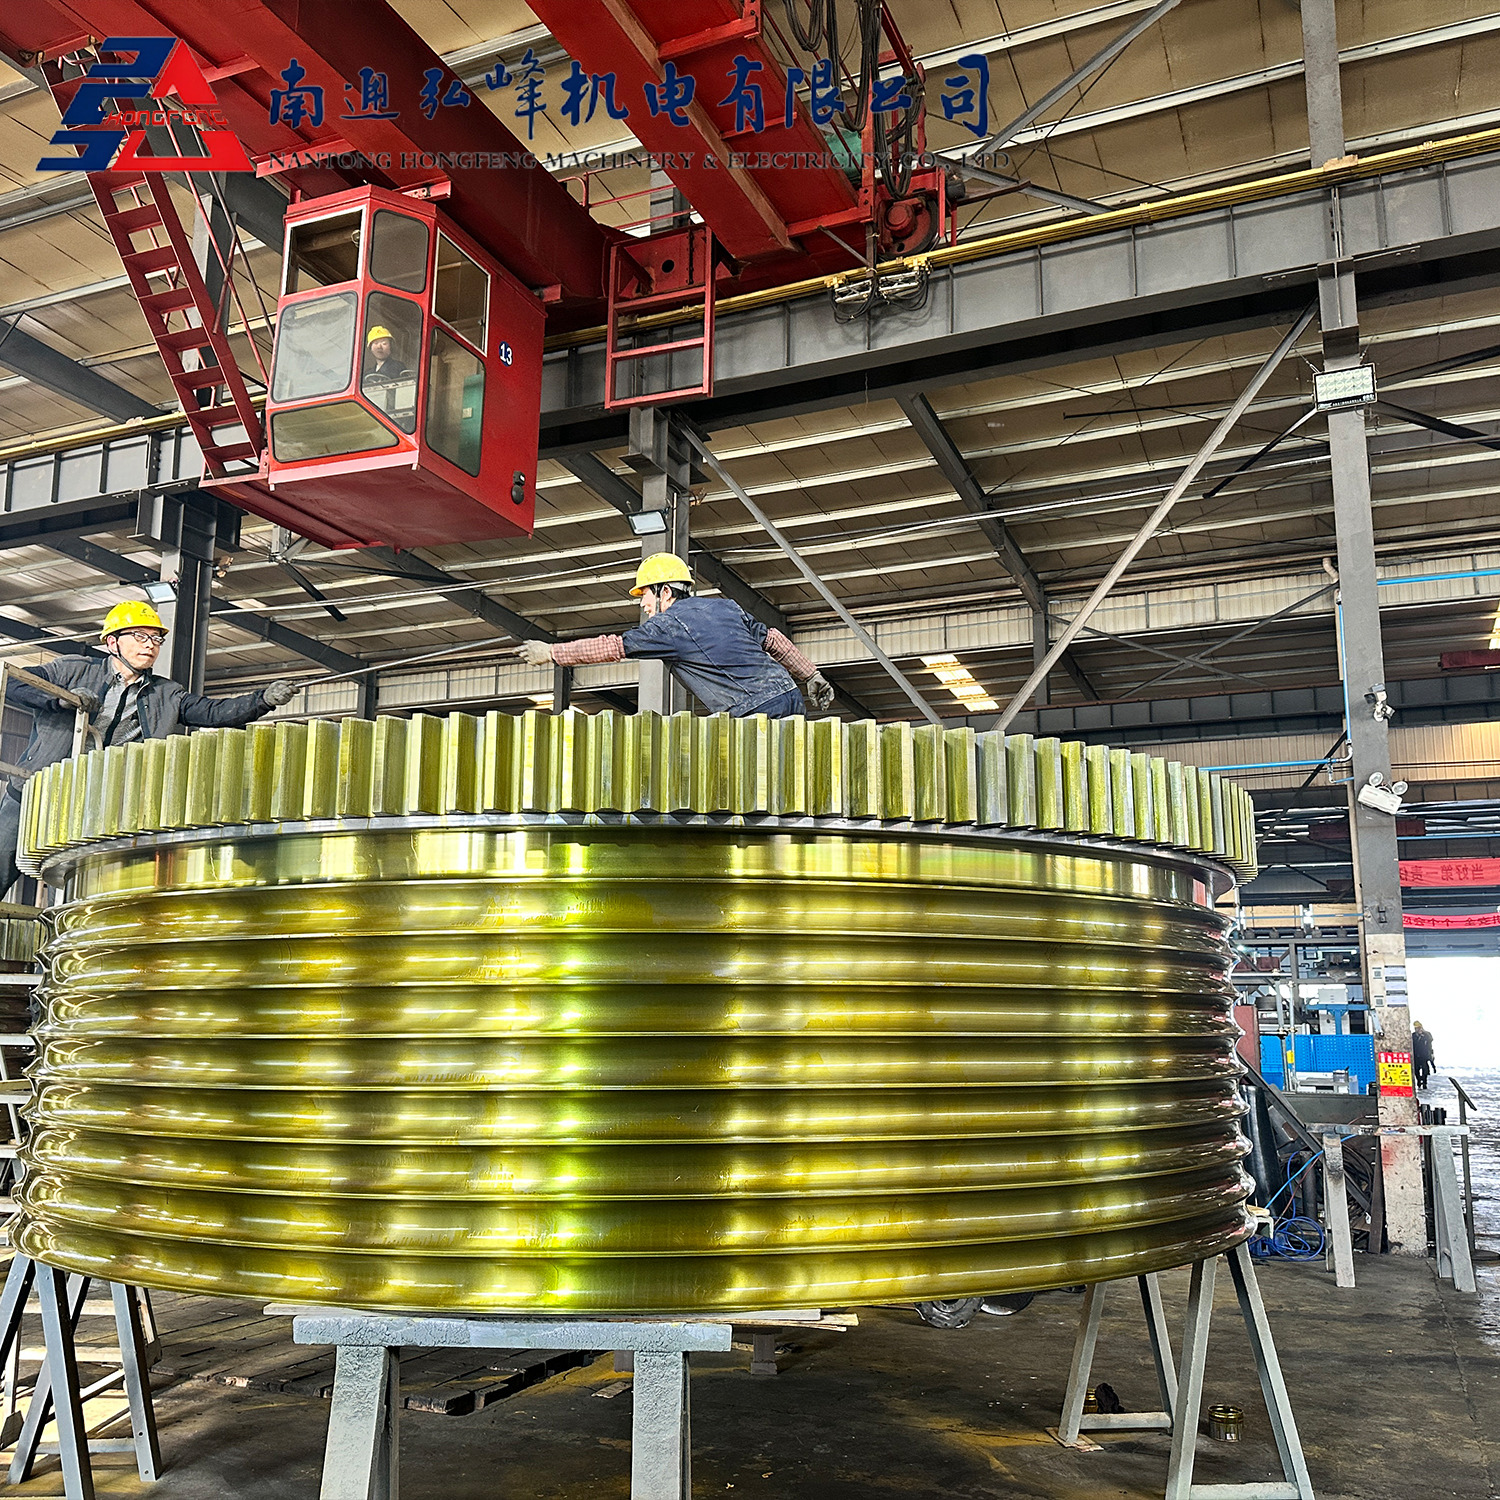
Präzisionsdrehen bildet die mechanische Grundlage komplexer Systeme. Diese Teile werden häufig als hydraulische Ventilspulen, Befestigungselemente für die Luft- und Raumfahrt, medizinische Knochenschrauben aus Titan und spezielle Industrierollen verwendet. Insbesondere bei anspruchsvollen Industrieanwendungen erfordern Komponenten wie Antriebsräder für Kabelausrüstung absolute Rundlaufgenauigkeit und perfekte dynamische Balance. Dies gewährleistet den reibungslosen Betrieb von Drahtzieh- und Kabelverseilmaschinen. Jede Abweichung davon Präzisionsgedrehte Komponenten können zu katastrophalen systemweiten Ausfällen führen. Dies verdeutlicht genau, warum optimierte Drehvorgänge absolut unerlässlich sind.
Der Grundstein für eine hochpräzise Fertigung wird gelegt, lange bevor ein Rohstahlrohling überhaupt in die Maschine geladen wird. Design for Manufacturability, allgemein bekannt als DFM, ist eine technische Philosophie, die sich auf die Vereinfachung des Teiledesigns konzentriert. Ziel ist es, die Bearbeitungskomplexität zu reduzieren, lange Rüstzeiten zu minimieren und potenzielle menschliche Fehlerquellen zu eliminieren.
Stellen Sie sich einen Maschinisten vor, der den Zyklus unterbricht, um eine halbfertige Titanwelle auszuspannen. Sie drehen es von Hand um und spannen es wieder ein, um die Rückseite zu bearbeiten. Dieser einzelne manuelle Eingriff führt zu mikroskopischen Ausrichtungsverschiebungen. Dieses als Toleranzstapelung bekannte Phänomen kann dazu führen, dass ein hochpräzises Teil schnell völlig aus der Spezifikation gerät. Um dem entgegenzuwirken, sollten Ingenieure Komponenten so konstruieren, dass die maximale Anzahl an Merkmalen in einem einzigen, ununterbrochenen Arbeitsgang bearbeitet werden kann. Durch die bewusste Vermeidung übermäßig komplexer Innengeometrien oder Merkmale, die sekundäre Fräseinstellungen erfordern, können Konstrukteure die endgültige Genauigkeit der gedrehten Komponente erheblich verbessern.
Inkonsistente Konstruktionselemente zwingen Maschinisten dazu, mehrere Werkzeugwechsel durchzuführen. Dies erhöht zwangsläufig die Zykluszeit und das Potenzial für Maßabweichungen. Durch die Standardisierung dieser Konstruktionsparameter wird sichergestellt, dass Standard-Schneidwerkzeuge während des gesamten Prozesses im Einsatz bleiben können. Darüber hinaus ist die Aufrechterhaltung einer gleichmäßigen Wandstärke von entscheidender Bedeutung. Dünne, empfindliche Wände sind sehr anfällig für Rattern, eine Form zerstörerischer Vibrationen. Unter dem enormen Druck des Schneidwerkzeugs oder der erdrückenden Spannkraft der Spannbacken verziehen sich diese dünnen Wände und verformen sich.
| von Konstruktionsmerkmalen | für die Drehmaschinenbearbeitung | Zielsetzung der Optimierung |
|---|---|---|
| Innenecken | Geben Sie Standardschneidenradien an, z. B. 0,015 oder 0,031 Zoll. | Verhindert die Notwendigkeit kundenspezifischer Werkzeuge und reduziert strukturelle Spannungskonzentrationen. |
| Lochtiefe | Begrenzen Sie das Verhältnis von Tiefe zu Durchmesser nach Möglichkeit auf 4:1. | Verhindert das Wandern des Bohrers und gewährleistet eine genaue, wiederholbare Konzentrizität. |
| Wandstärke | Halten Sie je nach Material eine Mindestwandstärke von 0,020 Zoll ein. | Verhindert die Verformung des Teils durch Spannfutter und Werkzeugdruck. |
| Unterschneidungen | Standardisieren Sie Hinterschnittbreiten und -tiefen im gesamten Teil. | Ermöglicht die Bearbeitung aller Hinterschnitte mit einem einzigen Nutwerkzeug in einem schnellen Durchgang. |
Die Materialauswahl bestimmt direkt die Bearbeitungsparameter, die Werkzeugauswahl und die endgültige Präzision des fertigen Bauteils. Verschiedene Legierungen und Polymere zeigen völlig unterschiedliche physikalische Verhaltensweisen, wenn sie den schieren Kräften und glühenden Temperaturen des Schneidprozesses ausgesetzt werden.
Die Zerspanbarkeitsbewertung eines Materials bestimmt, wie sauber es geschnitten werden kann und gleichzeitig eine hervorragende Oberflächengüte erhält. Weiche Metalle wie 6061-Aluminium sind gut bearbeitbar und ermöglichen hohe Schnittgeschwindigkeiten und hervorragende Oberflächengüten. Sie sind jedoch bekanntermaßen anfällig für klebrige Spanablagerungen an der Schneidkante. Im Gegensatz dazu erfordert die Bearbeitung von Stahl mit hohem Kohlenstoffgehalt oder rostfreiem Stahl niedrigere Geschwindigkeiten und spezielle Geometrien der Hartmetalleinsätze, um in die zähe Außenseite einzudringen. Aufgrund seiner geringen Wärmeleitfähigkeit stellt Titan besondere thermische Herausforderungen dar. Anstatt dass die Wärme in die Späne übergeht, baut sie sich an der Schneidkante schnell auf. Kunststoffe wie Delrin oder PEEK erfordern nicht nur Metalle, sondern auch extrem scharfe Werkzeuge. Stellen Sie sich die Bearbeitung eines wichtigen medizinischen PEEK-Implantats vor. Wenn die Vorschubgeschwindigkeit auch nur geringfügig sinkt, verklebt das Material um den Einsatz herum, schmilzt sofort und zerstört die Charge.
Die thermische Dynamik bestimmt den Erfolg oder Misserfolg der hochpräzisen Drehbearbeitung. Da das Schneidwerkzeug Material aggressiv abschneidet, wird erhebliche Wärmeenergie erzeugt. Es ist eine Grundregel der Physik, dass sich Metalle bei Erwärmung ausdehnen. Wenn ein Bediener ein Teil auf einen bestimmten Mikrozoll-Durchmesser dreht, während das Material noch heiß ist, schrumpft das Teil beim Abkühlen zwangsläufig. Dies führt zu einem unterdimensionierten, verschrotteten Bauteil. Die Bewältigung dieser Wärmeausdehnung erfordert ein tiefes Verständnis des spezifischen Wärmeausdehnungskoeffizienten der Legierung. Maschinisten mindern dieses Risiko, indem sie die Umgebungstemperaturen in der Werkstatt streng kontrollieren. Sie verwenden schwere Schruppdurchgänge, um großes Material schnell zu entfernen und dem Teil eine thermische Stabilisierung zu ermöglichen, bevor der letzte, hochpräzise Schlichtdurchgang erfolgt.
Der physikalische Vorgang des Metallscherens unterliegt strengen mathematischen und physikalischen Prinzipien. Die Optimierung eines Drehzentrums erfordert eine präzise und bewusste Kontrolle über drei Hauptparameter: Spindelgeschwindigkeit, Vorschubgeschwindigkeit und Schnitttiefe. Wenn dies falsch ist, führt dies zu einem sofortigen Ausfall des Werkzeugs oder zu Teilen, die nicht den Spezifikationen entsprechen.
Bei Dreharbeiten wird die Schnittgeschwindigkeit typischerweise in Oberflächenfuß pro Minute berechnet, die dann basierend auf dem genauen Durchmesser des Werkstücks mathematisch in U/min umgewandelt wird. Die Auswahl der richtigen Drehzahl ist nicht verhandelbar. Wenn die Geschwindigkeit für einen bestimmten gehärteten Stahl zu hoch eingestellt ist, führt die extreme Reibung zu einem schnellen, katastrophalen Werkzeugverschleiß. Dies führt direkt zu Dimensionsdrift. Ist die Drehzahl hingegen zu niedrig, neigt das Material eher zum Reißen als zum sauberen Abscheren. Dies führt zu einer rauen, optisch nicht akzeptablen Oberfläche und einer Aufbauschneide am Werkzeugeinsatz. Moderne CNC-Drehmaschinen nutzen die Programmierung mit konstanter Oberflächengeschwindigkeit. Diese intelligente Funktion erhöht automatisch die Spindeldrehzahl, wenn sich das Werkzeug der Mittelachse des Teils nähert, und sorgt so für eine perfekt konstante Schnittgeschwindigkeit bei unterschiedlichen Durchmessern.
Die Vorschubgeschwindigkeit bestimmt die Oberflächenrauheit des Bauteils. Eine langsamere Vorschubgeschwindigkeit führt im Allgemeinen zu einer glatteren, glasähnlichen Oberfläche. Dies erhöht jedoch die Zykluszeit erheblich und kann dazu führen, dass das Werkzeug eher reibt als schneidet, was zu übermäßiger Hitze führt. Daher muss die Schnitttiefe perfekt auf die Vorschubgeschwindigkeit abgestimmt sein. Die übliche Industriepraxis besteht darin, schwere Schruppdurchgänge mit einer großen Schnitttiefe und einer moderaten Vorschubgeschwindigkeit durchzuführen, um das Material effizient abzuführen. Unmittelbar danach folgt ein sehr leichter, feiner Schlichtdurchgang mit feinem Vorschub. Durch diesen zweistufigen Prozess können Maschinenbauer exakte Maßtoleranzen einhalten und die gewünschte Oberflächengüte erzielen.
Das Erreichen hochpräziser Toleranzen hängt nicht allein von der Programmierung der Maschinensoftware ab. Die physische Hardware, die den Schnitt ausführt, spielt eine grundlegende Rolle. Die Aufrüstung Ihrer Werkzeugbibliothek für High-End-Operationen ist ein direkter Weg zur Optimierung des gesamten Fertigungsprozesses.
Schnellarbeitsstahl wird in modernen hochpräzisen Produktionsumgebungen selten verwendet. Heutzutage sind hochentwickelte beschichtete Hartmetalleinsätze der Industriestandard. Diese Wendeschneidplatten verfügen über spezielle spanbrechende Geometrien und chemische Beschichtungen wie Titannitrid, die aktiv Hitze widerstehen und die Werkzeuglebensdauer verlängern. Bei der Bearbeitung von gehärteten Stählen oder Gusseisen werden häufig Keramikeinsätze eingesetzt, da diese extremen, glühenden Temperaturen standhalten. Bei der Bearbeitung stark abrasiver Nichteisenmaterialien sind Wendeschneidplatten aus polykristallinem Diamant die beste Wahl. Diese Diamantwerkzeuge behalten über Tausende von Produktionszyklen hinweg eine messerscharfe Kante, was für die Einhaltung enger Toleranzen entscheidend ist, ohne dass ständige manuelle Werkzeugversätze erforderlich sind.
Während des Schneidprozesses erfüllt Kühlmittel zwei unverzichtbare Funktionen: mechanische Schmierung und strenge Temperaturkontrolle. Beim Präzisionsdrehen ist die standardmäßige Niederdruck-Flutkühlung oft völlig unzureichend. Die Umrüstung auf Hochdruck-Kühlmittelsysteme bietet bahnbrechende Vorteile. Durch die Zufuhr von Schneidflüssigkeit direkt an der Schneidzone mit 1.000 PSI oder mehr werden die Metallspäne buchstäblich in kleine, handliche Stücke zertrümmert. Dadurch wird verhindert, dass sich die Späne gefährlich um das Werkstück wickeln oder vom Werkzeug nachgeschnitten werden. Darüber hinaus entzieht die Hochdruckflüssigkeit der Schneidzone effektiv Wärme, wodurch das Werkstück formstabil bleibt und thermische Verformungen gänzlich verhindert werden.
Die Weiterentwicklung der CNC-Technologie hat die traditionelle zweiachsige Drehmaschine in ein umfassendes, multifunktionales Fertigungszentrum verwandelt. Der Einsatz dieser fortschrittlichen Technologien ist für die Optimierung der Massenproduktion komplexer Komponenten mit vielen Funktionen von entscheidender Bedeutung.
Betrachtet man die aktuellen Branchentrends, erlebt die Landschaft der Komponentenfertigung einen massiven Wandel hin zu intelligenter Integration. Aktuelle Marktdaten deuten auf einen Anstieg der Akzeptanz von IoT-fähigen digitalen Zwillingen und KI-gesteuerter Wärmekompensation in CNC-Drehzentren hin. Anstatt sich ausschließlich auf die Intuition eines Maschinenbauers zu verlassen, nutzen moderne Anlagen maschinelle Lernalgorithmen, um eine Werkzeugverschlechterung vorherzusagen, bevor sie eintritt. Dieser datenorientierte Ansatz revolutioniert den Umgang von Herstellern mit exotischen Legierungen. Es reduziert die Ausschussraten drastisch und erweitert die Grenzen des dimensional Möglichen.
Wenn ein zylindrisches Teil in der Vergangenheit eine gefräste flache Oberfläche oder außermittige Querlöcher erforderte, musste es physisch von der Drehmaschine entfernt und auf einer separaten Fräsmaschine eingerichtet werden. Dieser sekundäre Aufbau führte zwangsläufig zu Ausrichtungsungenauigkeiten. Moderne mehrachsige CNC-Drehmaschinen sind mit angetriebenen Werkzeugen und Y-Achsen-Funktionen ausgestattet, um dieses Problem zu lösen. In Kombination mit einer C-Achsen-Spindel, die das Werkstück in bestimmten Winkeln präzise indexieren und arretieren kann, können diese Maschinen komplexe Fräs-, Bohr- und Gewindeschneidvorgänge in einer einzigen Aufspannung durchführen. Dieser „Done-in-one“-Ansatz verkürzt die Zykluszeiten drastisch und eliminiert die Toleranzstapelung vollständig.
Menschliche Fehler bei der Einstellung von Werkzeugversätzen sind eine bekanntermaßen häufige Ursache für Präzisionsfehler. Fortschrittliche CNC-Drehmaschinen mildern dies erheblich durch Automatisierung und hochentwickelte maschineninterne Messsysteme. Automatisierte Werkzeugvoreinstellgeräte messen physisch die genaue Länge und den Radius des Schneidwerkzeugs in der Maschine und aktualisieren die CNC-Steuerung sofort. Ebenso können spindelmontierte taktile Messtaster das Werkstück vor, während und nach dem Bearbeitungszyklus messen. Wenn bei einem Schruppdurchgang aufgrund von mikroskopischem Werkzeugverschleiß etwas zu viel Material verbleibt, erkennt der maschineninterne Messtaster die Abweichung. Anschließend wird der Versatz des Endbearbeitungswerkzeugs automatisch angepasst. Dieses geschlossene Feedbacksystem garantiert, dass das Endteil exakte Maßvorgaben erfüllt.
Die Optimierung endet nicht in dem Moment, in dem die Spindel aufhört, sich zu drehen. Eine hochpräzise Fertigung erfordert eine strenge, objektive Überprüfung, um sicherzustellen, dass die endgültige physische Komponente perfekt mit den technischen CAD-Zeichnungen übereinstimmt. Bei der Ausführung eines Komplexes Bei der Bearbeitung von Drehmaschinen muss die Qualitätskontrolle ein aktiver, kontinuierlicher Prozess sein.
Fortschrittliche Produktionsanlagen nutzen die Prozessüberwachung in Echtzeit, um die Konsistenz der Chargen sicherzustellen. Spindellastwächter überwachen kontinuierlich die Menge an elektrischer Energie, die die Maschine zum Schneiden des Materials verbraucht. Ein plötzlicher Anstieg der Spindellast ist ein deutlicher Hinweis darauf, dass das Werkzeug abgenutzt ist oder abplatzt. Darüber hinaus können Schwingungsanalysesensoren mikroskopische Vibrationen erkennen, lange bevor sie mit bloßem Auge auf der Teileoberfläche sichtbar werden. Durch die Erkennung dieser mechanischen Anomalien in Echtzeit können Bediener die Maschine anhalten und das Werkzeug austauschen, bevor eine hochwertige Komponente verschrottet wird.
Sobald das Teil sicher aus dem Spannfutter entnommen wurde, muss es in einem klimatisierten Labor einer strengen messtechnischen Prüfung unterzogen werden. Koordinatenmessgeräte verwenden hochempfindliche Sonden mit Rubinspitze, um die komplexen Geometrien, die Konzentrizität und die Maßgenauigkeit des Teils bis auf den Mikrometerbereich akribisch zu messen. Diese präzisen Messungen werden direkt mit dem ursprünglichen 3D-Modell abgeglichen. Darüber hinaus werden Profilometer verwendet, um einen mikroskopisch kleinen Diamantstift über die bearbeitete Oberfläche zu ziehen und so die Oberflächenrauheit zu quantifizieren. Nur Teile, die diese objektiven, datengesteuerten Prüfungen bestehen, können zertifiziert und versendet werden.
Um das in diesem Leitfaden beschriebene Präzisionsniveau zu erreichen, sind enorme Kapitalinvestitionen in hochmoderne Maschinen, Spezialwerkzeuge, Messausrüstung und hochqualifiziertes Personal erforderlich. Für viele OEMs und Produktentwickler ist der Versuch, diese intensive Lernkurve intern zu bewältigen, einfach nicht kosteneffektiv.
Die Auslagerung an einen dedizierten Fertigungspartner gewährleistet den sofortigen Zugriff auf die neuesten CNC-Technologien und erfahrene Maschinisten. Diese Experten verstehen die Nuancen der thermischen Dynamik und des Materialverhaltens genau. Bei der Bewertung eines potenziellen Fertigungspartners ist es entscheidend, nach objektiven Qualitätsindikatoren zu suchen. ISO 9001-Zertifizierungen garantieren die strikte Einhaltung standardisierter Qualitätsmanagementsysteme. Darüber hinaus wird die Untersuchung ihrer Anlage auf starre, mehrachsige Drehmaschinen und klimatisierte Prüfräume das nötige Vertrauen in ihre Fähigkeit schaffen, enge Toleranzen konsequent einzuhalten.
Nicht alle Bearbeitungsbetriebe sind für die Bearbeitung aller Arten von Bauteilen ausgestattet. Die Suche nach einem Partner mit Nischenexpertise, die für Ihre spezifische Branche relevant ist, bietet einen enormen strategischen Vorteil. Hochleistungs-Industriewalzen erfordern beispielsweise hochspezifische Spannstrategien, um Verformungen bei aggressiver Bearbeitung zu verhindern. Bei der Bearbeitung von Antriebsrädern für Kabelausrüstung müssen Ingenieure sicherstellen, dass die Konzentrizität innerhalb von 0,01 mm gehalten wird, das dynamische Auswuchten den G2,5-Klassen entspricht und die Oberflächenbeschaffenheit Ra 0,8 erreicht, um Schäden am Kabel während des Betriebs zu verhindern. Durch die Partnerschaft mit einer Einrichtung wie Hongfeng Machine wird sichergestellt, dass der Hersteller diese kritischen, realen Anforderungen bereits genau versteht. Diese spezielle Erfahrung führt direkt zu schnelleren Durchlaufzeiten, deutlich geringeren Ausschussraten und einer zuverlässigen Kapitalrendite. Entdecken Sie unsere maßgeschneiderte Drehlösungen , um Ihre anspruchsvollsten Komponenten einwandfrei zum Leben zu erwecken.
Abschluss
Die Optimierung der Drehbearbeitung ist ein ganzheitliches Unterfangen, das intelligentes, bewusstes Design und eine präzise Kontrolle der Schnittphysik erfordert. Fortschrittliche Werkzeuge, Hochdruck-Kühlmittelstrategien und strenge, datengesteuerte Qualitätsprüfungen sind entscheidend für den Erfolg. Letztendlich sind es hochpräzise Komponenten, die zuverlässige und langlebige Industriemaschinen ausmachen. Abstriche während der Bearbeitungsphase führen unweigerlich zu unerwarteten Produktausfällen vor Ort. Arbeiten Sie bei Ihrem nächsten Präzisionsfertigungsprojekt mit erfahrenen Experten zusammen und stellen Sie sicher, dass Ihre Produktionslinie nie stillsteht.
Moderne CNC-Drehmaschinen können routinemäßig Maßtoleranzen von nur ±0,0001 Zoll erreichen, was etwa 2,5 Mikrometern entspricht. Das Erreichen dieser maximalen Präzision hängt jedoch stark von mehreren miteinander verbundenen Faktoren ab. Die strukturelle Steifigkeit der Werkzeugmaschine, die Bearbeitbarkeit der gewählten Legierung und eine strenge Kontrolle der Umgebungstemperatur innerhalb der Anlage sind unbedingt erforderlich, um zu verhindern, dass die Wärmeausdehnung diese Mikromessungen verfälscht.
Der Hauptunterschied liegt in der Kinematik des Schneidvorgangs selbst. Beim Drehen wird das Werkstück schnell gegen ein stationäres Schneidwerkzeug gedreht. Dies ist die optimale und genaueste Methode zur Herstellung perfekt zylindrischer oder symmetrischer Teile. Beim Fräsen hingegen wird ein stationäres Werkstück auf einem Tisch befestigt, während ein Mehrpunkt-Schneidwerkzeug dagegen rotiert. Dies eignet sich weitaus besser für flache Oberflächen, tiefe Schlitze oder unregelmäßige blockartige Geometrien.
Die Kostensenkung beginnt bereits in der Entwicklungsphase durch Design for Manufacturability. Sie können die Produktionskosten erheblich senken, indem Sie die Innenlochgrößen standardisieren, um sie an gängige Bohrer anzupassen, übermäßig tiefe Hohlräume vermeiden und unnötig enge Toleranzen bei unkritischen Abmessungen beseitigen. Darüber hinaus eliminiert die Konstruktion von Komponenten, die vollständig in einer einzigen Aufspannung bearbeitet werden können, die kostspieligen Arbeits- und Ausrichtungsrisiken, die mit dem Bewegen von Teilen zwischen verschiedenen Maschinen verbunden sind.
Die Rotationsgeschwindigkeit bestimmt die Oberflächenschnittgeschwindigkeit am Kontaktpunkt. Wenn die Drehzahl für das zu schneidende Material falsch berechnet wird, bricht die Physik des Vorgangs völlig zusammen. Überhöhte Geschwindigkeiten erzeugen unkontrollierte, extreme Hitze, was zu einer schnellen Verschlechterung des Werkzeugs und einer thermischen Verformung des Teils führt. Umgekehrt führen zu niedrige Geschwindigkeiten dazu, dass das Material reißt, anstatt sauber abzuscheren, was zu einer unzumutbaren Oberflächenbeschaffenheit und einer erhöhten mechanischen Belastung der Spindel führt.
Die Materialhärte hat direkten Einfluss auf die zulässige Schnittgeschwindigkeit und Vorschubgeschwindigkeit. Härtere Materialien wie wärmebehandelte Werkzeugstähle oder Titanlegierungen erfordern deutlich langsamere Spindeldrehzahlen und geringere Schnitttiefen, um einen schnellen Werkzeugausfall zu verhindern. Dies verlängert zwangsläufig die Bearbeitungszykluszeit. Im Gegensatz dazu können weichere Materialien wie Aluminium mit extrem hohen Geschwindigkeiten bearbeitet werden, was die Gesamtzykluszeit pro Teil drastisch verkürzt.
Bei Antriebsrädern für Kabelausrüstung liegt die ideale Oberflächengüte typischerweise bei etwa Ra 0,8 bis Ra 1,6 Mikrometern. Eine zu raue Oberfläche führt zu übermäßiger Reibung und vorzeitigem Verschleiß des gezogenen Drahts oder Kabels. Umgekehrt fehlt einer übermäßig polierten Oberfläche möglicherweise die nötige Reibung, um das Kabel effektiv zu greifen. Um diesen spezifischen Ra-Wert zu erreichen, ist ein perfektes Gleichgewicht zwischen Schlichtvorschüben, scharfen Hartmetalleinsätzen und Hochdruckkühlmittel erforderlich.