Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-22 Origen: Sitio

¿Sus piezas mecanizadas no superan rigurosas pruebas de calidad? Si camina por cualquier taller concurrido, probablemente verá la realidad: incluso las desviaciones microscópicas pueden desencadenar una cascada de componentes desechados. Esto conduce a presupuestos inflados y graves retrasos en la producción. Lograr especificaciones exactas requiere mucho más que simplemente cargar una palanquilla en un mandril. Exige un entorno de fabricación perfectamente orquestado.
Para componentes cilíndricos y simétricos, optimizado El mecanizado en torno es la solución definitiva a estos costosos cuellos de botella. En esta guía completa, exploraremos cómo ajustar cada fase del proceso de torneado. Desde la geometría del diseño inicial hasta la metrología final, le mostraremos cómo garantizar una precisión y repetibilidad incomparables en la planta de producción.
En la fabricación moderna, lograr las especificaciones exactas requeridas por las industrias avanzadas es un proceso rigurosamente implacable. Sectores como el aeroespacial, el automotriz, el médico y el de fabricación de equipos pesados exigen componentes que funcionen perfectamente bajo estrés extremo. Cuando se ejecutan correctamente, las operaciones de torneado profesionales proporcionan la precisión incomparable necesaria para cumplir con estos estrictos estándares industriales.
El torneado de alta precisión no consiste simplemente en dar forma a una pieza de metal. Se trata de controlar variables físicas a nivel microscópico. En este contexto, la precisión se define mediante tres métricas principales. Primero está la tolerancia dimensional. Esto a menudo requiere mantener las medidas dentro de ±0,0001 pulgadas, aproximadamente una fracción del ancho de un cabello humano. En segundo lugar está el acabado de la superficie, que normalmente se mide en micropulgadas y se denota como Ra. El objetivo final aquí es lograr una suavidad similar a un espejo que reduzca drásticamente la fricción y el desgaste mecánico. En tercer lugar está la concentricidad y el agotamiento. Esto asegura que una pieza cilíndrica gire perfectamente sobre su eje verdadero sin ninguna oscilación. Lograr estas métricas estrictas requiere un enfoque holístico que sincronice perfectamente la máquina herramienta, el inserto de corte, la materia prima y la experiencia del operador.
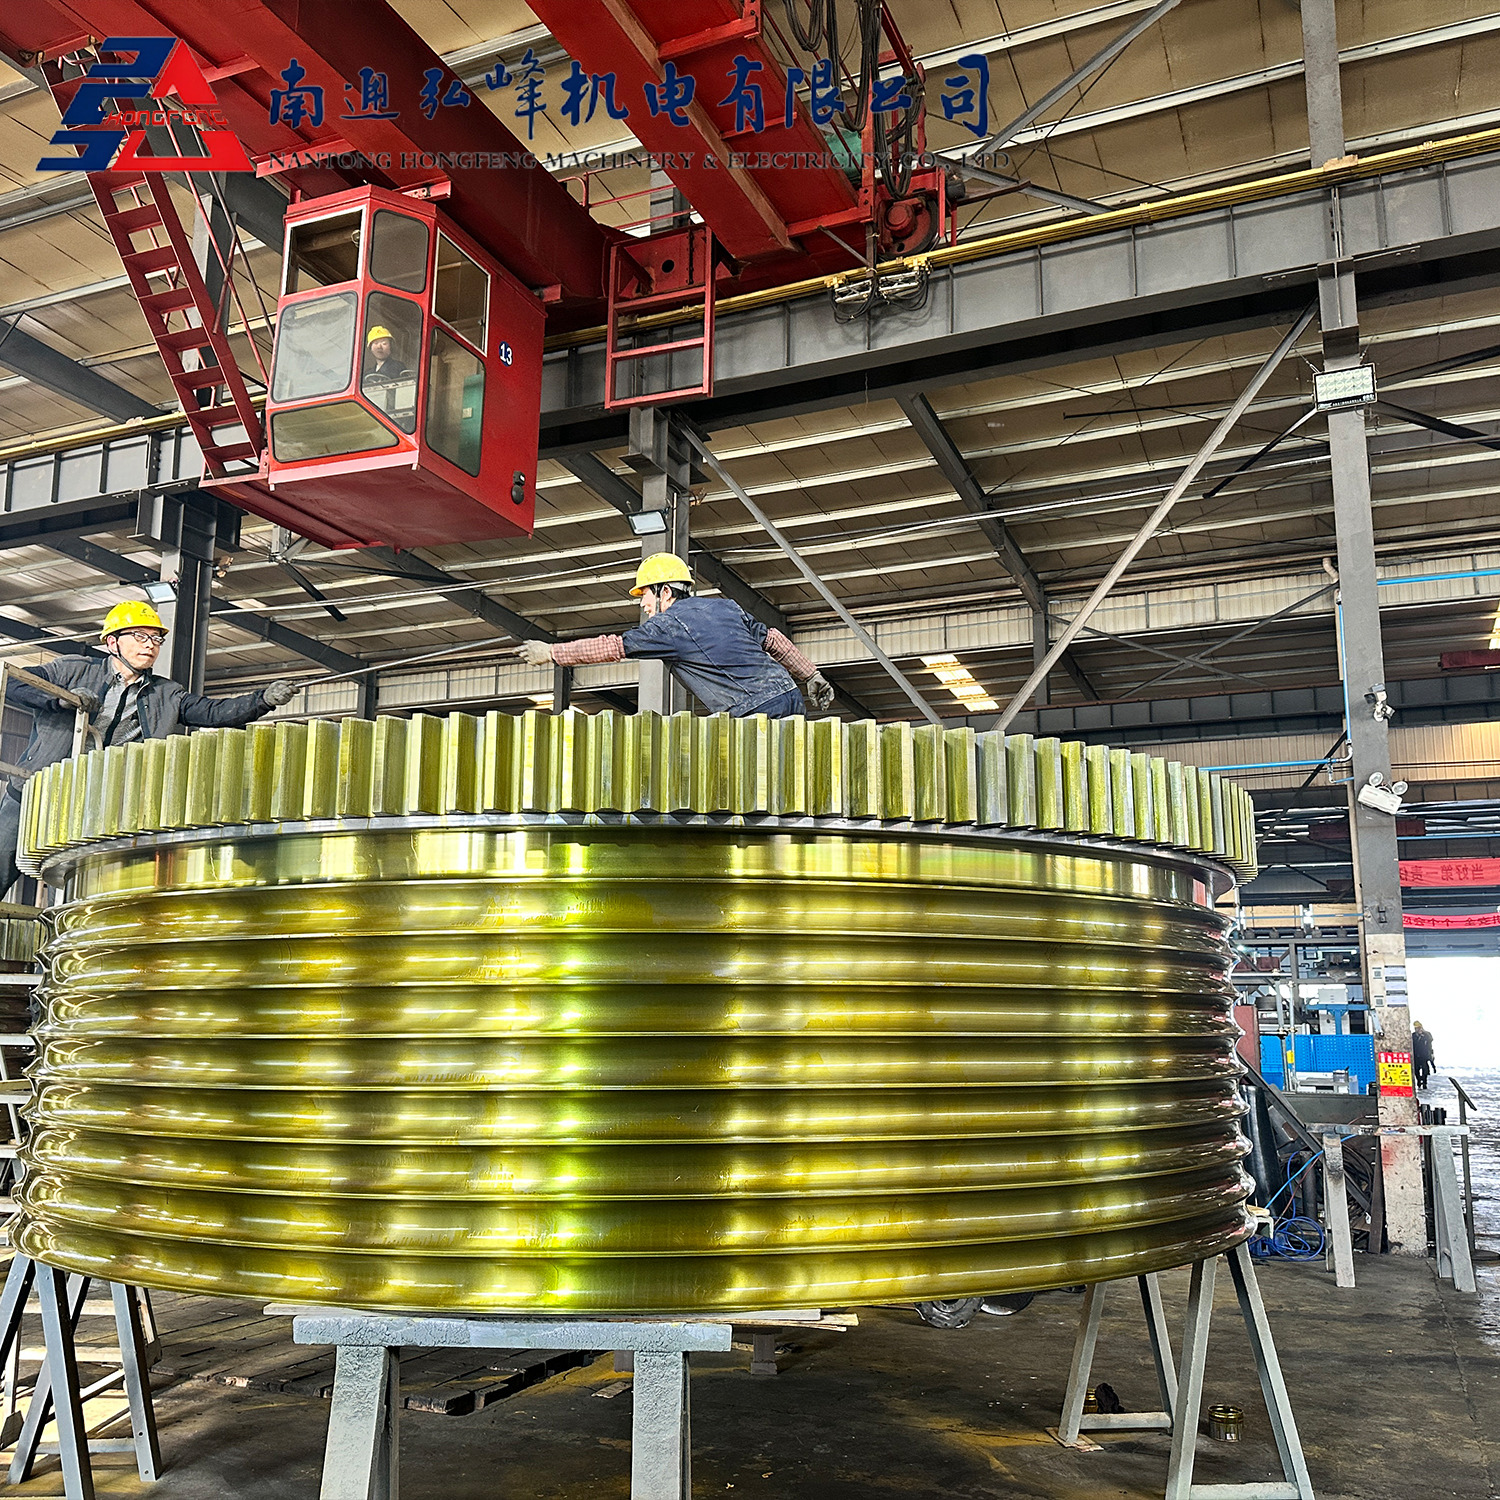
El torneado de precisión constituye la base mecánica de sistemas complejos. Estas piezas se utilizan mucho como carretes de válvulas hidráulicas, sujetadores aeroespaciales, tornillos médicos para huesos de titanio y rodillos industriales especializados. Específicamente, en aplicaciones industriales de servicio pesado, componentes como las ruedas de tracción de equipos de cables requieren una concentricidad absoluta y un equilibrio dinámico perfecto. Esto garantiza el buen funcionamiento de la maquinaria de trefilado y cableado de cables. Cualquier desviación en estos Los componentes torneados de precisión pueden provocar fallas catastróficas en todo el sistema. Esto pone de relieve exactamente por qué las operaciones optimizadas del torno son absolutamente esenciales.
La base de la fabricación de alta precisión se establece mucho antes de que se cargue una pieza bruta de acero en bruto en la máquina. El diseño para la fabricabilidad, comúnmente conocido como DFM, es una filosofía de ingeniería centrada en simplificar el diseño de piezas. El objetivo es reducir la complejidad del mecanizado, minimizar los largos tiempos de configuración y eliminar posibles fuentes de error humano.
Imagínese a un maquinista deteniendo la bicicleta para soltar un eje de titanio a medio terminar. Lo giran a mano y lo vuelven a sujetar para mecanizar la parte posterior. Esa única intervención manual introduce cambios de alineación microscópicos. Este fenómeno, conocido como apilamiento de tolerancias, puede rápidamente hacer que una pieza de alta precisión quede completamente fuera de las especificaciones. Para combatir esto, los ingenieros deben diseñar componentes de modo que se pueda mecanizar el máximo número de funciones en una sola operación ininterrumpida. Al evitar conscientemente geometrías internas demasiado complejas o características que fuercen configuraciones de fresado secundarias, los diseñadores pueden mejorar significativamente la precisión final del componente torneado.
Los elementos de diseño inconsistentes obligan a los maquinistas a realizar múltiples cambios de herramientas. Esto inherentemente aumenta el tiempo del ciclo y el potencial de variaciones dimensionales. La estandarización de estos parámetros de diseño garantiza que las herramientas de corte estándar puedan permanecer activas durante todo el proceso. Además, mantener un espesor de pared uniforme es absolutamente fundamental. Las paredes finas y delicadas son muy susceptibles a la vibración, una forma de vibración destructiva. Bajo la inmensa presión de la herramienta de corte o la aplastante fuerza de sujeción de las mordazas del mandril, estas delgadas paredes se deformarán y deformarán. Guía de optimización
| de características de diseño | para | el objetivo de mecanizado de torno |
|---|---|---|
| Esquinas internas | Especifique radios de punta de herramienta estándar, como 0,015 o 0,031 pulgadas. | Previene la necesidad de herramientas personalizadas y reduce las concentraciones de tensión estructural. |
| Profundidad del agujero | Limite la relación profundidad-diámetro a 4:1 siempre que sea posible. | Evita que la broca se desvíe y garantiza una concentricidad precisa y repetible. |
| Espesor de la pared | Mantenga un espesor de pared mínimo de 0,020 pulgadas, según el material. | Evita la deformación de la pieza debido a la sujeción del mandril y la presión de la herramienta. |
| Recortes | Estandarice los anchos y profundidades de los cortes en toda la pieza. | Permite que una sola herramienta de ranurado mecanice todos los cortes socavados en una sola pasada. |
La selección del material dicta directamente los parámetros de mecanizado, la selección de herramientas y la máxima precisión del componente terminado. Diferentes aleaciones y polímeros exhiben comportamientos físicos tremendamente distintos cuando se los somete a las fuerzas puras y las temperaturas abrasadoras del proceso de corte.
La clasificación de maquinabilidad de un material dicta qué tan limpiamente se puede cortar manteniendo un acabado superficial superior. Los metales blandos como el aluminio 6061 son altamente mecanizables, lo que permite velocidades de corte agresivas y acabados excelentes. Sin embargo, son notoriamente propensos a la acumulación de virutas pegajosas en el filo. Por el contrario, el mecanizado de acero con alto contenido de carbono o acero inoxidable exige velocidades más bajas y geometrías de inserto de carburo específicas para penetrar el exterior resistente. El titanio plantea desafíos térmicos únicos debido a su baja conductividad térmica. En lugar de que el calor se disipe en las virutas, se acumula rápidamente en el filo. Más allá de los metales, los plásticos como Delrin o PEEK requieren herramientas extremadamente afiladas. Imagínese mecanizar un implante médico PEEK crítico. Si la velocidad de alimentación cae aunque sea ligeramente, el material se pega alrededor del inserto, derritiéndose instantáneamente y arruinando el lote.
La dinámica térmica dicta el éxito o el fracaso del mecanizado en torno de alta precisión. A medida que la herramienta de corte corta agresivamente el material, se genera una importante energía térmica. Una regla básica de la física es que los metales se expanden cuando se calientan. Si un operador gira una pieza a un diámetro específico de micropulgadas mientras el material aún está caliente, la pieza inevitablemente se encogerá a medida que se enfríe. Esto da como resultado un componente desechado y de tamaño insuficiente. Gestionar esta expansión térmica requiere una comprensión profunda del coeficiente de expansión térmica de la aleación específica. Los maquinistas mitigan este riesgo controlando estrictamente la temperatura ambiente del taller. Utilizan pasadas de desbaste pesado para eliminar el material a granel rápidamente y permiten que la pieza se estabilice térmicamente antes de realizar la pasada final de acabado ultraprecisa.
El acto físico de cortar metal se rige por estrictos principios físicos y matemáticos. La optimización de un centro de torneado requiere un control preciso e intencional sobre tres parámetros principales: velocidad del husillo, velocidad de avance y profundidad de corte. Hacer esto mal significa falla inmediata de la herramienta o piezas fuera de especificaciones.
En las operaciones de torno, la velocidad de corte generalmente se calcula en pies de superficie por minuto, que luego se convierte matemáticamente a RPM según el diámetro exacto de la pieza de trabajo. Seleccionar las RPM correctas no es negociable. Si la velocidad se establece demasiado alta para un acero endurecido específico, la fricción extrema provocará un desgaste rápido y catastrófico de la herramienta. Esto conduce directamente a una deriva dimensional. Por el contrario, si las RPM son demasiado bajas, el material tiende a rasgarse en lugar de cortarse limpiamente. Esto da como resultado una superficie rugosa, visualmente inaceptable y un borde acumulado en el inserto de la herramienta. Los tornos CNC modernos utilizan programación de velocidad superficial constante. Esta característica inteligente aumenta automáticamente las RPM del husillo a medida que la herramienta se acerca al eje central de la pieza, lo que garantiza una velocidad de corte perfectamente consistente en diferentes diámetros.
La velocidad de avance dicta la rugosidad de la superficie del componente. Una velocidad de alimentación más lenta generalmente produce un acabado más suave, similar al vidrio. Sin embargo, aumenta significativamente el tiempo del ciclo y puede hacer que la herramienta frote en lugar de cortar, provocando un exceso de calor. En consecuencia, la profundidad de corte debe estar perfectamente equilibrada con el avance. La práctica estándar de la industria implica realizar pasadas de desbaste pesadas con una gran profundidad de corte y una velocidad de avance moderada para evacuar el material de manera eficiente. A esto le sigue inmediatamente una pasada de acabado muy ligera y delicada con un avance fino. Este proceso de dos pasos es la forma en que los maquinistas alcanzan tolerancias dimensionales exactas y logran el acabado superficial deseado.
Lograr tolerancias de alta precisión no depende únicamente de la programación del software de la máquina. El hardware físico que ejecuta el corte juega un papel fundamental. Actualizar su caja de herramientas para operaciones de alto nivel es un camino directo para optimizar todo el proceso de fabricación.
El acero de alta velocidad rara vez se utiliza en los entornos de producción modernos de alta precisión. Hoy en día, las inserciones de carburo recubiertas avanzadas son el estándar de la industria. Estos insertos cuentan con geometrías especializadas para romper virutas y recubrimientos químicos como el nitruro de titanio que resisten activamente el calor y prolongan la vida útil de la herramienta. Para mecanizar aceros endurecidos o hierro fundido, a menudo se utilizan insertos cerámicos porque pueden soportar temperaturas extremas y brillantes. Cuando se trabaja con materiales no ferrosos altamente abrasivos, los insertos de diamante policristalino son la mejor opción. Estas herramientas de diamante mantienen un filo muy afilado durante miles de ciclos de producción, lo cual es fundamental para mantener tolerancias estrictas sin requerir compensaciones manuales constantes de la herramienta.
Durante el proceso de corte, el refrigerante cumple dos funciones indispensables: lubricación mecánica y control estricto de la temperatura. En el torneado de precisión, el refrigerante estándar de baja presión suele ser muy insuficiente. La actualización a sistemas de refrigerante de alta presión proporciona ventajas revolucionarias. La entrega de fluido de corte directamente en la zona de corte a 1000 PSI o más literalmente rompe las virutas de metal en pedazos pequeños y manejables. Esto evita que las virutas se enrollen peligrosamente alrededor de la pieza de trabajo o que la herramienta las vuelva a cortar. Además, el fluido a alta presión extrae eficazmente el calor de la zona de corte, manteniendo la pieza de trabajo dimensionalmente estable y evitando por completo la deformación térmica.
La evolución de la tecnología CNC ha transformado el tradicional torno de dos ejes en un centro de fabricación integral y multifuncional. Aprovechar estas tecnologías avanzadas es absolutamente esencial para optimizar la producción en masa de componentes complejos y con múltiples funciones.
Si observamos las tendencias actuales de la industria, el panorama de la fabricación de componentes está experimentando un cambio masivo hacia la integración inteligente. Datos de mercado recientes indican un aumento en la adopción de gemelos digitales habilitados para IoT y compensación térmica impulsada por IA dentro de los centros de torneado CNC. En lugar de depender únicamente de la intuición maquinista, las instalaciones modernas aprovechan los algoritmos de aprendizaje automático para predecir la degradación de la herramienta antes de que suceda. Este enfoque basado en los datos está revolucionando la forma en que los fabricantes manejan las aleaciones exóticas. Reduce drásticamente las tasas de desperdicio y amplía los límites de lo que es dimensionalmente posible.
Históricamente, si una pieza cilíndrica requería una superficie plana fresada o orificios transversales descentrados, tenía que retirarse físicamente del torno e instalarse en una fresadora independiente. Esta configuración secundaria introdujo inherentemente imprecisiones en la alineación. Los tornos CNC multieje modernos están equipados con herramientas activas y capacidades de eje Y para resolver este problema. Combinadas con un husillo de eje C que puede indexar y bloquear con precisión la pieza de trabajo en ángulos específicos, estas máquinas pueden realizar operaciones complejas de fresado, taladrado y roscado en una sola configuración. Este enfoque todo en uno reduce drásticamente los tiempos de ciclo y elimina por completo la acumulación de tolerancias.
El error humano al configurar las compensaciones de las herramientas es una causa notoriamente común de fallas de precisión. Los tornos CNC avanzados mitigan en gran medida esto mediante la automatización y sofisticados sistemas de sondeo en la máquina. Los preajustes de herramientas automatizados miden físicamente la longitud y el radio exactos de la herramienta de corte dentro de la máquina, actualizando el control CNC al instante. De manera similar, las sondas táctiles montadas en husillo pueden medir la pieza de trabajo antes, durante y después del ciclo de mecanizado. Si una pasada de desbaste deja demasiado material debido al desgaste microscópico de la herramienta, la sonda en la máquina detecta la variación. Luego ajusta automáticamente el desplazamiento de la herramienta de acabado. Este sistema de retroalimentación de circuito cerrado garantiza que la pieza final cumpla con las especificaciones dimensionales exactas.
La optimización no termina en el momento en que el husillo deja de girar. La fabricación de alta precisión requiere una verificación rigurosa y objetiva para garantizar que el componente físico final coincida perfectamente con los dibujos de ingeniería CAD. Al ejecutar un complejo Servicio de mecanizado de torno , el control de calidad debe ser un proceso activo y continuo.
Las instalaciones de fabricación avanzadas utilizan el monitoreo de procesos en tiempo real para garantizar la coherencia de los lotes. Los monitores de carga del husillo rastrean continuamente la cantidad de energía eléctrica que utiliza la máquina para cortar el material. Un aumento repentino en la carga del husillo es un indicador claro de que la herramienta se está desgastando o astillando. Además, los sensores de análisis de vibraciones pueden detectar vibraciones microscópicas mucho antes de que sean visibles a simple vista en la superficie de la pieza. Al detectar estas anomalías mecánicas en tiempo real, los operadores pueden detener la máquina y reemplazar la herramienta antes de que se deseche un componente de alto valor.
Una vez que la pieza se retira de forma segura del mandril, debe someterse a estrictas pruebas de metrología en un laboratorio con clima controlado. Las máquinas de medición por coordenadas utilizan sondas con punta de rubí altamente sensibles para medir meticulosamente las geometrías complejas, la concentricidad y la precisión dimensional de la pieza hasta el nivel de micras. Estas medidas precisas se comparan directamente con el modelo 3D original. Además, se utilizan perfilómetros para arrastrar una aguja de diamante microscópica a través de la superficie mecanizada para cuantificar la rugosidad de la superficie. Solo se pueden certificar y enviar las piezas que pasen estas inspecciones objetivas basadas en datos.
Lograr el nivel de precisión detallado en esta guía requiere una inmensa inversión de capital en maquinaria de última generación, herramientas especializadas, equipos de metrología y personal altamente calificado. Para muchos fabricantes de equipos originales y desarrolladores de productos, intentar gestionar esta intensa curva de aprendizaje internamente simplemente no es rentable.
La subcontratación a un socio de fabricación dedicado garantiza el acceso inmediato a las últimas tecnologías CNC y a maquinistas experimentados. Estos expertos comprenden íntimamente los matices de la dinámica térmica y el comportamiento de los materiales. Al evaluar un posible socio fabricante, es fundamental buscar indicadores objetivos de calidad. Las certificaciones ISO 9001 garantizan un estricto cumplimiento de los sistemas de gestión de calidad estandarizados. Además, examinar sus instalaciones en busca de tornos rígidos de ejes múltiples y salas de inspección con clima controlado brindará la confianza necesaria en su capacidad para mantener tolerancias estrictas de manera consistente.
No todos los talleres de mecanizado están equipados para manipular todo tipo de componentes. Encontrar un socio con experiencia en un nicho relevante para su industria específica proporciona una enorme ventaja estratégica. Por ejemplo, los rodillos industriales de alta resistencia requieren estrategias de sujeción de piezas muy específicas para evitar la distorsión durante el mecanizado agresivo. Al procesar ruedas de tracción de equipos de cable, los ingenieros deben garantizar que la concentricidad se mantenga dentro de 0,01 mm, que el equilibrio dinámico cumpla con los grados G2.5 y que el acabado de la superficie alcance Ra 0,8 para evitar cualquier daño al cable durante la operación. Asociarse con una instalación como Hongfeng Machine garantiza que el fabricante ya comprenda en profundidad estos requisitos críticos del mundo real. Esta experiencia especializada se traduce directamente en tiempos de respuesta más rápidos, tasas de desperdicio significativamente más bajas y un retorno de la inversión confiable. Explora nuestro Soluciones de torneado personalizadas para darle vida a sus componentes más exigentes sin problemas.
Conclusión
La optimización del mecanizado en torno es una tarea holística que requiere un diseño inteligente e intencional y un control preciso sobre la física de corte. Las herramientas avanzadas, las estrategias de refrigerante a alta presión y los estrictos controles de calidad basados en datos son vitales para el éxito. En última instancia, los componentes de alta precisión son los que construyen maquinaria industrial confiable y duradera. Tomar atajos durante la fase de mecanizado conducirá inevitablemente a fallas inesperadas del producto en el campo. Asóciese con expertos experimentados para su próximo proyecto de fabricación de precisión y asegúrese de que su línea de producción nunca deje de moverse.
Los tornos CNC modernos pueden alcanzar habitualmente tolerancias dimensionales tan ajustadas como ±0,0001 pulgadas, lo que equivale aproximadamente a 2,5 micrones. Sin embargo, lograr esta máxima precisión depende en gran medida de varios factores interconectados. La rigidez estructural de la máquina herramienta, la maquinabilidad de la aleación elegida y el estricto control de la temperatura ambiental dentro de la instalación son absolutamente necesarios para evitar que la expansión térmica distorsione estas micromedidas.
La principal diferencia radica en la cinemática del propio proceso de corte. En las operaciones de torneado, la pieza de trabajo gira rápidamente contra una herramienta de corte estacionaria, lo que lo convierte en el método óptimo y más preciso para crear piezas perfectamente cilíndricas o simétricas. Por el contrario, el fresado implica asegurar una pieza de trabajo estacionaria a una mesa mientras una herramienta de corte multipunto gira contra ella, lo que es mucho más adecuado para superficies planas, ranuras profundas o geometrías irregulares en forma de bloques.
La reducción de costos comienza temprano en la fase de ingeniería a través del Diseño para la Fabricabilidad. Puede reducir significativamente los costos de producción estandarizando los tamaños de los orificios internos para que coincidan con las brocas comunes, evitando cavidades excesivamente profundas y eliminando tolerancias innecesariamente estrictas en dimensiones no críticas. Además, diseñar componentes que puedan mecanizarse completamente en una sola configuración elimina la costosa mano de obra y los riesgos de alineación asociados con las piezas móviles entre diferentes máquinas.
La velocidad de rotación dicta la velocidad de corte de la superficie en el punto de contacto. Si las RPM se calculan incorrectamente para el material específico que se está cortando, la física de la operación se descompone por completo. Las velocidades excesivas generan calor extremo e incontrolado, lo que provoca una rápida degradación de la herramienta y distorsión térmica de la pieza. Por el contrario, velocidades demasiado lentas hacen que el material se rompa en lugar de cortarse limpiamente, lo que da como resultado un acabado superficial inaceptable y una mayor tensión mecánica en el husillo.
La dureza del material afecta directamente la velocidad de corte y el avance permitidos. Los materiales más duros, como los aceros para herramientas tratados térmicamente o las aleaciones de titanio, requieren velocidades de husillo significativamente más lentas y profundidades de corte más ligeras para evitar fallos rápidos de la herramienta. Esto inherentemente extiende el tiempo del ciclo de mecanizado. Por el contrario, los materiales más blandos como el aluminio se pueden mecanizar a velocidades extremadamente altas, lo que reduce drásticamente el tiempo total del ciclo por pieza.
Para las ruedas de tracción de equipos de cable, un acabado superficial ideal suele oscilar entre Ra 0,8 y Ra 1,6 micrómetros. Una superficie demasiado rugosa provocará una fricción excesiva y un desgaste prematuro del alambre o cable que se trefila. Por el contrario, una superficie demasiado pulida puede carecer de la fricción necesaria para sujetar el cable de forma eficaz. Lograr este valor Ra específico requiere un equilibrio perfecto entre velocidades de avance de acabado, insertos de carburo afilados y refrigerante de alta presión.