Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site

Vos pièces usinées échouent-elles à des tests de qualité rigoureux ? Rendez-vous dans n’importe quel atelier très fréquenté et vous verrez probablement la réalité : même des écarts microscopiques peuvent déclencher une cascade de composants mis au rebut. Cela entraîne des budgets gonflés et de graves retards de production. Atteindre des spécifications exactes nécessite bien plus que simplement charger une billette dans un mandrin. Cela nécessite un environnement de fabrication parfaitement orchestré.
Pour composants cylindriques et symétriques, optimisés L'usinage sur tour constitue la solution définitive à ces goulots d'étranglement coûteux. Dans ce guide complet, nous explorerons comment affiner chaque phase du processus de tournage. De la géométrie de conception initiale à la métrologie finale, nous vous montrerons comment garantir une précision et une répétabilité inégalées sur le site de production.
Dans le secteur manufacturier moderne, atteindre les spécifications exactes requises par les industries avancées est un processus rigoureusement impitoyable. Des secteurs comme l’aérospatiale, l’automobile, le médical et la fabrication d’équipements lourds exigent des composants qui fonctionnent parfaitement sous des contraintes extrêmes. Lorsqu’elles sont exécutées correctement, les opérations de tournage professionnelles offrent la précision inégalée requise pour répondre à ces normes industrielles strictes.
Le tournage de haute précision ne consiste pas seulement à façonner une pièce de métal. Il s’agit de contrôler des variables physiques à un niveau microscopique. Dans ce contexte, la précision est définie par trois métriques principales. Le premier est la tolérance dimensionnelle. Cela nécessite souvent de maintenir les mesures à ± 0,0001 pouce, soit environ une fraction de la largeur d'un cheveu humain. Deuxièmement, la finition de surface, généralement mesurée en micro-pouces et désignée par Ra. Le but ultime ici est d’obtenir une douceur semblable à celle d’un miroir qui réduit considérablement la friction et l’usure mécanique. Troisièmement, la concentricité et le faux-rond. Cela garantit qu'une pièce cylindrique tourne parfaitement sur son véritable axe sans aucune oscillation. Atteindre ces paramètres stricts nécessite une approche holistique qui synchronise parfaitement la machine-outil, la plaquette de coupe, la matière première et l’expertise de l’opérateur.
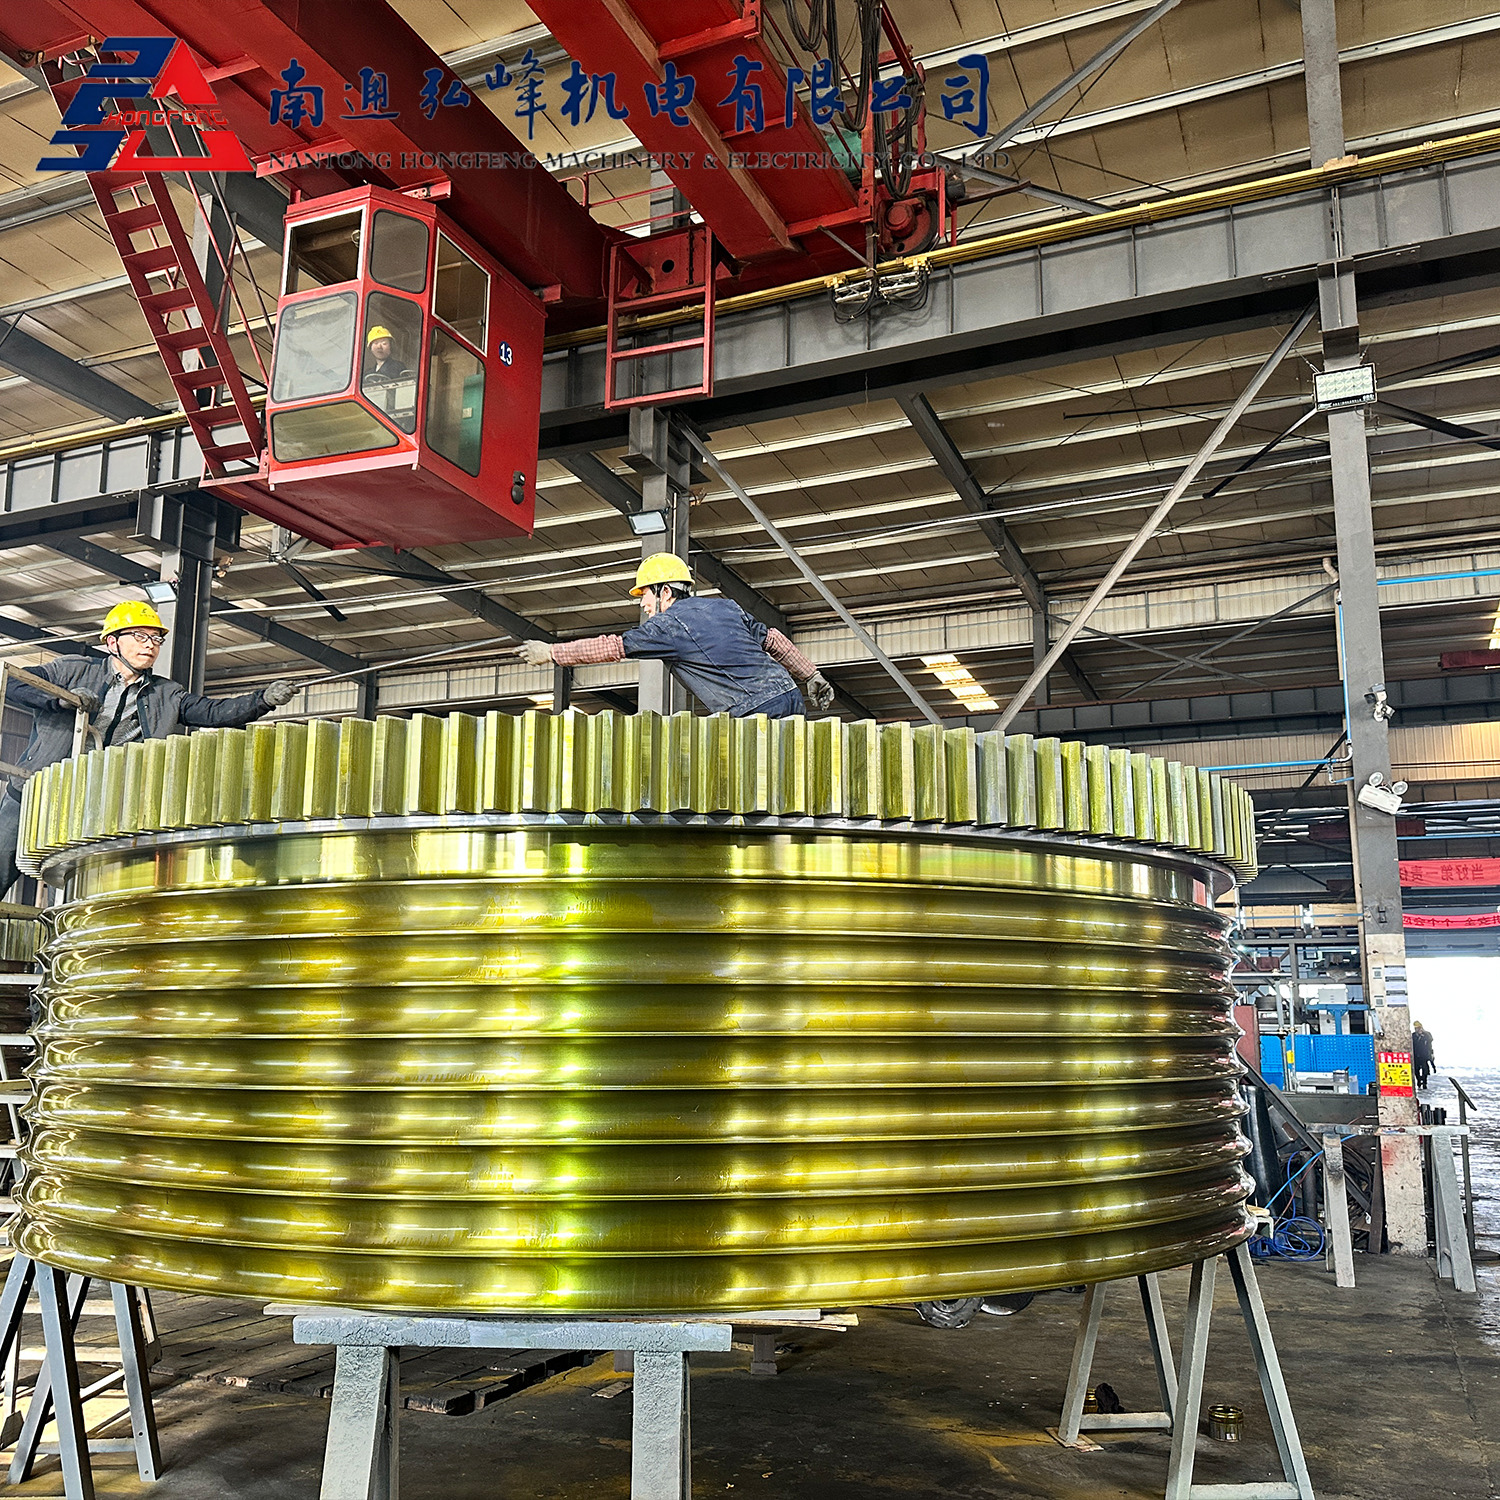
Le tournage de précision constitue la base mécanique des systèmes complexes. Ces pièces sont largement utilisées comme bobines de valves hydrauliques, fixations aérospatiales, vis à os médicales en titane et rouleaux industriels spécialisés. Plus précisément, dans les applications industrielles lourdes, les composants tels que les roues de traction des équipements de câbles nécessitent une concentricité absolue et un équilibre dynamique parfait. Cela garantit le bon fonctionnement des machines de tréfilage et de toronnage de câbles. Tout écart par rapport à ces les composants tournés avec précision peuvent entraîner des pannes catastrophiques à l’échelle du système. Cela montre exactement pourquoi des opérations de tournage optimisées sont absolument essentielles.
Les bases d’une fabrication de haute précision sont établies bien avant qu’une ébauche d’acier brut ne soit chargée dans la machine. La conception pour la fabricabilité, communément appelée DFM, est une philosophie d'ingénierie axée sur la simplification de la conception des pièces. L’objectif est de réduire la complexité de l’usinage, de minimiser les longs temps de configuration et d’éliminer les sources potentielles d’erreur humaine.
Imaginez un machiniste interrompant le cycle pour débloquer un arbre en titane à moitié fini. Ils le retournent à la main et le resserrent pour usiner la face arrière. Cette seule intervention manuelle introduit des changements d’alignement microscopiques. Ce phénomène, appelé empilement de tolérances, peut rapidement rendre une pièce de haute précision complètement hors spécifications. Pour lutter contre ce problème, les ingénieurs doivent concevoir les composants de manière à ce qu'un maximum de caractéristiques puissent être usinées en une seule opération ininterrompue. En évitant consciemment les géométries internes trop complexes ou les caractéristiques qui obligent à des configurations de fraisage secondaires, les concepteurs peuvent améliorer considérablement la précision finale de la pièce tournée.
Des éléments de conception incohérents obligent les machinistes à effectuer plusieurs changements d'outils. Cela augmente intrinsèquement le temps de cycle et le potentiel de variations dimensionnelles. La standardisation de ces paramètres de conception garantit que les outils de coupe standard peuvent rester engagés tout au long du processus. De plus, il est absolument essentiel de maintenir une épaisseur de paroi uniforme. Les murs minces et délicats sont très sensibles au broutage, une forme de vibration destructrice. Sous l’immense pression de l’outil de coupe ou la force de serrage écrasante des mâchoires du mandrin, ces parois minces se déformeront et se déformeront. Directives d'optimisation
| des fonctionnalités de conception | pour | l'objectif d'usinage sur tour |
|---|---|---|
| Coins internes | Spécifiez les rayons de nez d'outil standard, tels que 0,015 ou 0,031 pouces. | Évite le besoin d’outillage personnalisé et réduit les concentrations de contraintes structurelles. |
| Profondeur du trou | Limitez le rapport profondeur/diamètre à 4:1 lorsque cela est possible. | Évite les erreurs de perçage et garantit une concentricité précise et reproductible. |
| Épaisseur de paroi | Maintenez une épaisseur de paroi minimale de 0,020 pouces, selon le matériau. | Empêche la déformation des pièces due au serrage du mandrin et à la pression de l'outil. |
| Contre-dépouilles | Standardisez les largeurs et les profondeurs des contre-dépouilles sur toute la pièce. | Permet à un seul outil de rainurage d'usiner toutes les contre-dépouilles en un seul passage rapide. |
La sélection des matériaux dicte directement les paramètres d'usinage, la sélection des outils et la précision ultime du composant fini. Différents alliages et polymères présentent des comportements physiques très distincts lorsqu'ils sont soumis aux forces et aux températures extrêmes du processus de découpe.
L'indice d'usinabilité d'un matériau dicte la précision avec laquelle il peut être coupé tout en conservant une finition de surface supérieure. Les métaux mous comme l'aluminium 6061 sont hautement usinables, permettant des vitesses de coupe agressives et d'excellentes finitions. Cependant, ils sont notoirement sujets à l’accumulation de copeaux collants sur le tranchant. En revanche, l’usinage de l’acier à haute teneur en carbone ou de l’acier inoxydable nécessite des vitesses plus faibles et des géométries spécifiques de plaquettes en carbure pour pénétrer dans l’extérieur résistant. Le titane pose des défis thermiques uniques en raison de sa faible conductivité thermique. Au lieu de se dissiper dans les copeaux, la chaleur s’accumule rapidement au niveau du tranchant. Au-delà des métaux, les plastiques comme le Delrin ou le PEEK nécessitent des outils extrêmement tranchants. Imaginez usiner un implant médical PEEK critique. Si la vitesse d'alimentation diminue, même légèrement, le matériau se gomme autour de l'insert, fondant instantanément et ruinant le lot.
La dynamique thermique dicte le succès ou l’échec de l’usinage au tour de haute précision. Lorsque l’outil de coupe cisaille de manière agressive le matériau, une énergie thermique importante est générée. C'est une règle fondamentale de la physique que les métaux se dilatent lorsqu'ils sont chauffés. Si un opérateur tourne une pièce jusqu'à un diamètre spécifique d'un micropouce alors que le matériau est encore chaud, la pièce rétrécira inévitablement en refroidissant. Il en résulte un composant sous-dimensionné et mis au rebut. La gestion de cette dilatation thermique nécessite une compréhension approfondie du coefficient de dilatation thermique spécifique de l’alliage. Les machinistes atténuent ce risque en contrôlant strictement les températures ambiantes de l'atelier. Ils utilisent des passes d'ébauche lourdes pour éliminer rapidement les matériaux en vrac et permettent à la pièce de se stabiliser thermiquement avant de passer à la passe de finition finale ultra-précise.
L’acte physique de cisailler du métal est régi par des principes mathématiques et physiques stricts. L'optimisation d'un centre de tournage nécessite un contrôle précis et intentionnel de trois paramètres principaux : la vitesse de broche, l'avance et la profondeur de passe. Se tromper signifie une panne immédiate de l'outil ou des pièces non conformes aux spécifications.
Dans les opérations de tour, la vitesse de coupe est généralement calculée en pieds de surface par minute, qui est ensuite convertie mathématiquement en tr/min en fonction du diamètre exact de la pièce. La sélection du bon régime n’est pas négociable. Si la vitesse est trop élevée pour un acier trempé spécifique, le frottement extrême entraînera une usure rapide et catastrophique de l'outil. Cela conduit directement à une dérive dimensionnelle. A l’inverse, si le régime est trop faible, le matériau a tendance à se déchirer plutôt qu’à se cisailler proprement. Il en résulte une surface rugueuse et visuellement inacceptable et un bord rapporté sur l'insert de l'outil. Les tours CNC modernes utilisent la programmation à vitesse de surface constante. Cette fonction intelligente augmente automatiquement le régime de la broche à mesure que l'outil se rapproche de l'axe central de la pièce, garantissant une vitesse de coupe parfaitement constante sur différents diamètres.
La vitesse d'avance dicte la rugosité de la surface du composant. Une vitesse d'alimentation plus lente produit généralement une finition plus lisse, semblable à celle du verre. Cependant, cela augmente considérablement le temps de cycle et peut amener l'outil à frotter plutôt qu'à couper, provoquant un excès de chaleur. Par conséquent, la profondeur de passe doit être parfaitement équilibrée avec l’avance. La pratique industrielle standard consiste à effectuer des passes d'ébauche lourdes avec une grande profondeur de passe et une vitesse d'avance modérée pour évacuer efficacement la matière. Ceci est immédiatement suivi d'une passe de finition très légère et délicate avec une avance fine. Ce processus en deux étapes permet aux machinistes d'atteindre les tolérances dimensionnelles exactes et d'obtenir la finition de surface souhaitée.
L'obtention de tolérances de haute précision ne dépend pas uniquement de la programmation du logiciel de la machine. Le matériel physique exécutant la coupe joue un rôle fondamental. La mise à niveau de votre boîte à outils pour des opérations haut de gamme est une voie directe vers l’optimisation de l’ensemble du processus de fabrication.
L’acier rapide est rarement utilisé dans les environnements de production modernes de haute précision. Aujourd'hui, les plaquettes en carbure à revêtement avancé constituent la norme de l'industrie. Ces plaquettes présentent des géométries brise-copeaux spécialisées et des revêtements chimiques comme le nitrure de titane qui résistent activement à la chaleur et prolongent la durée de vie de l'outil. Pour l'usinage des aciers trempés ou de la fonte, des inserts en céramique sont souvent utilisés car ils peuvent résister à des températures extrêmes et incandescentes. Lors du traitement de matériaux non ferreux hautement abrasifs, les inserts en diamant polycristallin constituent le choix ultime. Ces outils diamantés conservent un tranchant rasoir sur des milliers de cycles de production, ce qui est essentiel pour maintenir des tolérances serrées sans nécessiter de décalages d'outils manuels constants.
Pendant le processus de coupe, le liquide de refroidissement remplit deux fonctions indispensables : la lubrification mécanique et un contrôle strict de la température. En tournage de précision, le liquide de refroidissement standard à basse pression est souvent largement insuffisant. La mise à niveau vers des systèmes de refroidissement à haute pression offre des avantages révolutionnaires. L'administration de liquide de coupe directement dans la zone de coupe à 1 000 PSI ou plus brise littéralement les copeaux métalliques en petits morceaux faciles à gérer. Cela évite que les copeaux ne s'enroulent dangereusement autour de la pièce ou ne soient recoupés par l'outil. De plus, le fluide à haute pression extrait efficacement la chaleur de la zone de coupe, maintenant la pièce dimensionnellement stable et empêchant totalement la déformation thermique.
L'évolution de la technologie CNC a transformé le tour traditionnel à deux axes en un centre de fabrication complet et multifonctionnel. Tirer parti de ces technologies avancées est absolument essentiel pour optimiser la production en série de composants complexes et multifonctions.
Au vu des tendances actuelles du secteur, le paysage de la fabrication de composants connaît une évolution massive vers une intégration intelligente. Des données récentes du marché indiquent une augmentation de l'adoption de jumeaux numériques compatibles IoT et d'une compensation thermique basée sur l'IA dans les centres de tournage CNC. Plutôt que de s’appuyer uniquement sur une intuition machiniste, les installations modernes exploitent des algorithmes d’apprentissage automatique pour prédire la dégradation des outils avant qu’elle ne se produise. Cette approche axée sur les données révolutionne la manière dont les fabricants traitent les alliages exotiques. Cela réduit considérablement les taux de rebut et repousse les limites de ce qui est dimensionnellement possible.
Historiquement, si une pièce cylindrique nécessitait une surface plane fraisée ou des trous transversaux décentrés, elle devait être physiquement retirée du tour et installée sur une fraiseuse séparée. Cette configuration secondaire introduisait intrinsèquement des imprécisions d’alignement. Les tours CNC multi-axes modernes sont équipés d'outils dynamiques et de capacités d'axe Y pour résoudre ce problème. Combinées à une broche à axe C capable d'indexer et de verrouiller avec précision la pièce à des angles spécifiques, ces machines peuvent effectuer des opérations complexes de fraisage, de perçage et de taraudage dans une seule configuration. Cette approche « fait-en-un » réduit considérablement les temps de cycle et élimine entièrement l'empilement des tolérances.
L’erreur humaine lors du réglage des décalages d’outils est une cause notoirement fréquente d’échecs de précision. Les tours CNC avancés atténuent considérablement ce problème grâce à l'automatisation et à des systèmes de palpage sophistiqués dans la machine. Les prérégleurs d'outils automatisés mesurent physiquement la longueur et le rayon exacts de l'outil de coupe à l'intérieur de la machine, mettant ainsi à jour instantanément la commande CNC. De même, les palpeurs tactiles montés sur broche peuvent mesurer la pièce avant, pendant et après le cycle d'usinage. Si une passe d'ébauche laisse un peu trop de matière en raison de l'usure microscopique de l'outil, le palpeur intégré à la machine détecte l'écart. Il ajuste ensuite automatiquement le décalage de l'outil de finition. Ce système de rétroaction en boucle fermée garantit que la pièce finale répond aux spécifications dimensionnelles exactes.
L'optimisation ne s'arrête pas au moment où la broche cesse de tourner. La fabrication de haute précision nécessite une vérification rigoureuse et objective pour garantir que le composant physique final correspond parfaitement aux dessins techniques de CAO. Lors de l'exécution d'un complexe Service d'usinage de tours , le contrôle qualité doit être un processus actif et continu.
Les installations de fabrication avancées utilisent la surveillance des processus en temps réel pour garantir la cohérence des lots. Les moniteurs de charge de broche suivent en permanence la quantité d’énergie électrique utilisée par la machine pour couper le matériau. Un pic soudain de charge sur la broche est un indicateur clair que l'outil s'use ou s'écaille. De plus, les capteurs d’analyse des vibrations peuvent détecter les vibrations microscopiques bien avant qu’elles ne deviennent visibles à l’œil nu sur la surface de la pièce. En détectant ces anomalies mécaniques en temps réel, les opérateurs peuvent arrêter la machine et remplacer l'outil avant qu'un composant de grande valeur ne soit mis au rebut.
Une fois la pièce retirée du mandrin en toute sécurité, elle doit subir des tests métrologiques stricts dans un laboratoire climatisé. Les machines à mesurer tridimensionnelles utilisent des sondes très sensibles à pointe de rubis pour mesurer méticuleusement les géométries complexes, la concentricité et la précision dimensionnelle de la pièce jusqu'au niveau du micron. Ces mesures précises sont croisées directement avec le modèle 3D original. De plus, des profilomètres sont utilisés pour faire glisser un stylet microscopique en diamant sur la surface usinée afin de quantifier la rugosité de la surface. Seules les pièces qui réussissent ces inspections objectives basées sur des données peuvent être certifiées et expédiées.
Atteindre le niveau de précision détaillé dans ce guide nécessite d’immenses investissements en machines de pointe, en outillage spécialisé, en équipement de métrologie et en personnel hautement qualifié. Pour de nombreux OEM et développeurs de produits, tenter de gérer cette intense courbe d’apprentissage en interne n’est tout simplement pas rentable.
L'externalisation vers un partenaire de fabrication dédié garantit un accès immédiat aux dernières technologies CNC et à des machinistes chevronnés. Ces experts comprennent intimement les nuances de la dynamique thermique et du comportement des matériaux. Lors de l’évaluation d’un partenaire de fabrication potentiel, il est crucial de rechercher des indicateurs objectifs de qualité. Les certifications ISO 9001 garantissent le strict respect des systèmes de gestion de la qualité standardisés. De plus, l’examen de leurs installations pour les tours rigides multi-axes et les salles d’inspection climatisées fournira la confiance nécessaire dans leur capacité à maintenir des tolérances serrées de manière cohérente.
Tous les ateliers d’usinage ne sont pas équipés pour traiter tous les types de composants. Trouver un partenaire possédant une expertise de niche pertinente pour votre secteur spécifique offre un avantage stratégique considérable. Par exemple, les rouleaux industriels robustes nécessitent des stratégies de maintien de pièce très spécifiques pour éviter toute distorsion lors d'un usinage agressif. Lors du traitement des roues de traction des équipements de câble, les ingénieurs doivent s'assurer que la concentricité est maintenue à moins de 0,01 mm, que l'équilibrage dynamique répond aux qualités G2,5 et que la finition de surface atteint Ra 0,8 pour éviter tout dommage au câble pendant le fonctionnement. Le partenariat avec une installation comme Hongfeng Machine garantit que le fabricant comprend déjà parfaitement ces exigences critiques et réelles. Cette expérience spécialisée se traduit directement par des délais d’exécution plus rapides, des taux de rebut nettement inférieurs et un retour sur investissement fiable. Explorez notre des solutions de tournage personnalisées pour donner vie parfaitement à vos composants les plus exigeants.
Conclusion
L'optimisation de l'usinage sur tour est une entreprise holistique qui nécessite une conception intelligente et intentionnelle et un contrôle précis de la physique de coupe. Des outils avancés, des stratégies de refroidissement haute pression et des contrôles de qualité stricts basés sur les données sont essentiels au succès. En fin de compte, ce sont les composants de haute précision qui permettent de construire des machines industrielles fiables et durables. Prendre des raccourcis pendant la phase d’usinage entraînera inévitablement des pannes inattendues du produit sur le terrain. Associez-vous à des experts chevronnés pour votre prochain projet de fabrication de précision et assurez-vous que votre ligne de production ne s'arrête jamais en mouvement.
Les tours CNC modernes peuvent régulièrement atteindre des tolérances dimensionnelles aussi strictes que ± 0,0001 pouce, soit environ 2,5 microns. Cependant, l’obtention de cette précision maximale dépend fortement de plusieurs facteurs interconnectés. La rigidité structurelle de la machine-outil, l'usinabilité de l'alliage choisi et un contrôle strict de la température ambiante au sein de l'installation sont tous absolument nécessaires pour empêcher la dilatation thermique de fausser ces micro-mesures.
La principale différence réside dans la cinématique du processus de découpe lui-même. Lors des opérations de tournage, la pièce à usiner tourne rapidement contre un outil de coupe stationnaire, ce qui en fait la méthode optimale et la plus précise pour créer des pièces parfaitement cylindriques ou symétriques. À l’inverse, le fraisage consiste à fixer une pièce fixe sur une table pendant qu’un outil de coupe multipoint tourne contre elle, ce qui est bien mieux adapté aux surfaces planes, aux fentes profondes ou aux géométries irrégulières en forme de bloc.
La réduction des coûts commence dès le début de la phase d'ingénierie grâce à la conception pour la fabricabilité. Vous pouvez réduire considérablement les coûts de production en standardisant les tailles des trous internes pour correspondre aux forets courants, en évitant les cavités trop profondes et en supprimant les tolérances inutilement serrées sur les dimensions non critiques. De plus, la conception de composants pouvant être entièrement usinés en une seule configuration élimine les risques de main-d'œuvre coûteuse et d'alignement associés au déplacement des pièces entre différentes machines.
La vitesse de rotation détermine la vitesse de coupe de la surface au point de contact. Si le régime est mal calculé pour le matériau spécifique à couper, la physique de l'opération s'effondre complètement. Des vitesses excessives génèrent une chaleur extrême et incontrôlée, entraînant une dégradation rapide de l’outil et une distorsion thermique de la pièce. À l’inverse, des vitesses trop lentes provoquent une déchirure du matériau plutôt qu’un cisaillement propre, ce qui entraîne un état de surface inacceptable et une contrainte mécanique accrue sur la broche.
La dureté du matériau a un impact direct sur la vitesse de coupe et l'avance autorisées. Les matériaux plus durs, tels que les aciers à outils traités thermiquement ou les alliages de titane, nécessitent des vitesses de broche nettement plus lentes et des profondeurs de coupe plus légères pour éviter une défaillance rapide de l'outil. Cela prolonge intrinsèquement le temps de cycle d’usinage. En revanche, des matériaux plus tendres comme l'aluminium peuvent être usinés à des vitesses extrêmement élevées, réduisant considérablement le temps de cycle global par pièce.
Pour les roues de traction des équipements à câbles, une finition de surface idéale se situe généralement autour de Ra 0,8 à Ra 1,6 micromètres. Une surface trop rugueuse provoquera des frottements excessifs et une usure prématurée du fil ou du câble à tirer. À l’inverse, une surface trop polie peut ne pas avoir la friction nécessaire pour saisir efficacement le câble. Atteindre cette valeur Ra spécifique nécessite un équilibre parfait entre les vitesses d'avance de finition, les plaquettes en carbure tranchantes et le liquide de refroidissement haute pression.