あなたの機械加工部品は厳格な品質テストに合格していませんか?混雑した製造現場に足を踏み入れると、たとえ微視的な誤差であっても、部品の廃棄が連鎖的に発生する可能性があるという現実が目に入るでしょう。これは予算の肥大化と生産の大幅な遅延につながります。正確な仕様を達成するには、単にビレットをチャックにロードするだけでは十分ではありません。完璧に調整された製造環境が必要です。
円筒形および対称コンポーネントの場合、最適化 旋盤加工は、 これらのコストのかかるボトルネックに対する決定的な解決策となります。この包括的なガイドでは、旋削加工の各段階を微調整する方法を説明します。初期の設計形状から最終的な計測に至るまで、生産現場で比類のない精度と再現性を確保する方法を説明します。
現代の製造業において、先進産業が要求する正確な仕様を達成することは、非常に厳しいプロセスです。航空宇宙、自動車、医療、重機製造などの分野では、極度のストレス下でも完璧に機能するコンポーネントが求められています。プロの旋削加工が正しく実行されると、これらの厳しい工業規格を満たすために必要な比類のない精度が得られます。
高精度旋削加工は、単に金属の形状を整えるだけではありません。それは、物理的変数を微視的なレベルで制御することです。この文脈では、精度は 3 つの主要な指標によって定義されます。まずは寸法公差です。これには、多くの場合、測定値を ±0.0001 インチ (人間の髪の毛の幅のおよそ数分の一) 以内に維持する必要があります。 2 番目は表面仕上げで、通常はマイクロインチ単位で測定され、Ra で表されます。ここでの最終目標は、摩擦と機械的摩耗を大幅に軽減する鏡のような滑らかさを実現することです。 3つ目は同心度と振れです。これにより、円筒形パーツがぐらつくことなく真の軸上で完全に回転することが保証されます。これらの厳格な基準を達成するには、工作機械、切削インサート、原材料、オペレータの専門知識を完全に同期させる総合的なアプローチが必要です。
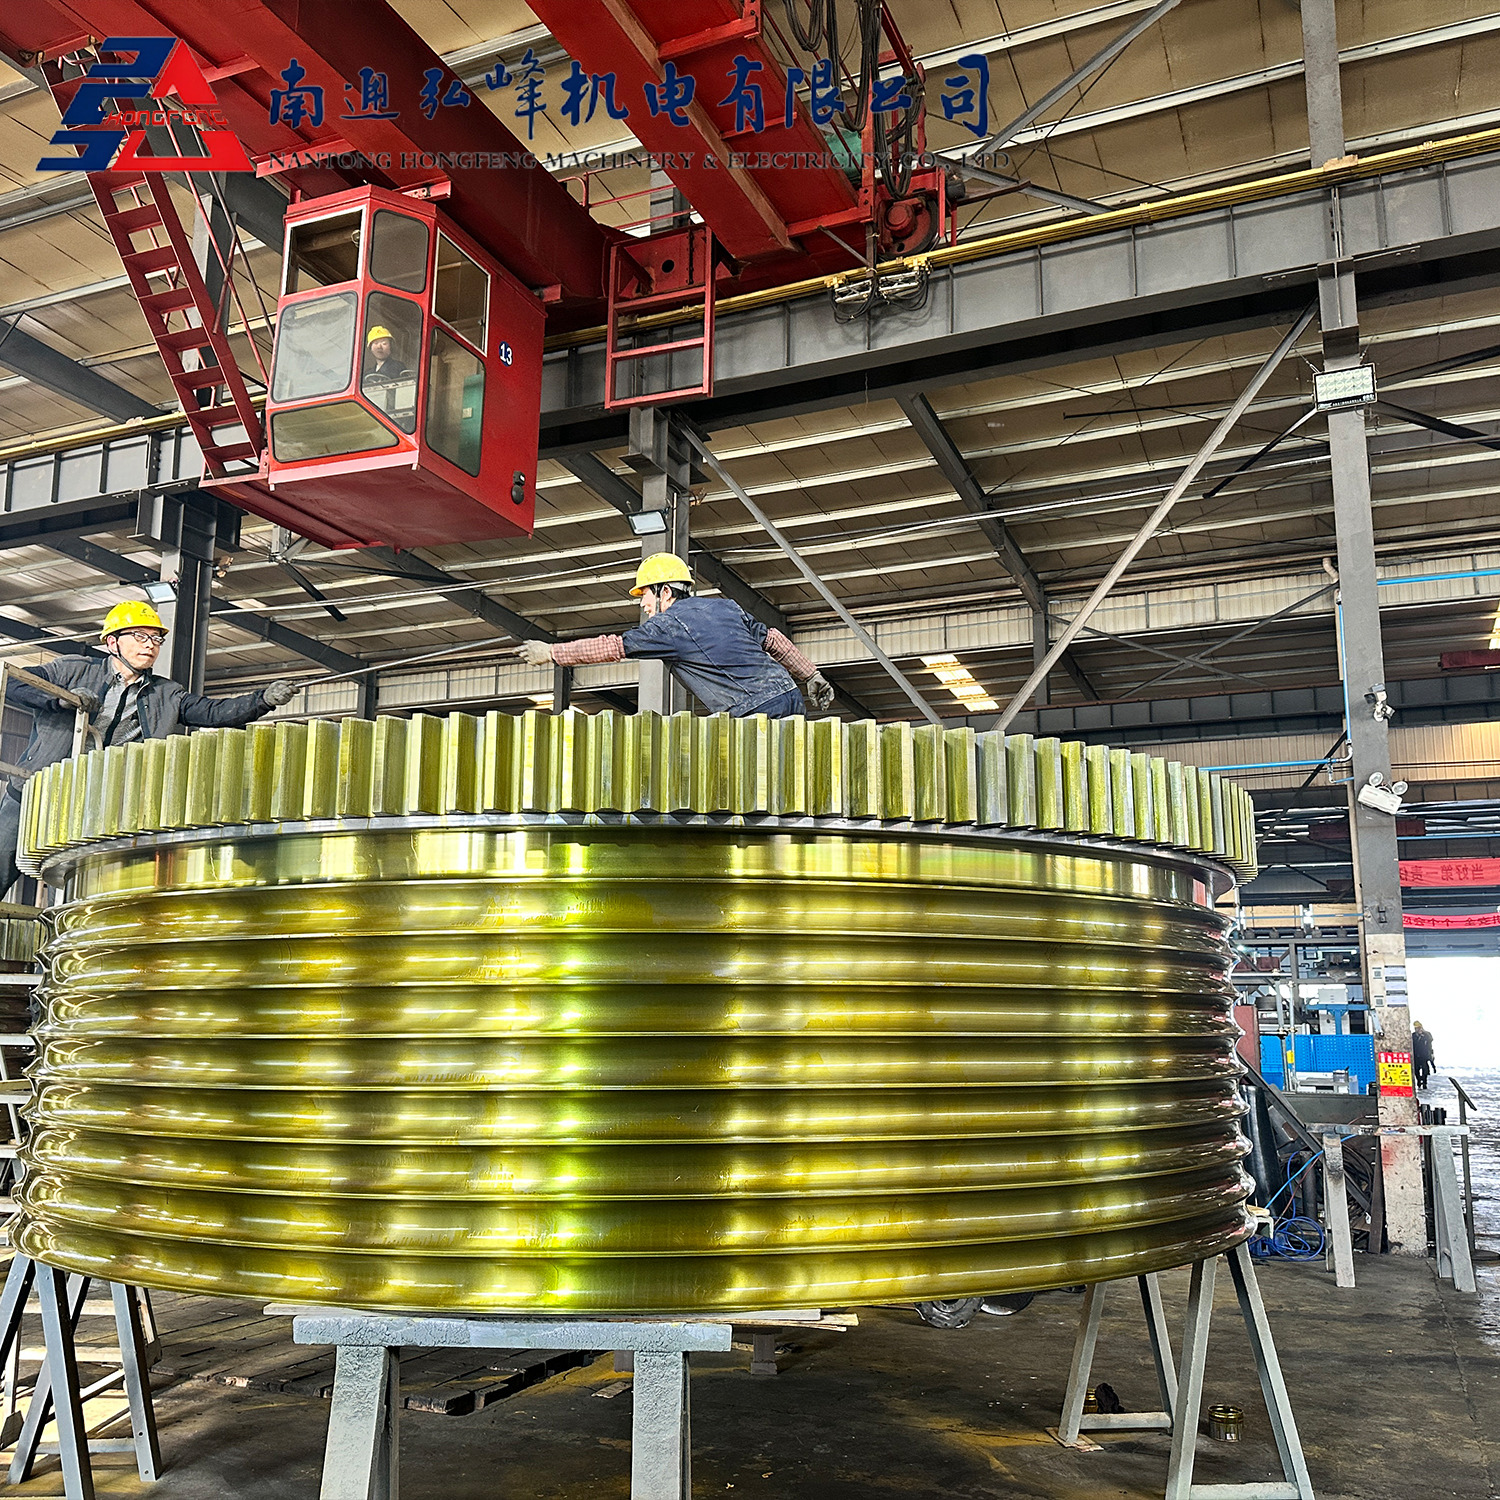
精密旋削加工は、複雑なシステムの機械的基盤を形成します。これらの部品は、油圧バルブのスプール、航空宇宙用ファスナー、チタン製の医療用骨ネジ、特殊な工業用ローラーとして頻繁に利用されています。特に、耐久性の高い産業用アプリケーションでは、ケーブル機器の牽引ホイールなどのコンポーネントに絶対的な同心性と完璧な動的バランスが必要です。これにより、伸線およびケーブル撚り機のスムーズな動作が保証されます。これらの逸脱 精密旋盤加工されたコンポーネントは、 システム全体に致命的な障害を引き起こす可能性があります。これは、最適化された旋盤操作が絶対に不可欠である理由を正確に示しています。
高精度製造の基礎は、未加工の鋼材が機械にロードされるずっと前に確立されます。一般に DFM として知られる製造可能性を考慮した設計は、部品設計の簡素化に重点を置いたエンジニアリング哲学です。目標は、加工の複雑さを軽減し、長いセットアップ時間を最小限に抑え、人的エラーの潜在的な原因を排除することです。
機械工がサイクルを一時停止して、半完成のチタンシャフトのチャックを外しているところを想像してください。手でひっくり返し、再度クランプして裏側を加工します。この 1 回の手動介入により、微細な位置合わせの変化が生じます。公差の積み重ねとして知られるこの現象により、高精度部品がすぐに仕様から完全に外れてしまう可能性があります。これに対処するために、エンジニアは、中断のない 1 回の操作で最大数のフィーチャを加工できるようにコンポーネントを設計する必要があります。設計者は、二次フライス加工のセットアップを強制する過度に複雑な内部形状や機能を意識的に回避することで、旋盤加工されたコンポーネントの最終精度を大幅に向上させることができます。
一貫性のない設計要素により、機械工は複数の工具交換を強いられます。これにより、本質的にサイクル時間が増加し、寸法のばらつきが生じる可能性が高くなります。これらの設計パラメータを標準化することで、プロセス全体を通じて標準の切削工具を使用し続けることができます。さらに、均一な壁厚を維持することが極めて重要です。薄く繊細な壁は、破壊的な振動の一種であるビビリの影響を非常に受けやすくなります。切削工具の計り知れない圧力やチャックジョーの押しつぶすようなクランプ力を受けると、これらの薄い壁は反り、変形します。旋盤加工の
| 設計機能 | の最適化ガイドライン | 目的のための |
|---|---|---|
| 内側のコーナー | 0.015 インチや 0.031 インチなどの標準工具ノーズ半径を指定します。 | カスタム工具の必要性を防ぎ、構造的な応力集中を軽減します。 |
| 穴の深さ | 可能な限り、深さと直径の比率を 4:1 に制限します。 | ドリルのふらつきを回避し、正確で再現性のある同心度を保証します。 |
| 肉厚 | 材質に応じて、最小の壁厚を 0.020 インチに維持してください。 | チャッククランプやツールの圧力による部品の変形を防ぎます。 |
| アンダーカット | パーツ全体のアンダーカットの幅と深さを標準化します。 | 1 つの溝入れツールで、1 回の高速パスですべてのアンダーカットを加工できます。 |
材料の選択は、加工パラメータ、工具の選択、完成したコンポーネントの最終的な精度に直接影響します。さまざまな合金やポリマーは、切断プロセスのせん断力や膨れ上がるような温度にさらされると、非常に異なる物理的挙動を示します。
材料の機械加工性評価は、優れた表面仕上げを維持しながら、どれだけきれいに切断できるかを決定します。 6061 アルミニウムのような軟質金属は機械加工性に優れており、積極的な切削速度と優れた仕上げが可能です。ただし、刃先に粘着性のある切りくずが蓄積しやすいことで知られています。対照的に、高炭素鋼やステンレス鋼の加工には、低速で、強靭な外面を貫通するための特定の超硬インサート形状が必要です。チタンは熱伝導率が低いため、独特の熱的課題を引き起こします。熱はチップ内に放散されるのではなく、刃先に急速に蓄積します。金属を超えて、デルリンや PEEK などのプラスチックには非常に鋭利な工具が必要です。重要な PEEK 医療用インプラントを機械加工することを想像してみてください。送り速度が少しでも低下すると、材料がインサートの周囲に粘着し、即座に溶けてバッチが台無しになります。
熱力学は高精度旋盤加工の成否を左右します。切削工具が材料を積極的に剪断すると、大量の熱エネルギーが生成されます。金属は加熱すると膨張するというのが物理学の基本法則です。材料がまだ熱いときにオペレーターが部品を特定のマイクロインチの直径に回転させると、部品は冷えるにつれて必然的に収縮します。その結果、コンポーネントのサイズが小さくなり、廃棄されることになります。この熱膨張を管理するには、特定の合金の熱膨張係数を深く理解する必要があります。機械工は工場の周囲温度を厳密に管理することでこのリスクを軽減します。大量の粗加工パスを使用してバルク材料を迅速に除去し、最終の超精密仕上げパスを実行する前に部品を熱的に安定させます。
金属を剪断するという物理的行為は、厳密な数学的および物理的原理によって支配されます。ターニングセンタを最適化するには、主軸速度、送り速度、切込み深さの 3 つの主要パラメータを正確に意図的に制御する必要があります。これらを間違えると、直ちに工具が故障したり、部品が規格外になったりすることになります。
旋盤加工では、切削速度は通常、1 分あたりの表面フィートで計算され、ワークピースの正確な直径に基づいて数学的に RPM に変換されます。正しい RPM を選択することは交渉の余地がありません。特定の硬化鋼に対して設定速度が高すぎる場合、極度の摩擦により工具の急速な壊滅的な摩耗が発生します。これは次元のドリフトに直接つながります。逆に、RPM が低すぎると、材料はきれいにせん断されずに裂ける傾向があります。その結果、表面が粗く、見た目に許容できないものとなり、工具インサートにエッジが形成されてしまいます。最新の CNC 旋盤は、一定表面速度プログラミングを利用しています。このインテリジェントな機能は、工具が部品の中心軸に近づくとスピンドルの RPM を自動的に増加させ、さまざまな直径にわたって完全に一貫した切削速度を保証します。
送り速度はコンポーネントの表面粗さを決定します。一般に、送り速度を遅くすると、より滑らかなガラスのような仕上がりになります。ただし、サイクル時間が大幅に増加し、工具が切断ではなく摩擦して過剰な熱が発生する可能性があります。したがって、切込み深さは送り速度と完全にバランスが取れている必要があります。業界の標準的な慣行では、材料を効率的に排出するために、大きな切込み深さと中程度の送り速度で重荒加工パスを実行することが含まれます。この直後に、細かい送り速度で非常に軽く繊細な仕上げパスが続きます。この 2 段階のプロセスにより、機械工は正確な寸法公差を達成し、望ましい表面仕上げを達成することができます。
高精度の公差の実現は、機械のソフトウェア プログラミングだけに依存するわけではありません。カットを実行する物理ハードウェアは基本的な役割を果たします。ハイエンド作業用に工具箱をアップグレードすることは、製造プロセス全体を最適化する直接的な方法です。
ハイス鋼は、現代の高精度の生産環境ではほとんど使用されていません。現在、高度なコーティングを施した超硬インサートは業界標準です。これらのインサートは、特殊な切りくず分断形状と、積極的に熱に耐え工具寿命を延ばす窒化チタンなどの化学コーティングを備えています。硬化鋼や鋳鉄の加工には、高温に耐えられるセラミック インサートがよく使用されます。摩耗性の高い非鉄材料に取り組む場合、多結晶ダイヤモンドインサートは究極の選択肢です。これらのダイヤモンド工具は、数千回の生産サイクルにわたって非常に鋭い刃先を維持します。これは、一定の手動工具オフセットを必要とせずに厳しい公差を維持するために重要です。
切削プロセス中、クーラントは機械的潤滑と厳密な温度制御という 2 つの不可欠な機能を果たします。精密旋削加工では、標準的な低圧フラッドクーラントでは大幅に不十分なことがよくあります。高圧冷却システムにアップグレードすると、革新的な利点が得られます。 1,000 PSI 以上で切削液を切削ゾーンに直接供給すると、文字通り金属チップが扱いやすい小さな破片に粉砕されます。これにより、切りくずがワークピースに危険に絡みついたり、工具によって再切断されたりするのを防ぎます。さらに、高圧流体が切削ゾーンから効果的に熱を抽出し、ワークピースの寸法安定性を維持し、熱変形を完全に防ぎます。
CNC テクノロジーの進化により、従来の 2 軸旋盤は総合的な多機能製造センターに変わりました。これらの高度なテクノロジーを活用することは、複雑で多機能のコンポーネントの量産を最適化するために不可欠です。
現在の業界のトレンドを見ると、コンポーネント製造の状況はスマートな統合への大規模な移行を経験しています。最近の市場データは、CNC ターニング センター内で IoT 対応デジタル ツインと AI 駆動の熱補償の採用が急増していることを示しています。最新の設備では、機械工の直感だけに頼るのではなく、機械学習アルゴリズムを活用して工具の劣化を事前に予測しています。このデータ優先のアプローチは、メーカーによる特殊合金の取り扱い方法に革命をもたらしています。スクラップ率を大幅に削減し、寸法的に可能な限界を押し広げます。
従来、円筒部品にフライス加工された平面や中心を外れた十字穴が必要な場合は、旋盤から物理的に取り外して、別のフライス盤にセットアップする必要がありました。この二次的なセットアップでは本質的に位置合わせの不正確さが生じます。最新の多軸 CNC 旋盤には、この問題を解決するためのライブ ツーリングと Y 軸機能が装備されています。これらの機械は、ワークピースを特定の角度で正確に割り出し、ロックできる C 軸スピンドルと組み合わせることで、複雑なフライス加工、穴あけ、タッピング操作を 1 回のセットアップで実行できます。この 1 つで完了するアプローチにより、サイクル タイムが大幅に短縮され、公差の積み重ねが完全に排除されます。
工具オフセット設定の人為的ミスは、精度不良の原因としてよく知られています。先進的な CNC 旋盤は、自動化と洗練された機内プロービング システムによってこの問題を大幅に軽減します。自動ツールプリセッターは機械内の切削工具の正確な長さと半径を物理的に測定し、CNC 制御を瞬時に更新します。同様に、スピンドルに取り付けられた触覚プローブは、加工サイクル前、加工中、加工後にワークピースを測定できます。微細な工具の摩耗により荒加工パスで材料がわずかに多すぎる場合、機内プローブがその差異を検出します。その後、仕上げツールのオフセットが自動的に調整されます。この閉ループ フィードバック システムにより、最終部品が正確な寸法仕様を満たすことが保証されます。
最適化は、スピンドルの回転が止まった瞬間に終了するわけではありません。高精度の製造には、最終的な物理コンポーネントがエンジニアリング CAD 図面と完全に一致していることを確認するための、厳密で客観的な検証が必要です。複合体を実行するとき 旋盤加工サービスの品質管理は、アクティブで継続的なプロセスである必要があります。
高度な製造施設では、リアルタイムのプロセス監視を利用してバッチの一貫性を確保しています。スピンドル負荷モニターは、機械が材料を切断するために使用する電力量を継続的に追跡します。スピンドル負荷の突然のスパイクは、工具が磨耗または欠けていることを明確に示しています。さらに、振動解析センサーは、部品表面の微細なびびりが肉眼で見えるようになるずっと前に検出できます。これらの機械的異常をリアルタイムで捕捉することで、オペレーターは高価な部品が廃棄される前に機械を停止し、工具を交換することができます。
部品がチャックから安全に取り外されたら、温度管理された実験室で厳格な計測テストを受ける必要があります。三次元測定機は、先端がルビーの高感度プローブを利用して、部品の複雑な形状、同心度、寸法精度をミクロンレベルまで注意深く測定します。これらの正確な測定値は、元の 3D モデルに対して直接相互参照されます。さらに、表面粗さを定量化するために、微細なダイヤモンド スタイラスを機械加工された表面上でドラッグするために、表面粗さ計が利用されます。これらの客観的でデータに基づいた検査に合格した部品のみが認定され、出荷されます。
このガイドで詳述されている精度レベルを達成するには、最先端の機械、特殊工具、計測機器、および高度なスキルを持った人材への莫大な資本投資が必要です。多くの OEM や製品開発者にとって、この激しい学習曲線を社内で管理しようとすることは、まったく費用対効果が高くありません。
専任の製造パートナーにアウトソーシングすることで、最新の CNC テクノロジーと熟練した機械工にすぐにアクセスできるようになります。これらの専門家は、熱力学と材料の挙動の微妙な違いを深く理解しています。潜在的な製造パートナーを評価する場合、品質の客観的な指標を探すことが重要です。 ISO 9001 認証は、標準化された品質管理システムの厳格な順守を保証します。さらに、堅牢な多軸旋盤や環境制御された検査室などの施設を検査することで、一貫して厳しい公差を維持できる能力に必要な信頼が得られます。
すべての機械加工工場があらゆる種類のコンポーネントを処理できる設備を備えているわけではありません。特定の業界に関連するニッチな専門知識を持つパートナーを見つけることは、大きな戦略的利点をもたらします。たとえば、耐久性の高い工業用ローラーには、激しい加工中の歪みを防ぐために、非常に特殊なワーク保持戦略が必要です。ケーブル機器の牽引ホイールを加工する場合、エンジニアは同心度が 0.01 mm 以内に保たれ、動的バランスが G2.5 グレードを満たし、表面仕上げが Ra 0.8 を達成して、動作中のケーブルへの損傷を防ぐ必要があります。 Honfeng Machine のような施設と提携することで、メーカーはこれらの重要な現実世界の要件をすでに深く理解していることが保証されます。この専門的な経験は、納期の短縮、スクラップ率の大幅な低下、信頼性の高い投資収益率に直接つながります。私たちの カスタム旋削ソリューション。 最も要求の厳しいコンポーネントを完璧に仕上げる
結論
旋盤加工の最適化は、賢明で意図的な設計と切削物理学に対する正確な制御を必要とする総合的な取り組みです。成功には、高度なツール、高圧冷却戦略、データに基づいた厳格な品質チェックが不可欠です。最終的には、高精度のコンポーネントが信頼性が高く、長持ちする産業機械を構築します。加工段階で手抜きをすると、現場での予期せぬ製品の故障につながることは避けられません。次の精密製造プロジェクトでは経験豊富な専門家と提携し、生産ラインが決して停止しないようにします。
最新の CNC 旋盤は、±0.0001 インチ (約 2.5 ミクロン) という厳しい寸法公差を日常的に達成できます。ただし、この最大精度を達成できるかどうかは、相互に関連するいくつかの要因に大きく依存します。工作機械の構造的剛性、選択した合金の被削性、施設内の厳密な環境温度制御はすべて、熱膨張によるこれらの微細測定の歪みを防ぐために絶対に必要です。
主な違いは、切断プロセス自体の運動学にあります。旋削加工では、ワークピースが固定された切削工具に対して急速に回転するため、完全な円筒形または対称の部品を作成するための最適かつ最も正確な方法となります。逆に、フライス加工では、静止したワークピースをテーブルに固定しながら、多点切削工具をテーブルに対して回転させます。これは、平坦な表面、深い溝、または不規則なブロック状の形状にはるかに適しています。
コスト削減は、製造可能性を考慮した設計を通じて、エンジニアリング段階の早い段階で始まります。一般的なドリルビットに合わせて内部穴サイズを標準化し、過度に深いキャビティを回避し、重要でない寸法における不必要に厳しい公差を排除することで、生産コストを大幅に削減できます。さらに、単一のセットアップで完全に機械加工できるコンポーネントを設計することで、異なる機械間での部品の移動に伴うコストのかかる労力や位置合わせのリスクが排除されます。
回転速度は接触点での表面切削速度を決定します。切断される特定の材料に対して RPM が正しく計算されない場合、操作の物理的機能は完全に破綻します。速度が高すぎると制御不能な極度の熱が発生し、工具の急速な劣化や部品の熱歪みにつながります。逆に、速度が遅すぎると、材料がきれいに切断されずに裂けてしまい、許容できない表面仕上げが発生し、スピンドルにかかる機械的ストレスが増加します。
材料の硬さは、許容される切削速度と送り速度に直接影響します。熱処理された工具鋼やチタン合金などのより硬い材料の場合、工具の急速な破損を防ぐために、スピンドル速度を大幅に遅くし、切り込み深さを浅くする必要があります。これにより、本質的に加工サイクル時間が延長されます。対照的に、アルミニウムのような柔らかい材料は非常に高速で加工できるため、部品ごとの全体的なサイクル タイムが大幅に短縮されます。
ケーブル機器の牽引ホイールの場合、理想的な表面仕上げは通常、Ra 0.8 ~ Ra 1.6 マイクロメートル程度になります。表面が粗すぎると、引き抜かれるワイヤやケーブルに過度の摩擦が発生し、早期の摩耗が発生します。逆に、表面が過度に研磨されていると、ケーブルを効果的にグリップするために必要な摩擦が不足する可能性があります。この特定の Ra 値を達成するには、仕上げ送り速度、鋭利な超硬インサート、高圧クーラントの完璧なバランスが必要です。