Visualizações: 0 Autor: Editor do site Horário de publicação: 22/10/2026 Origem: Site

Suas peças usinadas estão falhando em rigorosos testes de qualidade? Entre em qualquer loja movimentada e você provavelmente verá a realidade: até mesmo desvios microscópicos podem desencadear uma cascata de componentes descartados. Isso leva a orçamentos inchados e graves atrasos na produção. Alcançar especificações exatas requer muito mais do que simplesmente carregar um tarugo em um mandril. Exige um ambiente de fabricação perfeitamente orquestrado.
Para componentes cilíndricos e simétricos, otimizado A usinagem de torno é a solução definitiva para esses gargalos dispendiosos. Neste guia abrangente, exploraremos como ajustar cada fase do processo de torneamento. Desde a geometria do projeto inicial até a metrologia final, mostraremos como garantir precisão e repetibilidade incomparáveis na área de produção.
Na fabricação moderna, atingir as especificações exatas exigidas pelas indústrias avançadas é um processo rigorosamente implacável. Setores como o aeroespacial, automotivo, médico e de fabricação de equipamentos pesados exigem componentes que funcionem perfeitamente sob estresse extremo. Quando executadas corretamente, as operações de torneamento profissionais proporcionam a precisão incomparável necessária para atender a esses rigorosos padrões industriais.
O torneamento de alta precisão não envolve apenas moldar uma peça de metal. Trata-se de controlar variáveis físicas em nível microscópico. Neste contexto, a precisão é definida por três métricas principais. A primeira é a tolerância dimensional. Isso geralmente requer a manutenção de medições dentro de ±0,0001 polegadas, aproximadamente uma fração da largura de um fio de cabelo humano. Em segundo lugar está o acabamento superficial, normalmente medido em micropolegadas e denotado como Ra. O objetivo final aqui é alcançar uma suavidade espelhada que reduza drasticamente o atrito e o desgaste mecânico. O terceiro é a concentricidade e o desvio. Isso garante que uma peça cilíndrica gire perfeitamente em seu eixo verdadeiro, sem qualquer oscilação. Alcançar essas métricas rigorosas requer uma abordagem holística que sincronize perfeitamente a máquina-ferramenta, a pastilha de corte, a matéria-prima e a experiência do operador.
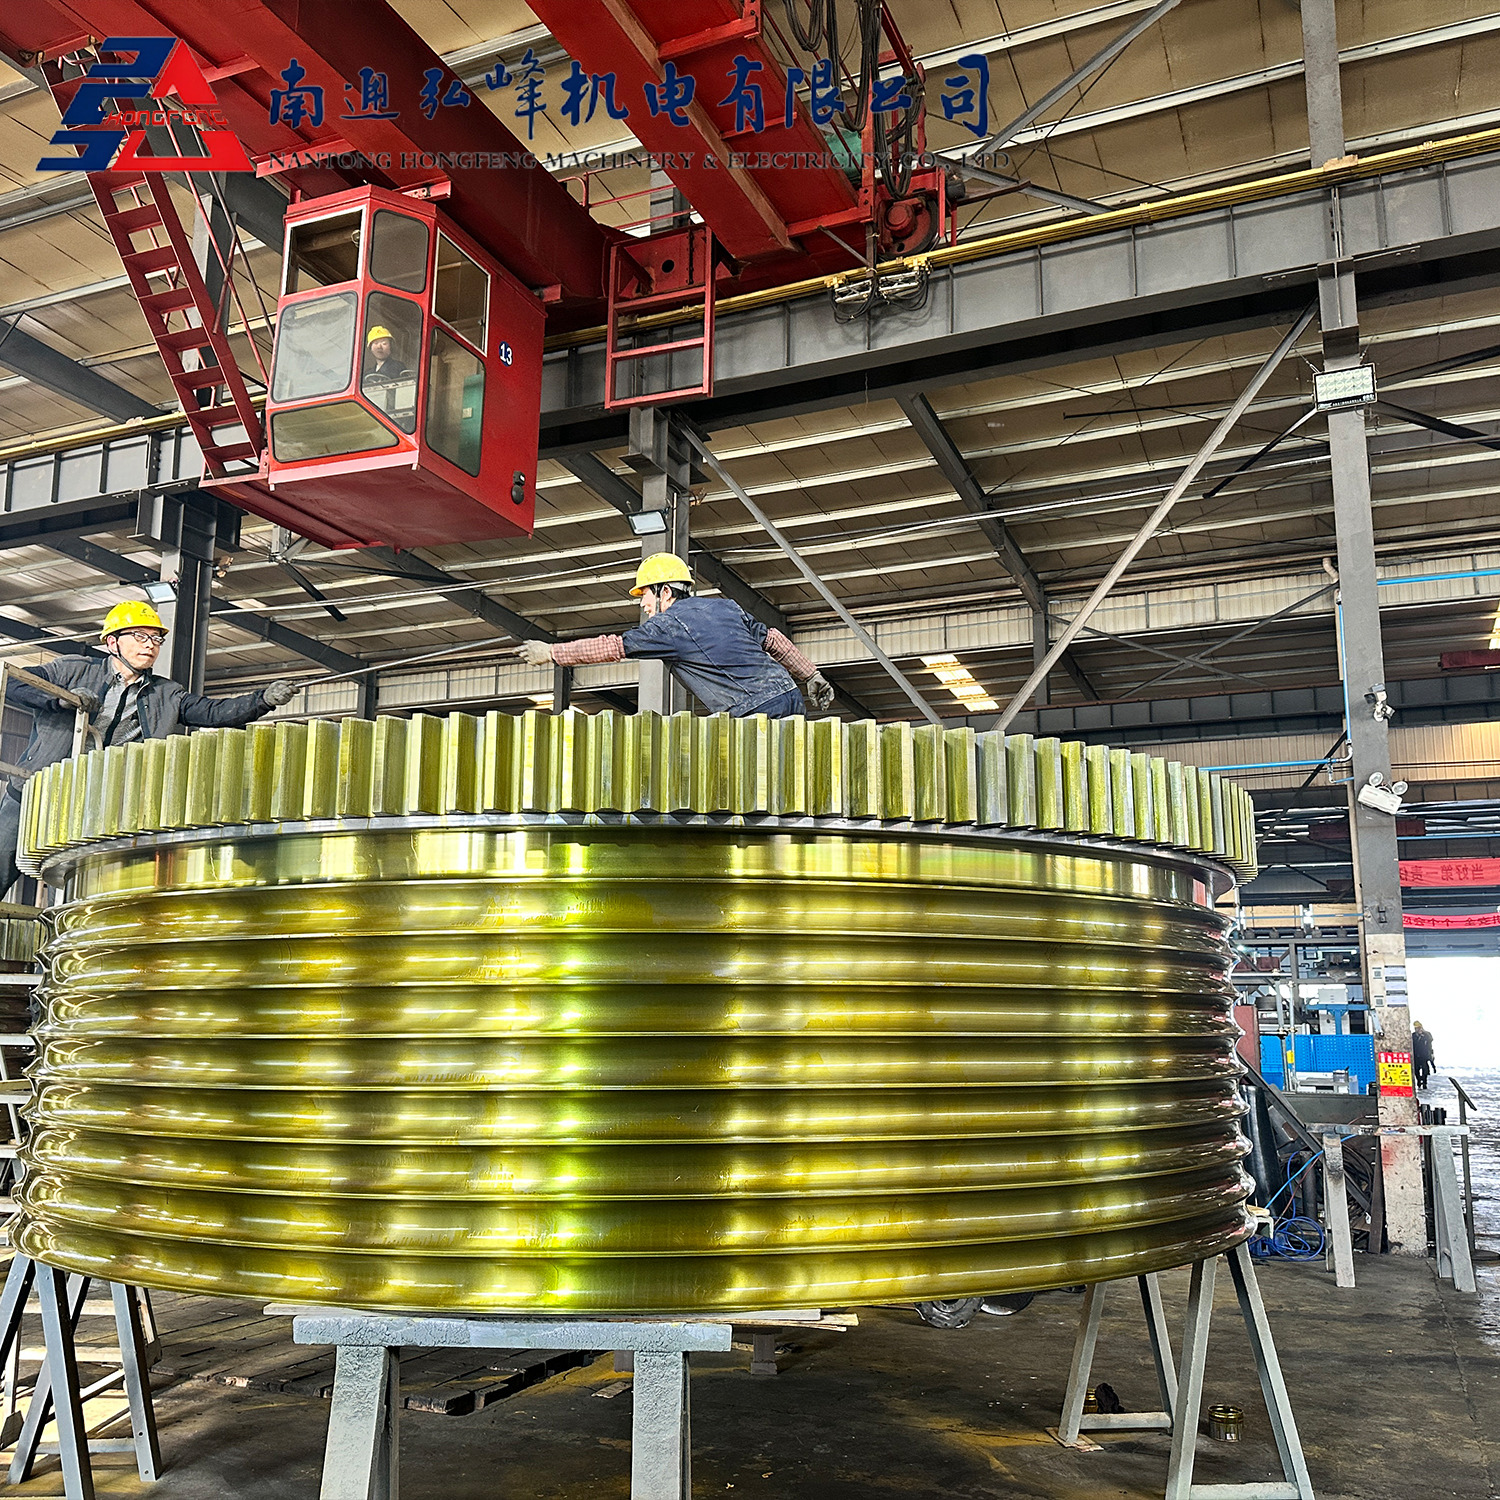
O torneamento de precisão constitui a base mecânica de sistemas complexos. Essas peças são amplamente utilizadas como carretéis de válvulas hidráulicas, fixadores aeroespaciais, parafusos ósseos médicos de titânio e rolos industriais especializados. Especificamente, em aplicações industriais pesadas, componentes como rodas de tração de equipamentos de cabos exigem concentricidade absoluta e equilíbrio dinâmico perfeito. Isso garante o bom funcionamento das máquinas de trefilação e torção de cabos. Qualquer desvio nestes componentes torneados de precisão podem levar a falhas catastróficas em todo o sistema. Isto destaca exatamente por que as operações otimizadas do torno são absolutamente essenciais.
A base da fabricação de alta precisão é estabelecida muito antes de uma peça bruta de aço bruto ser carregada na máquina. Design for Manufacturability, comumente conhecido como DFM, é uma filosofia de engenharia focada na simplificação do projeto de peças. O objetivo é reduzir a complexidade da usinagem, minimizar longos tempos de configuração e eliminar possíveis fontes de erro humano.
Imagine um maquinista pausando o ciclo para soltar uma haste de titânio semiacabada. Eles o viram manualmente e o prendem novamente para usinar a parte traseira. Essa única intervenção manual introduz mudanças microscópicas de alinhamento. Esse fenômeno, conhecido como empilhamento de tolerância, pode rapidamente levar uma peça de alta precisão completamente fora das especificações. Para combater isso, os engenheiros devem projetar componentes de modo que o número máximo de recursos possa ser usinado em uma operação única e ininterrupta. Ao evitar conscientemente geometrias internas excessivamente complexas ou recursos que forçam configurações de fresamento secundário, os projetistas podem melhorar significativamente a precisão final do componente torneado.
Elementos de design inconsistentes forçam os maquinistas a realizar múltiplas trocas de ferramentas. Isto aumenta inerentemente o tempo de ciclo e o potencial para variações dimensionais. A padronização desses parâmetros de projeto garante que as ferramentas de corte padrão possam permanecer ativas durante todo o processo. Além disso, manter uma espessura de parede uniforme é absolutamente crítico. Paredes finas e delicadas são altamente suscetíveis a vibrações, uma forma de vibração destrutiva. Sob a imensa pressão da ferramenta de corte ou a força de fixação esmagadora das mandíbulas do mandril, essas paredes finas irão deformar-se e deformar-se. Diretriz de otimização
| de recursos de projeto | para usinagem de torno | Objetivo |
|---|---|---|
| Cantos Internos | Especifique os raios da ponta da ferramenta padrão, como 0,015 ou 0,031 polegadas. | Evita a necessidade de ferramentas personalizadas e reduz as concentrações de tensão estrutural. |
| Profundidade do furo | Limite a relação profundidade/diâmetro a 4:1 sempre que possível. | Evita o desvio da broca e garante uma concentricidade precisa e repetível. |
| Espessura da parede | Mantenha uma espessura mínima de parede de 0,020 polegadas, dependendo do material. | Evita a deformação da peça devido à fixação do mandril e à pressão da ferramenta. |
| Cortes inferiores | Padronize larguras e profundidades de rebaixo em toda a peça. | Permite que uma única ferramenta de canal usine todos os cortes inferiores em uma passagem rápida. |
A seleção do material determina diretamente os parâmetros de usinagem, a seleção da ferramenta e a precisão final do componente acabado. Diferentes ligas e polímeros exibem comportamentos físicos totalmente distintos quando submetidos às forças de cisalhamento e às temperaturas extremas do processo de corte.
A classificação de usinabilidade de um material determina o quão limpo ele pode ser cortado, mantendo um acabamento superficial superior. Metais macios como o alumínio 6061 são altamente usináveis, permitindo velocidades de corte agressivas e excelentes acabamentos. No entanto, eles são notoriamente propensos ao acúmulo de cavacos pegajosos na aresta de corte. Em contraste, a usinagem de aço com alto teor de carbono ou aço inoxidável exige velocidades mais baixas e geometrias específicas de pastilhas de metal duro para penetrar no exterior resistente. O titânio apresenta desafios térmicos únicos devido à sua baixa condutividade térmica. Em vez de o calor se dissipar nos cavacos, ele se acumula rapidamente na aresta de corte. Indo além dos metais, os plásticos como Delrin ou PEEK exigem ferramentas extremamente afiadas. Imagine usinar um implante médico PEEK crítico. Se a taxa de avanço cair, mesmo que ligeiramente, o material gruda ao redor da pastilha, derretendo instantaneamente e estragando o lote.
A dinâmica térmica determina o sucesso ou o fracasso da usinagem de torno de alta precisão. À medida que a ferramenta de corte corta agressivamente o material, é gerada uma energia térmica significativa. É uma regra básica da física que os metais se expandem quando aquecidos. Se um operador transformar uma peça em um diâmetro específico de micropolegadas enquanto o material ainda estiver quente, a peça inevitavelmente encolherá à medida que esfria. Isso resulta em um componente subdimensionado e descartado. Gerenciar essa expansão térmica requer um conhecimento profundo do coeficiente de expansão térmica específico da liga. Os maquinistas atenuam esse risco controlando rigorosamente a temperatura ambiente da oficina. Eles utilizam passes de desbaste pesados para remover rapidamente o material a granel e permitem que a peça se estabilize termicamente antes de realizar o passe de acabamento final ultrapreciso.
O ato físico de cisalhar metal é regido por princípios matemáticos e físicos estritos. A otimização de um centro de torneamento requer controle preciso e intencional sobre três parâmetros principais: velocidade do fuso, taxa de avanço e profundidade de corte. Errar significa falha imediata da ferramenta ou peças fora das especificações.
Em operações de torno, a velocidade de corte é normalmente calculada em pés de superfície por minuto, que é então convertida matematicamente em RPM com base no diâmetro exato da peça de trabalho. Selecionar o RPM correto não é negociável. Se a velocidade for definida muito alta para um aço endurecido específico, o atrito extremo causará desgaste rápido e catastrófico da ferramenta. Isso leva diretamente ao desvio dimensional. Por outro lado, se a RPM for muito baixa, o material tende a rasgar em vez de cisalhar de forma limpa. Isto resulta em uma superfície rugosa e visualmente inaceitável e em uma aresta postiça na pastilha da ferramenta. Os tornos CNC modernos utilizam programação de velocidade de superfície constante. Este recurso inteligente aumenta automaticamente as RPM do fuso à medida que a ferramenta se aproxima do eixo central da peça, garantindo uma velocidade de corte perfeitamente consistente em vários diâmetros.
A taxa de avanço determina a rugosidade da superfície do componente. Uma taxa de alimentação mais lenta geralmente produz um acabamento mais liso, semelhante ao vidro. No entanto, aumenta significativamente o tempo do ciclo e pode fazer com que a ferramenta esfregue em vez de cortar, induzindo excesso de calor. Consequentemente, a profundidade de corte deve estar perfeitamente equilibrada com o avanço. A prática padrão da indústria envolve realizar passes de desbaste pesados com uma grande profundidade de corte e uma taxa de avanço moderada para evacuar o material de forma eficiente. Isto é imediatamente seguido por uma passagem de acabamento muito leve e delicada com um avanço fino. Este processo de duas etapas é como os maquinistas atingem tolerâncias dimensionais exatas e alcançam o acabamento superficial desejado.
Alcançar tolerâncias de alta precisão não depende apenas da programação do software da máquina. O hardware físico que executa o corte desempenha um papel fundamental. Atualizar seu toolcrib para operações de ponta é um caminho direto para otimizar todo o processo de fabricação.
O aço rápido raramente é utilizado em ambientes modernos de produção de alta precisão. Hoje, as pastilhas de metal duro com revestimento avançado são o padrão da indústria. Essas pastilhas apresentam geometrias especializadas para quebra de cavacos e revestimentos químicos como nitreto de titânio, que resistem ativamente ao calor e prolongam a vida útil da ferramenta. Para usinagem de aços endurecidos ou ferro fundido, as pastilhas de cerâmica são frequentemente utilizadas porque podem suportar temperaturas extremas e incandescentes. Ao lidar com materiais não ferrosos altamente abrasivos, as pastilhas de diamante policristalino são a escolha definitiva. Essas ferramentas diamantadas mantêm uma aresta nítida ao longo de milhares de ciclos de produção, o que é fundamental para manter tolerâncias rígidas sem exigir deslocamentos manuais e constantes da ferramenta.
Durante o processo de corte, o refrigerante desempenha duas funções indispensáveis: lubrificação mecânica e rigoroso controle de temperatura. No torneamento de precisão, a refrigeração padrão de baixa pressão é muitas vezes insuficiente. A atualização para sistemas de refrigeração de alta pressão oferece vantagens revolucionárias. Fornecer fluido de corte diretamente na zona de corte a 1.000 PSI ou superior literalmente quebra os cavacos de metal em pedaços pequenos e manejáveis. Isto evita que os cavacos se enrosquem perigosamente na peça de trabalho ou sejam recortados pela ferramenta. Além disso, o fluido de alta pressão extrai eficazmente o calor da zona de corte, mantendo a peça dimensionalmente estável e evitando totalmente a deformação térmica.
A evolução da tecnologia CNC transformou o torno tradicional de dois eixos num centro de produção abrangente e multifuncional. Aproveitar essas tecnologias avançadas é absolutamente essencial para otimizar a produção em massa de componentes complexos e com vários recursos.
Olhando para as tendências atuais da indústria, o cenário da fabricação de componentes está passando por uma grande mudança em direção à integração inteligente. Dados recentes de mercado indicam um aumento na adoção de gêmeos digitais habilitados para IoT e compensação térmica orientada por IA em centros de torneamento CNC. Em vez de confiar apenas na intuição do maquinista, as instalações modernas utilizam algoritmos de aprendizado de máquina para prever a degradação da ferramenta antes que ela aconteça. Essa abordagem que prioriza os dados está revolucionando a forma como os fabricantes lidam com ligas exóticas. Ele reduz drasticamente as taxas de sucata e amplia os limites do que é dimensionalmente possível.
Historicamente, se uma peça cilíndrica necessitasse de uma superfície plana fresada ou furos cruzados descentralizados, ela teria que ser fisicamente removida do torno e instalada em uma fresadora separada. Esta configuração secundária introduziu inerentemente imprecisões de alinhamento. Os tornos CNC multieixos modernos são equipados com ferramentas motorizadas e recursos de eixo Y para resolver isso. Combinadas com um fuso do eixo C que pode indexar e travar com precisão a peça de trabalho em ângulos específicos, essas máquinas podem realizar operações complexas de fresamento, perfuração e rosqueamento em uma única configuração. Essa abordagem integrada reduz drasticamente os tempos de ciclo e elimina totalmente o empilhamento de tolerâncias.
O erro humano na definição de compensações de ferramentas é uma causa notoriamente comum de falhas de precisão. Tornos CNC avançados atenuam fortemente isso por meio de automação e sistemas sofisticados de apalpação na máquina. Os predefinidores de ferramentas automatizados medem fisicamente o comprimento e o raio exatos da ferramenta de corte dentro da máquina, atualizando o controle CNC instantaneamente. Da mesma forma, os apalpadores táteis montados no fuso podem medir a peça antes, durante e depois do ciclo de usinagem. Se um passe de desbaste deixar material um pouco demais devido ao desgaste microscópico da ferramenta, o apalpador na máquina detecta a variação. Em seguida, ajusta automaticamente o deslocamento da ferramenta de acabamento. Este sistema de feedback em circuito fechado garante que a peça final atenda às especificações dimensionais exatas.
A otimização não termina no momento em que o fuso para de girar. A fabricação de alta precisão requer verificação rigorosa e objetiva para garantir que o componente físico final corresponda perfeitamente aos desenhos CAD de engenharia. Ao executar um complexo No serviço de usinagem de torno , o controle de qualidade deve ser um processo ativo e contínuo.
Instalações de fabricação avançadas utilizam monitoramento de processos em tempo real para garantir a consistência do lote. Os monitores de carga do fuso rastreiam continuamente a quantidade de energia elétrica que a máquina está usando para cortar o material. Um aumento repentino na carga do fuso é um indicador claro de que a ferramenta está desgastada ou lascada. Além disso, os sensores de análise de vibração podem detectar vibrações microscópicas muito antes de se tornarem visíveis a olho nu na superfície da peça. Ao detectar essas anomalias mecânicas em tempo real, os operadores podem parar a máquina e substituir a ferramenta antes que um componente de alto valor seja descartado.
Depois que a peça for removida com segurança do mandril, ela deverá passar por testes metrológicos rigorosos em um laboratório climatizado. As máquinas de medição por coordenadas utilizam sondas com ponta de rubi altamente sensíveis para medir meticulosamente as geometrias complexas, a concentricidade e a precisão dimensional da peça até o nível do mícron. Essas medições precisas são cruzadas diretamente com o modelo 3D original. Além disso, perfilômetros são utilizados para arrastar uma ponta de diamante microscópica pela superfície usinada para quantificar a rugosidade da superfície. Somente as peças que passam nessas inspeções objetivas e baseadas em dados podem ser certificadas e enviadas.
Alcançar o nível de precisão detalhado neste guia requer um imenso investimento de capital em máquinas de última geração, ferramentas especializadas, equipamentos de metrologia e pessoal altamente qualificado. Para muitos OEMs e desenvolvedores de produtos, tentar gerenciar internamente essa intensa curva de aprendizado simplesmente não é rentável.
A terceirização para um parceiro de fabricação dedicado garante acesso imediato às mais recentes tecnologias CNC e maquinistas experientes. Esses especialistas compreendem profundamente as nuances da dinâmica térmica e do comportamento dos materiais. Ao avaliar um potencial parceiro de produção, é crucial procurar indicadores objetivos de qualidade. As certificações ISO 9001 garantem a adesão estrita aos sistemas padronizados de gestão da qualidade. Além disso, examinar suas instalações para tornos rígidos de múltiplos eixos e salas de inspeção climatizadas fornecerá a confiança necessária em sua capacidade de manter tolerâncias rigorosas de forma consistente.
Nem todas as oficinas de usinagem estão equipadas para lidar com todos os tipos de componentes. Encontrar um parceiro com experiência em um nicho relevante para o seu setor específico oferece uma enorme vantagem estratégica. Por exemplo, rolos industriais pesados exigem estratégias de fixação altamente específicas para evitar distorções durante usinagem agressiva. Ao processar rodas de tração de equipamentos de cabos, os engenheiros devem garantir que a concentricidade seja mantida dentro de 0,01 mm, o balanceamento dinâmico atenda aos graus G2,5 e o acabamento superficial atinja Ra 0,8 para evitar qualquer dano ao cabo durante a operação. A parceria com uma instalação como a Hongfeng Machine garante que o fabricante já compreenda intimamente esses requisitos críticos do mundo real. Essa experiência especializada se traduz diretamente em tempos de entrega mais rápidos, taxas de refugo significativamente mais baixas e um retorno confiável sobre o investimento. Explore nosso soluções de torneamento personalizadas para dar vida aos seus componentes mais exigentes com perfeição.
Conclusão
A otimização da usinagem do torno é um esforço holístico que requer um projeto inteligente e intencional e um controle preciso sobre a física do corte. Ferramentas avançadas, estratégias de refrigeração de alta pressão e verificações de qualidade rigorosas e baseadas em dados são vitais para o sucesso. Em última análise, são os componentes de alta precisão que constroem máquinas industriais confiáveis e duradouras. Cortar cantos durante a fase de usinagem inevitavelmente levará a falhas inesperadas do produto no campo. Faça parceria com especialistas experientes para seu próximo projeto de fabricação de precisão e garanta que sua linha de produção nunca pare.
Os tornos CNC modernos podem atingir rotineiramente tolerâncias dimensionais tão estreitas quanto ±0,0001 polegadas, que é aproximadamente 2,5 mícrons. No entanto, atingir esta precisão máxima depende altamente de vários fatores interligados. A rigidez estrutural da máquina-ferramenta, a usinabilidade da liga escolhida e o rigoroso controle da temperatura ambiental dentro da instalação são absolutamente necessários para evitar que a expansão térmica distorça essas micromedidas.
A principal diferença está na cinemática do próprio processo de corte. Nas operações de torneamento, a peça é girada rapidamente contra uma ferramenta de corte estacionária, tornando-o o método ideal e mais preciso para criar peças perfeitamente cilíndricas ou simétricas. Por outro lado, o fresamento envolve fixar uma peça estacionária a uma mesa enquanto uma ferramenta de corte multiponto gira contra ela, o que é muito mais adequado para superfícies planas, ranhuras profundas ou geometrias irregulares semelhantes a blocos.
A redução de custos começa no início da fase de engenharia através do Design for Manufacturability. Você pode reduzir significativamente os custos de produção padronizando os tamanhos dos furos internos para corresponder às brocas comuns, evitando cavidades excessivamente profundas e removendo tolerâncias desnecessariamente rígidas em dimensões não críticas. Além disso, projetar componentes que podem ser totalmente usinados em uma única configuração elimina a mão de obra dispendiosa e os riscos de alinhamento associados à movimentação de peças entre diferentes máquinas.
A velocidade de rotação determina a velocidade de corte da superfície no ponto de contato. Se o RPM for calculado incorretamente para o material específico que está sendo cortado, a física da operação será completamente destruída. Velocidades excessivas geram calor extremo e descontrolado, levando à rápida degradação da ferramenta e à distorção térmica da peça. Por outro lado, velocidades muito lentas fazem com que o material rasgue em vez de cisalhar de forma limpa, resultando em um acabamento superficial inaceitável e aumento do estresse mecânico no fuso.
A dureza do material afeta diretamente a velocidade de corte e a taxa de avanço permitidas. Materiais mais duros, como aços para ferramentas tratados termicamente ou ligas de titânio, exigem velocidades de fuso significativamente mais lentas e profundidades de corte mais leves para evitar falhas rápidas da ferramenta. Isso prolonga inerentemente o tempo do ciclo de usinagem. Por outro lado, materiais mais macios como o alumínio podem ser usinados em velocidades extremamente altas, reduzindo drasticamente o tempo geral do ciclo por peça.
Para rodas de tração de equipamentos de cabos, um acabamento superficial ideal normalmente fica em torno de Ra 0,8 a Ra 1,6 micrômetros. Uma superfície muito áspera causará atrito excessivo e desgaste prematuro do fio ou cabo que está sendo trefilado. Por outro lado, uma superfície excessivamente polida pode não ter o atrito necessário para prender o cabo com eficácia. Alcançar esse valor específico de Ra requer um equilíbrio perfeito entre taxas de avanço de acabamento, pastilhas de metal duro afiadas e refrigeração de alta pressão.